Antes de sair, deixe que a nossa equipa de gestão analise o seu projeto de caixas rígidas. Indique-nos o tipo de produto, a quantidade prevista para o mercado-alvo e o calendário de lançamento, e nós ajudá-lo-emos a avaliar a melhor estrutura, material, acabamento, quantidade mínima de encomenda (MOQ) e plano de produção para a sua marca.
Obtenha apoio na área de vendas e engenharia de embalagem
A nossa equipa de vendas
Precisa de ajuda com caixas com fecho magnético, caixas com tampa removível, caixas com gavetas, caixas para cosméticos, caixas para velas, caixas para perfumes, caixas para chá, caixas para vinho ou embalagens promocionais? Envie-nos os seus requisitos e a nossa equipa de vendas ou de engenharia irá ajudá-lo com os preços, a estrutura, a criação de amostras, a impressão e a viabilidade da produção.
Como são fabricados os tubos de cartão? Um guia passo a passo do processo de fabrico
Fique ao lado de uma linha de enrolamento de tubos e, à primeira vista, não há grande coisa a ver. Fitas de papel castanho desaparecem por baixo de uma correia transportadora em movimento. Um cilindro desliza lentamente ao longo de um eixo de aço polido. Algures mais adiante, uma serra entra em ação.
Índice
Pronto. Ao que parece.
Só que não é bem assim, porque o processo de fabrico de tubos de cartão é, na verdade, uma longa luta entre a tensão do papel, a viscosidade da cola, a geometria do enrolamento, a pressão da correia, a humidade, a precisão do corte e o facto incómodo de que o papel pode mudar de forma depois de todos pensarem que a produção já terminou.
Então, como é que se fabricam os tubos de cartão?
O papel Kraft ou o cartão reciclado é cortado em fitas estreitas. Aplica-se cola nas camadas. As tiras são enroladas em torno de um mandril de aço, normalmente em espiral, até formarem um tubo laminado contínuo. Esse corpo é cortado, seco, aparado, embalado, equipado com fechos e inspecionado.
Essa é a resposta curta.
A resposta útil — aquela de que as equipas de compras precisam antes de aprovarem uma encomenda de 20 000 unidades — é consideravelmente menos clara.
Não, os tubos de cartão não são caixas de transporte enroladas
Este equívoco teima em não desaparecer.
A maioria dos tubos de cartão não é feita de cartão ondulado. Normalmente, não existe uma camada ondulada entre as camadas exteriores, como se encontra numa caixa de transporte. A parede do tubo é constituída por várias camadas de papel ou cartão maciço coladas entre si à volta de um mandril cilíndrico.
Cada camada merece o seu lugar:
O revestimento interior proporciona um interior mais limpo e controla o atrito contra o mandril.
As camadas estruturais conferem espessura à parede, rigidez e resistência ao esmagamento.
A embalagem exterior apresenta o design gráfico e o acabamento tátil.
Os materiais de barreira podem ajudar a controlar a gordura, o odor ou a humidade.
A embalagem é fechada por um ombro, um disco terminal, uma tampa ou um tampão.
Portanto, o tubo é, na verdade, uma estrutura de papel laminado. Não é apenas “cartão grosso”.”
Essa distinção é importante quando se compara com outros tipos de embalagens de papel personalizadas. As caixas dobráveis devem grande parte da sua forma aos painéis, ranhuras e cantos. Um tubo depende das camadas coladas, da geometria cilíndrica, da localização das costuras e da consolidação das paredes.
Eis a dura realidade: um enrolamento mal feito continua mal feito, por mais folha metálica que se coloque por cima. Um revestimento suave ao toque pode distrair o olhar durante dez segundos, mas não repara a delaminação, um aro amassado ou um corpo que rola como um ovo.
Caixas de chá personalizadas
O que é que realmente se coloca dentro de um tubo de papel?
Papel Kraft, cartão reciclado — e alegações enganosas sobre a gramagem
As camadas estruturais utilizam normalmente papel kraft, cartão reciclado ou uma mistura de ambos. Os tipos de papel kraft contêm, normalmente, fibras mais longas e podem apresentar um elevado desempenho em termos de resistência à tração. O cartão reciclado também pode apresentar um bom desempenho, embora as suas propriedades possam variar mais entre os lotes de fabrico.
Muitas vezes, é apresentado aos compradores um número que lhes é familiar: o GSM.
Útil? Sim.
É suficiente? Nem por isso.
GSM significa gramas por metro quadrado. Indica a massa do papel por unidade de área. Não indica se um tubo acabado resistirá à pressão lateral, suportará uma carga empilhada ou manterá a tampa bem fixada após seis semanas num transporte marítimo em condições de humidade.
O desempenho do tubo depende também de:
Composição das fibras
Número de camadas
Ordem das camadas
Espessura da parede
Ângulo de enrolamento
Desvio da costura
Aplicação de adesivo
Humidade residual
Diâmetro do tubo
Comprimento não suportado
Um tubo espesso pode, mesmo assim, ser frágil. Se as camadas não estiverem devidamente unidas — ou se várias costuras em espiral se sobreporem diretamente umas às outras —, a parede pode rachar muito antes de isso acontecer numa construção mais fina e melhor concebida.
Mais placas não significa engenharia.
Cola: invisível, húmida e, muitas vezes, culpada quando já é tarde demais
Os adesivos à base de água derivados de PVAc, dextrina e amido são comuns na transformação de papel. A formulação correta depende da porosidade do papel, da velocidade de enrolamento, do tempo de abertura necessário, da temperatura da fábrica, das condições de secagem e da humidade prevista durante o armazenamento.
É necessário controlar o peso da cola.
Uma quantidade insuficiente deixa linhas de colagem secas e camadas soltas. Uma quantidade excessiva encharca a parede, prolonga o tempo de secagem, mancha a folha exterior e pode fazer com que o excesso de adesivo saia pela costura em espiral. Os operadores chamam a isto «squeeze-out». Os compradores chamam-lhe um defeito.
Ambos têm razão.
Mas o adesivo não atua sozinho. Um rolo de papel frio pode comportar-se de forma diferente de um rolo quente. O cartão reciclado de um lote pode absorver mais rapidamente do que o lote anterior. Se aumentar a velocidade de enrolamento sem ajustar o fluxo de cola, o peso de aplicação pode variar.
É por isso que a expressão “cola ecológica” me irrita. Parece responsável, mas evita todas as questões importantes: Que composição química? Qual o teor de sólidos? Que documentos de conformidade? Quais as condições de contacto? Qual a resistência ao calor e à humidade?
Vai buscar a documentação.
Caixas de tubo de papel
Os forros e as capas não servem apenas para dar um toque estético
O tubo estrutural castanho pode ficar totalmente oculto por baixo dos materiais de acabamento. As opções mais comuns incluem:
Papel artístico revestido
Papel kraft natural
Papel tingido na massa
Papel especial texturado
Documento técnico impresso
Papel metalizado
Folhas laminadas com película
Forros de papel glassine
Papel resistente à gordura
Barreiras selecionadas de folha metálica e papel
Depois, começa a decoração — impressão offset, flexografia, estampagem a quente, serigrafia, gravação em relevo, gravação em baixo-relevo, UV pontual, película mate ou laminação soft-touch.
E cada final traz consigo o seu fardo.
A tinta preta densa revela riscos. O papel kraft natural altera a cor da impressão. A película de toque suave fica marcada com sinais de manuseamento. O relevo profundo pode comprometer a pressão de embalagem. A folha metálica colocada perto de uma borda enrolada pode rachar.
O que parece simples torna-se rapidamente complexo.
O processo de fabrico de tubos de cartão, sem o verniz comercial
1. A ideia de embalagem transforma-se numa receita de produção
“Igual à foto, mas um pouco maior” não é uma especificação. É um convite a discussões futuras.
Antes do início da produção, o fabricante deve definir:
Diâmetro interno
Diâmetro externo
Espessura da parede
Comprimento final
Tolerâncias dimensionais
Construção do fecho
Dimensões e peso do produto
Inserir desenho
Método de impressão
Acabamento da superfície
Expectativas em termos de resistência
Condições de transporte e armazenamento
O mandril controla, geralmente, o diâmetro interior do tubo. As camadas estruturais e os materiais decorativos são aplicados a partir daí, em direção ao exterior.
É óbvio, não é?
No entanto, os compradores costumam indicar as medidas exteriores, quando o próprio produto tem de caber no interior. Quando se acrescentam a espessura da parede e um revestimento interior, a abertura útil fica menor do que o esperado.
Um tubo telescópico é menos tolerante. A tampa e a parte inferior do corpo devem deslizar em conjunto sem encravar, soltar-se ou reter tanto ar que abrir a embalagem pareça que se está a puxar um pistão de um cilindro.
As frações são importantes neste contexto.
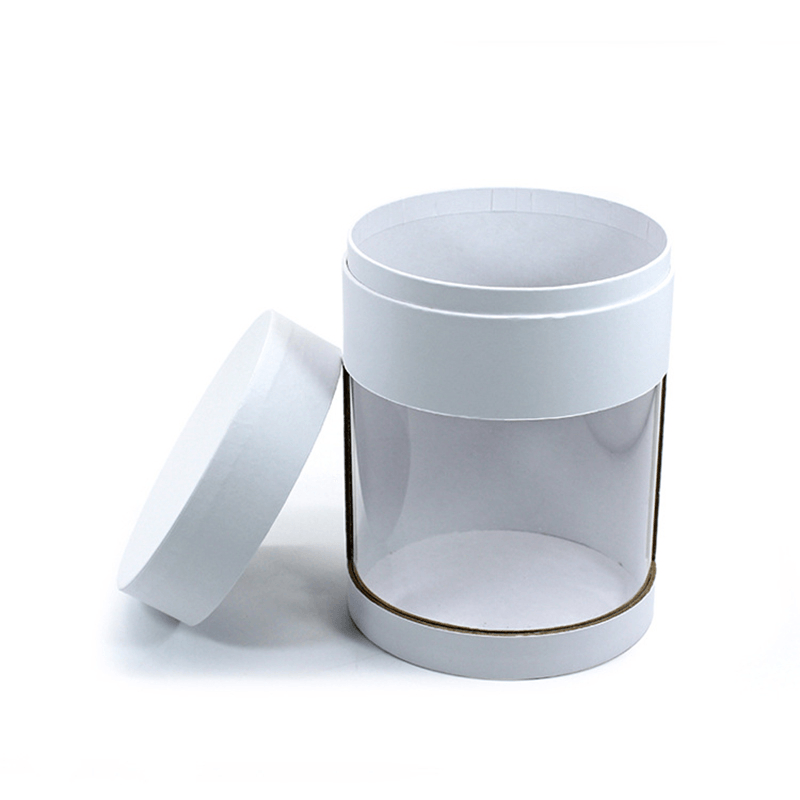
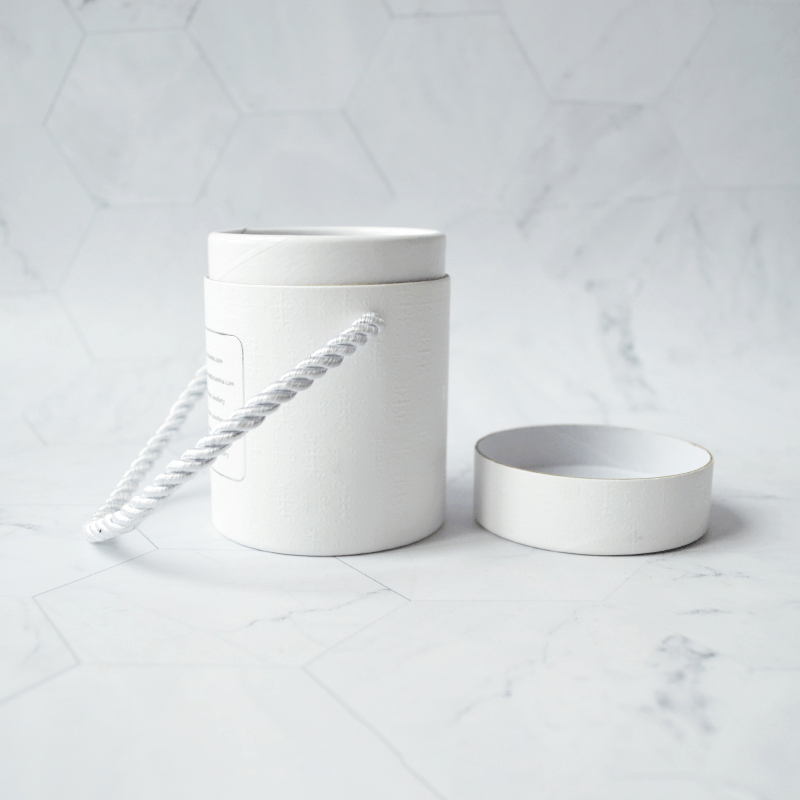
Caixa cilíndrica rígida branca para embalagem de frascos de velas
2. Os rolos grandes de papel são cortados em tiras estreitas
Os rolos-mestre entram numa máquina de corte longitudinal, onde facas rotativas dividem a banda em tiras mais estreitas. A largura destas é escolhida de acordo com o diâmetro do tubo, o ângulo de enrolamento pretendido e a disposição das camadas.
A borda de corte tem de estar limpa.
Uma faca sem corte produz fiapos de fibra — por vezes chamados de «cabelos de papel» —, além de pó e bordas irregulares. Essas pequenas fibras podem interferir na aderência ou criar uma linha saliente por baixo da camada exterior.
A tensão da banda também deve ser monitorizada. Uma tensão excessiva estica ou enrola a banda. Uma tensão insuficiente faz com que esta se desvie, enrugue ou seja alimentada de forma irregular para o enrolador.
A avaria pode ter início aqui e manifestar-se três estações mais à frente.
Irritante, mas comum.
3. O adesivo é aplicado às camadas estruturais
Em seguida, as fitas passam por uma estação de colagem. Rolos, sistemas em cascata ou aplicadores dosados espalham o adesivo pelas superfícies de papel em questão.
O objetivo não é “muita cola”. É uma camada controlada.
As zonas secas podem dar origem a camadas soltas. As zonas com excesso de cola introduzem água indesejada. Os rolos de transferência sujos deixam riscas. Uma cobertura deficiente nas bordas faz com que a costura em espiral se abra. Quando a velocidade da máquina muda, a aplicação de cola também pode necessitar de ajuste para manter um peso de revestimento consistente.
No entanto, a inspeção visual por si só não é suficiente para comprovar que a ligação está em boas condições. Um tubo molhado pode parecer perfeitamente aceitável, embora as camadas ainda estejam a mover-se, a inchar e a assentar.
Experimenta dobrá-lo mais tarde. Aí vais descobrir.
4. As fitas encontram-se com o mandril de enrolamento em espiral
Eis a parte que as pessoas filmam.
Várias tiras de papel revestidas com cola entram num mandril de aço fixo em ângulos pré-determinados. Uma correia de enrolamento acionada envolve o tubo de formação, comprime as camadas e puxa o novo cilindro para a frente num movimento helicoidal contínuo.
Funciona rapidamente.
No entanto, uma vez que o ângulo da fita, a pressão da correia, a tensão da banda e a aderência do adesivo têm de se manter equilibrados enquanto o tubo se desloca ao longo do mandril, um pequeno erro de configuração pode propagar-se por centenas de peças antes de um operador se aperceber de que a costura se desviou ou de que o tubo ficou ovalizado.
O que é que corre mal na cabeça de enrolamento?
Uma pressão baixa da correia resulta numa consolidação fraca.
O excesso de pressão faz com que o adesivo saia da junta.
Uma tensão irregular da fita provoca rugas.
Um alinhamento incorreto provoca o deslocamento da costura em espiral.
O atrito excessivo do mandril interrompe o movimento para a frente.
Uma correia gasta provoca vibrações.
Uma sobreposição incorreta dá origem a áreas finas ou volumosas.
As juntas das camadas alinhadas formam um ponto fraco na parede.
Este último ponto merece atenção. As costuras em espiral individuais devem ser escalonadas. Se as sobrepor, estará, na prática, a traçar uma linha de ruptura através do laminado.
O enrolamento em espiral domina a produção em grande escala de tubos de cartão, uma vez que é um processo contínuo e eficiente. O enrolamento convoluto é diferente: uma folha envolve o mandril em voltas sobrepostas. Pode ser adequado para tubos curtos, paredes espessas ou requisitos estéticos específicos.
Qual é a melhor opção?
Essa pergunta está errada. O diâmetro, o comprimento, o aspeto, a quantidade a produzir e os requisitos de carga são que determinam isso — e não uma classificação genérica no site de um fornecedor.
5. Uma lâmina móvel corta o corpo contínuo
À medida que o tubo recém-enrolado avança, uma serra voadora ou uma unidade de corte rotativa acompanha o seu movimento e separa o cilindro contínuo em secções mais curtas.
Muitas vezes, trata-se apenas de uma versão preliminar.
Pode deixar-se uma pequena margem para o corte final depois de o tubo secar. Essa operação adicional custa tempo, mas permite obter comprimentos finais mais precisos e bordas mais limpas.
O estado da lâmina é importante. Uma lâmina romba pode esmagar a parede, arrastar o revestimento, criar pó ou deixar uma extremidade visivelmente inclinada. Se colocares uma tampa nesse corte, esta fica torta.
Pequeno defeito. Resultado com aspeto de baixa qualidade.
6. Os tubos novos secam — e, por vezes, dão problemas
Cola húmida significa papel húmido. Por isso, os tubos recém-enrolados precisam de tempo, fluxo de ar e temperatura adequada para atingirem dimensões estáveis.
Se apressares esta fase, o tubo pode vingar-se de ti mais tarde.
Pode encolher. Pode deformar-se. Pode ficar oval. As camadas podem soltar-se. Uma gorro colocado enquanto o corpo ainda está húmido pode ficar mais folgado após a secagem, enquanto uma manga justa pode ficar ainda mais apertada se as condições de humidade voltarem a mudar durante o armazenamento.
Não existe um tempo de secagem único e correto.
A espessura da parede, a absorção do papel, o teor de sólidos do adesivo, a humidade relativa do ambiente e o fluxo de ar são fatores que influenciam o resultado. Um tubo de cosméticos leve não vai secar da mesma forma que um núcleo de enrolamento industrial espesso.
Quem der um número universal sem ver a receita do tubo está a adivinhar.
7. As peças são aparadas e as bordas em bruto são tratadas
Após o tratamento, o tubo é cortado com precisão até ao seu comprimento final. Dependendo do modelo, o fabricante pode lixar, enrolar, laminar, revestir ou reforçar as extremidades.
Uma tampa pode ocultar a borda em bruto, mas isso não significa que a borda possa ser ignorada. As fibras ásperas podem riscar um saquinho, prender-se no tecido ou soltar partículas no interior da embalagem.
Parece estar bem quando está fechado.
No entanto, se o abrirmos cinco vezes, as suas falhas começam a revelar-se.
8. São aplicados gráficos, revestimentos e acabamentos de superfície
O design exterior pode ser impresso antes do embrulho, adicionado como uma etiqueta ou impresso diretamente no tubo após a sua conformação. As folhas pré-impressas proporcionam maior liberdade decorativa, mas as superfícies curvas tornam o alinhamento mais exigente.
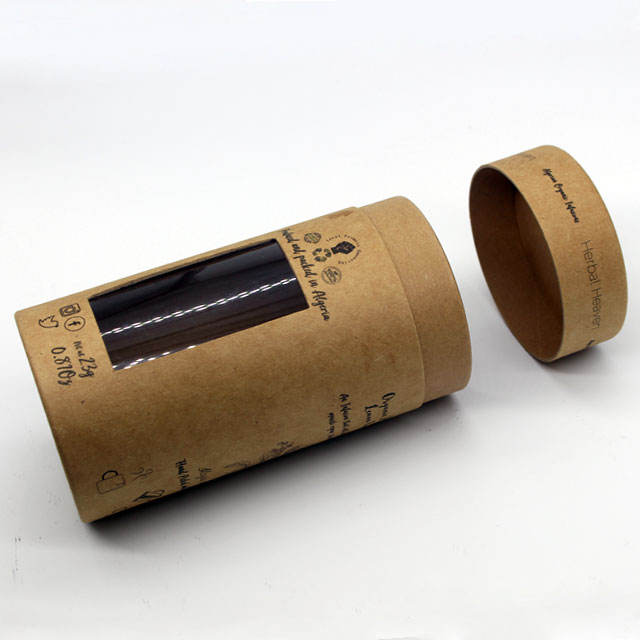
Considere um tubo de papel kraft com janela, impresso, para embalagem de hena orgânica. A embalagem impressa, a janela de visualização, o fecho e o produto dentro da embalagem têm de estar todos alinhados. Basta deslocar um componente 3 mm para que a janela possa emoldurar um espaço vazio ou revelar a borda de uma etiqueta interna.
O papel Kraft também complica a aprovação das cores. Uma tonalidade Pantone impressa em papel de prova branco não ficará idêntica em papel castanho e poroso. Uma base branca opaca pode melhorar a precisão da cor — mas implica mais uma passagem de tinta, mais uma variável de registo e um custo adicional.
Os tubos pretos de toque suave são outra das minhas preferências. Ficam fantásticos em fotografias com iluminação controlada.
Então, mãos reais tocam-nos.
As impressões digitais, as marcas de atrito e os arranhões claros tornam-se muito mais visíveis em superfícies com acabamento mate profundo. O embrulho em papel de seda, os sacos individuais ou as divisórias podem reduzir os danos, embora cada opção implique alterações no trabalho, na utilização de material e na densidade de embalagem.
9. As tampas, os ombros e as inserções transformam o corpo numa embalagem
Se estiver demasiado apertado, o cliente vai ter dificuldade em usá-lo.
Se estiver demasiado solto, faz barulho.
A inserção apresenta outro argumento. A polpa moldada proporciona um suporte moldado à base de fibras. O cartão dobrado é imprimível e relativamente fácil de alisar. O EVA mantém os produtos bem fixos, mas introduz espuma. O PET termoformado proporciona cavidades precisas e visibilidade, embora os consumidores possam ter de o separar do corpo de papel.
Mas será que todos os tubos devem ter uma janela de plástico, um anel de metal e um suporte de espuma apenas porque a estrutura o permite?
Sinceramente, acredito que a resposta é não.
O Parlamento Europeu Acordo sobre as regras de embalagem de abril de 2024 estabelecer metas de redução de embalagens de 5% até 2030, 10% até 2035 e 15% até 2040. As marcas que vendem na Europa devem analisar os espaços vazios desnecessários e os acessórios de materiais mistos antes de aprovarem as matrizes.
Depois, fica caro.
10. Os tubos acabados são inspecionados — ou aprovados sem mais verificações
“A menção ”Aprovado no controlo de qualidade» parece tranquilizadora numa ficha de inspeção. Por si só, não significa nada.
Comparado com o quê?
Um plano de inspeção útil pode incluir:
Diâmetro interno e externo
Comprimento do corpo
Espessura da parede
Redondeza
Ovalidade
Retidão
Perfil reto das arestas
Posição da costura em espiral
Adesão das camadas
Compressão axial
Resistência à compressão radial
Força necessária para retirar a tampa
Registo de impressão
Tolerância de cor
Resistência a riscos
Retenção da inserção
Condições de humidade
Odor
Desempenho na entrega de embalagens cheias
E não inspecione apenas tubos vazios. O produto altera completamente a embalagem.
Uma garrafa de vidro exerce uma força sobre a base durante uma queda. Um frasco pesado pode deformar um encaixe. O pó pode contaminar uma tampa de encaixe por fricção. O óleo pode danificar um revestimento inadequado. Uma tampa quase hermética pode tornar-se mais difícil de abrir quando pressionada rapidamente para baixo.
Experimenta o pacote a sério.
Não é a concha bonita.
Caixa tubular de papel Kraft com janela, impressa, para embalagem de henna biológica
Comparação entre tubos enrolados em espiral, convolutos e compostos
Construção de tubos
Como se forma
Principais vantagens
Principais limitações
Aplicações típicas
Tubo enrolado em espiral
Fitas estreitas de papel são enroladas helicoidalmente em torno de um mandril num processo contínuo
Produção rápida, utilização eficiente dos materiais, corpos longos e contínuos, ampla gama de diâmetros
Costuras em espiral visíveis; a configuração depende em grande medida do controlo da tensão e do ângulo
Embalagens de retalho, tubos de envio, tubos de filme, etiquetas, têxteis
Tubo com enrolamento em espiral
Uma folha é enrolada à volta do mandril em camadas sobrepostas
Aspecto uniforme, posicionamento controlado das costuras, adequado para peças grossas ou curtas
Mais lento, restrições quanto ao comprimento das folhas, custo de transformação potencialmente mais elevado
Caixas de alta qualidade, núcleos especiais, tubos curtos de parede espessa
Cilindro composto de papel e plástico
Uma embalagem de papel ou plástico é combinada com tampas, aberturas ou revestimentos internos de materiais diferentes
Visibilidade, opções de barreiras, apresentação diferenciada
Separação de materiais mais difíceis e objetivos de reciclagem mais complexos
As categorias dos catálogos podem ser vagas. As especificações de produção, não.
Dados sobre reciclagem: números úteis, ressalvas complicadas
Os tubos de papel partem de uma vantagem genuína: uma infraestrutura consolidada de reciclagem de papel.
Ainda assim, “à base de papel” não é uma fórmula mágica para a reciclagem.
A Associação Americana de Florestas e Papel Relatório sobre a reciclagem de papel de 2024 diz que, aproximadamente, 46 milhões de toneladas de papel foram recicladas nos Estados Unidos durante o ano de 2024 — cerca de 125 000 toneladas por dia. A taxa estimada de reciclagem de papel foi de 60%–64%, enquanto o cartão atingiu 69%–74%.
As fábricas dos EUA utilizaram mais 1,3 milhões de toneladas de papel reciclado em 2024 do que em 2023. O cartão representou 1,2 milhões de toneladas desse aumento, e cerca de 20,8 milhões de toneladas de papel recuperado foram utilizadas na produção de cartão para embalagens.
Um sistema sólido. Uma realidade confusa ao nível dos produtos.
Esses dados nacionais não comprovam que um determinado tubo de luxo venha a ser reciclado. Um corpo de fibra limpo com uma tampa de papel removível é um caso bastante simples. Mas se acrescentarmos uma película de plástico permanente, um fundo de metal, uma janela de PVC e um revestimento de espuma preta — a afirmação precisa de ser muito mais matizada.
A orientação regulamentar da UE reforça esta ideia. O texto oficial de Regulamento (UE) n.º 2025/40 afirma que as embalagens consomem 50% do papel utilizado na União Europeia e representa 36% de resíduos sólidos urbanos.
É difícil ignorar isso.
A minha opinião? Os tubos de papel apresentam os seus melhores argumentos ambientais quando a equipa de design demonstra moderação. Uma base de papel reciclável e um encaixe de cartão dobrado podem parecer menos vistosos do que um colar de metal e um suporte de espuma densa, mas a construção mais simples é mais fácil de explicar, separar e reciclar.
O aborrecimento pode ser inteligente.
Onde os tubos de cartão falham na vida real
A humidade altera o ajuste
Uma tampa que se encaixa na perfeição numa sala de amostras com climatização pode ficar encravada depois de o corpo de papel absorver humidade durante o transporte. Ou então, o tubo seca, contrai-se ligeiramente e deixa a tampa solta.
O papel move-se.
É por isso que as medições devem estar ligadas às condições de condicionamento — e não ser tratadas como números que flutuam no vazio.
A pressão lateral dá origem a corpos ovais
Os cilindros suportam cargas distribuídas de forma eficiente. A pressão lateral concentrada é diferente.
O embalamento com película elástica muito apertado, caixas de exportação com dimensões inadequadas, espaço livre excessivo ou empilhamento irregular dos paletes podem deformar os tubos destinados ao retalho. Alguns recuperam a forma. Outros ficam ovalizados, especialmente se a humidade já tiver amolecido a parede.
A embalagem principal faz parte do design, mesmo que nunca chegue ao consumidor.
As embalagens mate ficam riscadas antes de chegarem às prateleiras
As cores intensas, os papéis não revestidos e as superfícies de toque suave podem revelar rapidamente sinais de abrasão por contacto. Tubo contra tubo, vibração da caixa de cartão, um pouco de pó de papel — e, de repente, o acabamento preto apresenta anéis esbatidos à sua volta.
As fábricas podem adicionar papel de seda, sacos ou divisórias. Tudo bem. Mas essas alterações afetam os custos, o consumo de plástico, a mão-de-obra e a eficiência das caixas de cartão.
Escolhe com cuidado.
As tampas só falham após o enchimento
Os testes de ajuste com embalagens vazias podem não detetar o verdadeiro modo de falha. Durante uma queda, o produto embalado exerce pressão sobre a base, o inserto e a tampa. Uma garrafa pesada pode perfurar um disco frágil ou soltar um ressalto interno.
A amostra vazia sobrevive.
O produto comercializável não o faz.
O que os compradores devem incluir nas especificações do tubo
As fotos ajudam. As medidas são que decidem.
Um pedido de cotação sério deve incluir:
Diâmetro interno e tolerância
Diâmetro externo ou espessura da parede acabada
Comprimento do corpo acabado
Requisito de perpendicularidade dos cortes
Tipo de papel estrutural e gramagem (GSM)
Requisitos relativos ao teor de material reciclado ou à certificação das fibras
Restrições relativas aos adesivos
Material do revestimento interior
Material do invólucro exterior
Ilustrações e referências Pantone
Processo de impressão
Acabamento da superfície
Material e ajuste do boné
Força-alvo para a remoção da tampa
Construção de inserções
Dimensões do produto e peso com o conteúdo
Temperatura e humidade de armazenamento
Destino da expedição e método de transporte
Testes obrigatórios dos pacotes
Nível de inspeção e limites de aceitação
Junte também uma amostra física aprovada. Uma “amostra de referência” proporciona às equipas de produção e de inspeção um elemento concreto com o qual podem comparar.
As representações digitais não revelam o odor, a força necessária para abrir, o atrito da superfície nem os resíduos de cola. As imagens no ecrã não permitem saber se a tampa range. E nenhuma maquete 3D jamais mostrou como fica um tubo ao toque depois de permanecer num armazém húmido durante quatro semanas.
O papel não se importa com a renderização.
Caixa de presente branca e rígida para joias, em forma de tubo, com alça de corda de algodão
Perguntas frequentes
Como é que se fabricam os tubos de cartão?
Os tubos de cartão são fabricados revestindo fitas estreitas de cartolina com adesivo e enrolando várias camadas, em ângulos controlados, à volta de um mandril de aço; em seguida, o corpo laminado contínuo é cortado, seco, aparado com precisão, decorado, equipado com fechos ou inserções e inspecionado quanto às dimensões, circularidade, aderência e desempenho mecânico.
A maioria dos tubos de embalagem de grande volume recorre ao enrolamento em espiral. O enrolamento convoluto é adequado para corpos selecionados que sejam curtos, grossos ou que exijam um acabamento estético exigente.
Qual é a diferença entre um tubo de cartão e um tubo de papel?
Um tubo de cartão e um tubo de papel referem-se normalmente ao mesmo cilindro de fibra enrolada, embora “tubo de papel” seja o termo técnico mais abrangente, uma vez que o corpo pode ser composto por papel kraft, cartão reciclado, revestimentos especiais e envoltórios decorativos, em vez do material ondulado utilizado na fabricação de caixas de transporte convencionais.
“Tubo de fibra”, “núcleo de papel” e “lata de papel” também são termos comuns. O termo preferido depende frequentemente da aplicação.
O que é o enrolamento em espiral na produção de tubos de cartão?
O enrolamento em espiral é um método de fabrico contínuo no qual várias fitas de papel revestidas com adesivo entram num mandril de aço em ângulos calculados, sobrepõem-se em trajetórias helicoidais e são comprimidas por uma correia de enrolamento acionada, formando um cilindro laminado que avança ao longo do mandril antes de ser cortado nos comprimentos necessários.
As juntas das camadas devem ser escalonadas. O seu alinhamento pode criar um ponto fraco na parede do tubo.
Que tipo de adesivo é utilizado no fabrico de tubos de papel?
Os fabricantes de tubos de papel utilizam habitualmente PVAc à base de água, dextrina, adesivos industriais derivados do amido ou especialmente formulados, selecionados de acordo com a porosidade do papel, a velocidade de enrolamento, o tempo de abertura necessário, as condições de secagem, a humidade de armazenamento, os objetivos de resistência da ligação e quaisquer requisitos químicos ou relativos ao contacto com alimentos aplicáveis ao produto embalado e ao mercado de destino.
Não presuma que “à base de água” signifique que é adequado para contacto com alimentos. Solicite documentação relativa ao adesivo específico e às condições de contacto previstas.
Quanto tempo demora um tubo de cartão a secar?
O tempo de secagem dos tubos de cartão é o período necessário para que a humidade do adesivo se evapore da parede laminada e para que o corpo do papel atinja dimensões estáveis; no entanto, a duração real varia em função da espessura da parede, da absorção do papel, do teor de sólidos do adesivo, do fluxo de ar, da temperatura, da humidade relativa, da velocidade de produção e do equipamento de secagem utilizado pela fábrica.
Não é credível considerar um tempo de secagem único. A estabilidade do produto acabado deve ser confirmada através de medições após o condicionamento.
Os tubos de cartão são recicláveis?
Os tubos de cartão são, em geral, compatíveis com os sistemas de reciclagem de papel quando estão vazios, limpos, compostos predominantemente por fibras e aceites pelo programa de recolha local; no entanto, películas de plástico coladas, extremidades metálicas, inserções de espuma, laminados de barreira, contaminação por produtos ou outros componentes inseparáveis podem reduzir a aceitação ou exigir a separação antes da reciclagem.
As regras locais de reciclagem determinam a solução final. As marcas devem identificar quaisquer tampas, janelas ou inserções que seja necessário remover.
Qual é a resistência de um tubo de papel enrolado em espiral?
A resistência de um tubo de papel enrolado em espiral depende do diâmetro, da espessura da parede, do tipo de papel, da qualidade da fibra, da sequência das camadas, do deslocamento da costura, da ligação adesiva, do teor de humidade, da pressão de enrolamento, do comprimento sem suporte e da direção da carga, o que significa que dois tubos com dimensões exteriores idênticas podem apresentar resultados muito diferentes em termos de compressão axial, esmagamento radial e flexão.
Faça o teste com o caso de carga real. Um tubo de embrulho não é um núcleo de enrolamento industrial.
O que faz com que um tubo de cartão fique oval?
A ovalidade dos tubos de cartão é uma perda da forma circular causada por tensão irregular no enrolamento, pressão instável da correia, humidade excessiva do adesivo, secagem incompleta, problemas com o mandril ou com o corte, estrutura frágil das paredes, carga lateral concentrada, embalagem inadequada para exportação ou exposição a elevada humidade relativa durante o armazenamento e o transporte de longa distância.
Meça-o após o condicionamento. Uma leitura feita diretamente na máquina pode ocultar a variação posterior.
É possível imprimir diretamente em tubos de cartão?
Os tubos de cartão podem ser decorados através de impressão direta, etiquetas ou invólucros exteriores pré-impressos, sendo que o método adequado depende do volume da encomenda, do nível de detalhe do desenho, dos padrões de cor, do diâmetro do tubo, da textura da superfície, da visibilidade da costura e dos requisitos de acabamento, tais como estampagem em folha metálica, gravação em relevo, laminação mate ou revestimento UV pontual.
As embalagens pré-impressas oferecem maior flexibilidade gráfica. A impressão direta continua a exigir verificações de alinhamento em superfícies curvas e de aderência da tinta.
Que informações é que um fabricante precisa para apresentar um orçamento de tubos de papel?
Um fabricante necessita de saber o diâmetro interno e externo do tubo ou a espessura da parede, o comprimento, a quantidade, os materiais de construção, o tipo de tampa, o design gráfico, o acabamento superficial, o desenho do inserto, as dimensões e o peso do produto embalado, as tolerâncias, o mercado de destino, os requisitos de ensaio e qualquer documentação relativa à certificação de fibras, substâncias restritas ou contacto com alimentos necessária para a produção.
Envie uma amostra do produto e um desenho com as dimensões, sempre que possível. As fotografias, por si só, deixam margem a demasiadas suposições.
Transformar o conceito do tubo em algo que uma fábrica possa reproduzir
Começa pelo ajuste.
Em seguida, é necessário ter em conta a construção da parede, o peso do produto, o comportamento do fecho, a retenção do inserto, a exposição à humidade e a embalagem de exportação. O design gráfico surge só depois destas decisões — não porque seja pouco importante, mas porque um tubo deslumbrante que encrava, se deforma ou perde a base continua a ser uma embalagem mal-sucedida.
Envie à Chengyi Packaging as dimensões do produto, o peso quando cheio, o diâmetro do tubo pretendido, o tipo de fecho preferido, o material gráfico, a quantidade, o mercado de destino e o acabamento pretendido. A estrutura poderá então ser analisada quanto à viabilidade de fabrico antes da criação das ferramentas e da produção em série.