قبل أن تغادر، دع فريق الإدارة لدينا يراجع مشروع الصندوق الصلب الخاص بك. أخبرنا بنوع منتجك، والكمية المطلوبة للسوق المستهدف، والجدول الزمني للإطلاق، وسنساعدك في تقييم أفضل تصميم، ومواد، وتشطيب، والحد الأدنى لكمية الطلب، وخطة الإنتاج التي تناسب علامتك التجارية
احصل على الدعم الفني في مجال المبيعات والتعبئة والتغليف
فريق المبيعات لدينا
هل تحتاج إلى مساعدة بشأن الصناديق ذات الإغلاق المغناطيسي، أو الصناديق ذات الأغطية القابلة للفك، أو الصناديق ذات الأدراج، أو صناديق مستحضرات التجميل، أو صناديق الشموع، أو صناديق العطور، أو صناديق الشاي، أو صناديق النبيذ، أو العبوات الترويجية؟ أرسل إلينا متطلباتك وسيقوم فريق المبيعات أو الفريق الهندسي لدينا بمساعدتك في تحديد الأسعار، وتصميم الهيكل، وتوفير العينات، والطباعة، ودراسة جدوى الإنتاج.
كيف تُصنع الأنابيب الكرتونية؟ دليل التصنيع خطوة بخطوة
قف بجانب خط لف الأنابيب، ولن ترى في البداية أي شيء مثير. تختفي شرائط الورق البني تحت حزام متحرك. ويتحرك أسطوانة ببطء على عمود فولاذي مصقول. وفي مكان ما في نهاية الخط، يبدأ المنشار في العمل.
جدول المحتويات
انتهى الأمر. على ما يبدو.
إلا أن الأمر ليس كذلك، لأن عملية تصنيع الأنابيب الكرتونية هي في الحقيقة صراع طويل الأمد بين شد الورق، ولزوجة الغراء، وهندسة اللف، وضغط الحزام، والرطوبة، ودقة القطع، والحقيقة المزعجة المتمثلة في أن الورق قد يتغير شكله بعد أن يظن الجميع أن عملية الإنتاج قد انتهت.
إذن، كيف تُصنع الأنابيب الكرتونية؟
يُقطع ورق الكرافت أو الورق المقوى المعاد تدويره إلى شرائط ضيقة. ثم تُوضع مادة لاصقة على الطبقات. تُلف الشرائط حول مغزل فولاذي، عادةً بشكل حلزوني، حتى تشكل أنبوبًا مصفحًا متواصلًا. بعد ذلك، يتم قطع هذا الأنبوب وتجفيفه وتشذيبه وتغليفه وتزويده بأغطية وفحصه.
هذه هي الإجابة المختصرة.
أما الإجابة المفيدة — تلك التي تحتاجها فرق المشتريات قبل الموافقة على طلب شراء يبلغ 20,000 قطعة — فهي أقل تنظيمًا بكثير.
لا، الأنابيب الكرتونية ليست صناديق شحن ملفوفة
هذا المفهوم الخاطئ لا يزال سائدًا.
معظم الأنابيب الكرتونية لا تُصنع من الورق المقوى المموج. فعادةً ما لا توجد طبقة مموجة محشورة بين الطبقتين الخارجيتين، كما هو الحال في صناديق الشحن الكرتونية. بل يتكون جدار الأنبوب من طبقات متعددة من الورق الصلب أو الورق المقوى، يتم ربطها معًا حول مغزل أسطواني.
كل طبقة تستحق مكانها:
تساعد البطانة الداخلية على الحفاظ على نظافة تجويف الأسطوانة وتقليل الاحتكاك مع المغزل.
تساهم الطبقات الهيكلية في تكوين سماكة الجدار وصلابته ومقاومته للسحق.
يُزيّن الغلاف الخارجي العمل الفني واللمسة النهائية الملموسة.
قد تساعد مواد العزل في التحكم في الشحوم أو الروائح أو الرطوبة.
يتم إغلاق العبوة بواسطة كتف أو قرص طرفي أو غطاء أو سدادة.
إذن، فإن الأنبوب هو في الواقع هيكل مصنوع من الورق المصفح. وليس مجرد “كرتون سميك”.”
هذا التمييز مهم عند مقارنته بأنواع أخرى من تغليف ورقي مخصص. تستمد العلب القابلة للطي جزءًا كبيرًا من شكلها من الألواح والخطوط المقطوعة والزوايا. أما الأنبوب فيعتمد على الطبقات الملصقة، والشكل الهندسي الأسطواني، وموضع خطوط التماس، وتقوية جدران الأنبوب.
وها هي الحقيقة المرة: إن اللف السيئ للأنبوب يظل سيئًا، مهما كانت كمية الرقاقة المعدنية التي تُطبع فوقه. قد يلفت الغلاف الناعم الملمس انتباه العين لمدة عشر ثوانٍ، لكنه لن يصلح انفصال الطبقات، أو الحافة المسحوقة، أو الجسم الذي يتدحرج كالبيضة.
صناديق الشاي المخصصة
ما الذي يُحشى فعليًّا داخل الأنبوب الورقي؟
ورق الكرافت، والكرتون المعاد تدويره — والادعاءات المضللة بشأن كثافة الورق (GSM)
تُصنع الطبقات الهيكلية عادةً من ورق الكرافت أو الورق المقوى المعاد تدويره أو مزيج من الاثنين. وتتميز أنواع ورق الكرافت عادةً بألياف أطول، مما يمنحها قدرة عالية على تحمل الشد. كما أن الورق المقوى المعاد تدويره يمكن أن يقدم أداءً جيدًا أيضًا، على الرغم من أن خصائصه قد تتفاوت بشكل أكبر بين الدفعات المختلفة في المصنع.
غالبًا ما يُقدم للمشترين رقم واحد مألوف: GSM.
هل هذا مفيد؟ نعم.
هل هذا كافٍ؟ لا، لا يقترب حتى من ذلك.
يُقصد بـ«GSM» غرامًا لكل متر مربع. وهي تُعبِّر عن كتلة الورق لكل وحدة مساحة. لكنها لا تُبيّن ما إذا كان الأنبوب النهائي سيقاوم الضغط الجانبي، أو سيتحمل حمولة مكدسة، أو سيحافظ على غطائه مثبتًا بعد ستة أسابيع من الشحن البحري في ظروف رطبة.
كما يعتمد أداء الأنبوب على ما يلي:
تركيب الألياف
عدد الطبقات
ترتيب الطبقات
سماكة الجدار
زاوية اللف
إزاحة التماس
تطبيق المادة اللاصقة
الرطوبة المتبقية
قطر الأنبوب
طول غير مدعوم
قد يكون الأنبوب السميك ضعيفًا رغم ذلك. فإذا لم تكن الطبقات متماسكة بشكل صحيح — أو إذا تراكمت عدة طبقات لولبية مباشرة فوق بعضها البعض — فقد ينشق جدار الأنبوب قبل أن ينشق جدار أنبوب أرق وأفضل تصميمًا بوقت طويل.
زيادة عدد الألواح ليس عملاً هندسيًّا.
الغراء: غير مرئي، رطب، وغالبًا ما يُلام بعد فوات الأوان
تُستخدم المواد اللاصقة المائية المشتقة من PVAc والديكسترين والنشا على نطاق واسع في صناعة الورق. وتعتمد التركيبة الصحيحة على مسامية الورق، وسرعة اللف، ومدة التثبيت المطلوبة، ودرجة حرارة المصنع، وظروف التجفيف، ومستوى الرطوبة المتوقع أثناء التخزين.
يجب التحكم في كمية الغراء.
فالكمية القليلة جدًّا تتسبب في ظهور خطوط ربط جافة وارتفاع الطبقات. أما الكمية الزائدة فتؤدي إلى تشبع الجدار، وتطيل مدة التجفيف، وتلطخ الطبقة الخارجية، وقد تدفع المادة اللاصقة الزائدة للخروج من خط التماس الحلزوني. ويُطلق العاملون على هذه الظاهرة اسم «الانبثاق». أما المشترون فيعتبرونها عيبًا.
كلاهما على حق.
لكن المادة اللاصقة لا تعمل بمفردها. فقد تختلف سلوكيات بكرة الورق الباردة عن تلك الدافئة. كما أن الورق المقوى المعاد تدويره من دفعة معينة قد يمتص المادة اللاصقة بشكل أسرع من الدفعة السابقة. وإذا زادت سرعة اللف دون تعديل معدل ضخ المادة اللاصقة، فقد يتغير وزن الطبقة المطبقة.
لهذا السبب تزعجني عبارة “غراء صديق للبيئة”. فهي تبدو وكأنها تعبر عن مسؤولية، لكنها تتجنب في الوقت نفسه كل الأسئلة المهمة: ما هي التركيبة الكيميائية؟ ما هو محتوى المواد الصلبة؟ ما هي وثائق الامتثال؟ ما هي ظروف الاستخدام؟ ما هي درجة مقاومتها للحرارة والرطوبة؟
احصل على المستندات.
صناديق الأنابيب الورقية
البطانات والأغطية لا تقتصر فائدتها على المظهر الجميل فحسب
قد يختفي الأنبوب الهيكلي البني تمامًا تحت مواد التشطيب. وتشمل الخيارات الشائعة ما يلي:
ورق فني مطلي
ورق الكرافت الطبيعي
ورق مصبوغ بالكامل
ورق خاص ذو ملمس مميز
ورقة بيضاء مطبوعة
الورق المطلي بالمعدن
ألواح مغلفة بالفيلم
بطانات من ورق الجلاسين
ورق مقاوم للدهون
حواجز مختارة من رقائق معدنية وورق
ثم تبدأ عملية الزخرفة — الطباعة الأوفست، والطباعة الفلكسوغرافية، والطباعة بالرقائق المعدنية الساخنة، والطباعة بالشاشة الحريرية، والنقش البارز، والنقش الغائر، والطلاء بالأشعة فوق البنفسجية الموضعي، أو التغليف بغشاء غير لامع أو ذي ملمس ناعم.
وكل نهاية تأتي معها أعباءها.
يُظهر الحبر الأسود الكثيف الخدوش. ويؤدي ورق الكرافت الطبيعي إلى تغيير لون الطباعة. كما تتجمع علامات الاستخدام على الطبقة اللامعة الناعمة الملمس. وقد يؤثر النقش العميق سلبًا على ضغط التغليف. وقد تتشقق الرقاقة المعدنية إذا وُضعت بالقرب من حافة ملفوفة.
الأمور الجميلة سرعان ما تصبح تقنية.
عملية تصنيع الأنابيب الكرتونية، دون التجميل التسويقي
1. تتحول فكرة التغليف إلى وصفة إنتاجية
“عبارة ”مثل الصورة، لكن بحجم أكبر قليلاً» ليست مواصفة. إنها دعوة إلى الخلاف لاحقًا.
قبل بدء الإنتاج، يتعين على الشركة المصنعة تحديد ما يلي:
القطر الداخلي
القطر الخارجي
سماكة الجدار
الطول النهائي
التفاوتات المسمارية
تصميم الإغلاق
أبعاد المنتج ووزنه
إدراج التصميم
طريقة الطباعة
تشطيب السطح
توقعات القوة
شروط الشحن والتخزين
يتحكم المغزل عمومًا في القطر الداخلي للأنبوب. وتُبنى الطبقات الهيكلية والمواد الزخرفية من الداخل نحو الخارج انطلاقًا منه.
هذا واضح، أليس كذلك؟
ومع ذلك، فإن المشترين يقدمون عادةً قياسات خارجية، في حين أن المنتج نفسه يجب أن يتناسب مع المساحة الداخلية. وبمجرد إضافة سماكة الجدار والبطانة الداخلية، تصبح الفتحة القابلة للاستخدام أصغر مما كان متوقعًا.
أما الأنبوب التلسكوبي فهو أقل مرونة. يجب أن ينزلق الغطاء والجزء السفلي من الجسم معًا دون أن يتعطلان أو ينفصلا أو يحبسوا كمية كبيرة من الهواء، بحيث لا يبدو فتح العبوة وكأنك تسحب مكبسًا من أسطوانة.
الكسور لها أهمية هنا.
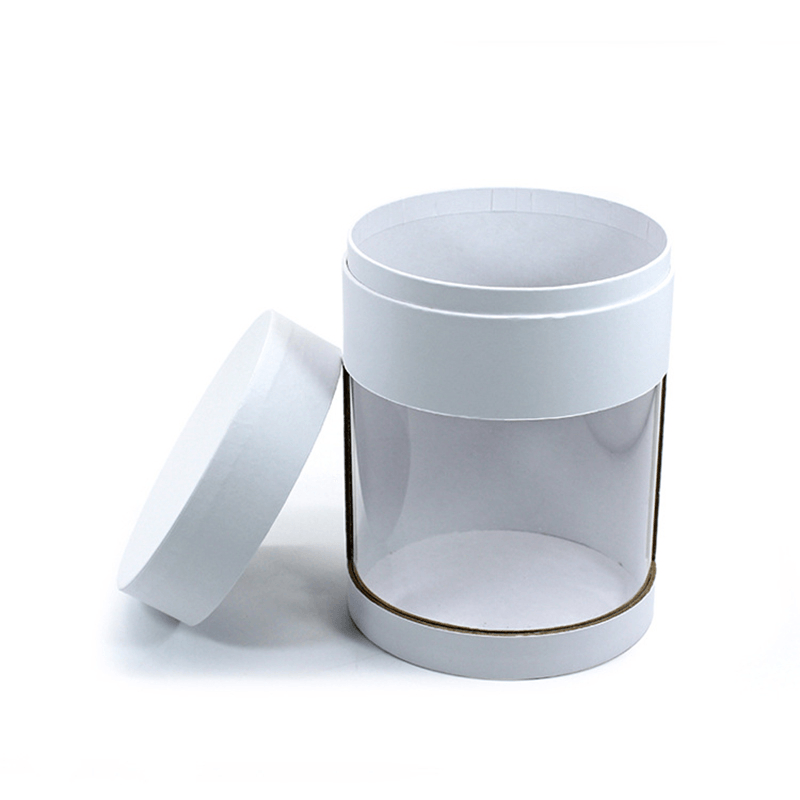
صندوق أسطواني أبيض صلب لتغليف برطمانات الشموع
2. تُقطع لفات الورق الكبيرة إلى شرائط ضيقة
تُدخل البكرات الرئيسية إلى آلة التقطيع، حيث تقوم السكاكين الدوارة بتقسيم اللفافة إلى شرائح أضيق. ويتم تحديد عرض هذه الشرائح وفقًا لقطر الأنبوب وزاوية اللف المطلوبة وترتيب الطبقات.
يجب أن تكون حافة القطع نظيفة.
تؤدي السكاكين غير الحادة إلى ظهور زغب من الألياف — يُعرف أحيانًا باسم «شعر الورق» — بالإضافة إلى الغبار والحواف الخشنة. وقد تتسبب تلك الألياف الصغيرة في إعاقة عملية الالتصاق أو تكوين خط بارز تحت الغلاف الخارجي.
كما يجب مراقبة شد الشبكة أيضًا. فالشد المفرط يؤدي إلى تمدد الشريط أو تجعده، بينما يؤدي الشد الناقص إلى انحرافه أو تجعده أو تغذيته إلى رأس اللف بشكل غير منتظم.
قد يبدأ العطل هنا ويظهر بعد ثلاث محطات.
أمر مزعج، لكنه شائع.
3. يتم وضع المادة اللاصقة على الطبقات الهيكلية
بعد ذلك، تمر الشرائط عبر محطة اللصق. حيث تقوم البكرات أو أنظمة التدفق المتتالي أو أجهزة التطبيق المقننة بنشر المادة اللاصقة على الأسطح الورقية المعنية.
الهدف ليس “كمية كبيرة من الغراء”، بل طبقة رقيقة يمكن التحكم فيها.
قد تتحول البقع الجافة إلى طبقات غير متماسكة. أما البقع الكثيفة فتؤدي إلى دخول كمية غير مرغوب فيها من الماء. وتُترك بكرات النقل المتسخة خطوطًا. كما أن التغطية السيئة للحواف تؤدي إلى انفتاح التماس الحلزوني. وعندما تتغير سرعة الآلة، قد يتعين أيضًا تعديل كمية الغراء المُضخَّمة للحفاظ على وزن طلاء ثابت.
ومع ذلك، فإن الفحص البصري وحده لا يكفي لإثبات سلامة الارتباط. فقد يبدو الأنبوب المبلل في حالة جيدة تمامًا، في حين أن الطبقات لا تزال تتحرك وتتضخم وتستقر.
جرب أن تثنيه لاحقًا. عندها ستعرف.
4. تلتقي الشرائط مع المغزل الملفوف بشكل حلزوني
وها هو الجزء الذي يصوره الناس.
تدخل عدة شرائط ورقية مغطاة بالغراء إلى مغزل فولاذي ثابت بزوايا محددة مسبقًا. ويقوم حزام لف مُحرك بالالتفاف حول أنبوب التشكيل، حيث يقوم بضغط الطبقات وسحب الأسطوانة الجديدة إلى الأمام في حركة حلزونية مستمرة.
إنه يعمل بسرعة.
ولكن نظرًا لأن زاوية الشريط، وضغط الحزام، وشد الشبكة، وقوة التصاق المادة اللاصقة يجب أن تظل متوازنة أثناء تحرك الأنبوب على طول المغزل، فإن أي خطأ بسيط في الإعداد قد ينتقل عبر مئات القطع قبل أن يلاحظ المشغل أن خط التماس قد انحرف أو أن الأنبوب قد فقد استدارته.
ما هي الأعطال التي تحدث في وحدة اللف؟
يؤدي انخفاض ضغط الحزام إلى ضعف عملية التماسك.
يؤدي الضغط الزائد إلى إخراج المادة اللاصقة من منطقة الالتصاق.
يؤدي التفاوت في شد الشريط إلى ظهور التجاعيد.
يؤدي سوء التتبع إلى انحراف خط التماس الحلزوني.
يؤدي الاحتكاك الزائد في المغزل إلى توقف الحركة إلى الأمام.
يؤدي الحزام البالي إلى حدوث اهتزازات.
يؤدي التداخل غير الصحيح إلى ظهور مناطق رقيقة أو سميكة.
تشكل وصلات الطبقات المتوازية مساراً ضعيفاً عبر الجدار.
هذه النقطة الأخيرة تستحق الاهتمام. يجب أن تكون خطوط اللحام الحلزونية الفردية متداخلة. فإذا رصصتها فوق بعضها البعض، فستكون قد رسمت فعليًّا خط فاصل عبر الطبقة المركبة.
يهيمن اللف الحلزوني على إنتاج الأنابيب الكرتونية بكميات كبيرة نظرًا لكونه عملية مستمرة وفعالة. أما اللف الملتف فيختلف عن ذلك: حيث تُلف الورقة حول المغزل في لفات متداخلة. ويمكن أن يكون هذا النوع مناسبًا للأنابيب القصيرة، أو ذات الجدران السميكة، أو المتطلبات التجميلية الخاصة.
أيهما أفضل؟
هذا سؤال غير صحيح. فالقطر والطول والمظهر وكمية الإنتاج ومتطلبات الحمولة هي العوامل التي تحدد ذلك — وليس تصنيفًا عامًّا على موقع المورد الإلكتروني.
5. تقوم آلة التقطيع المتحركة بتقطيع الجسم المتصل
مع تقدم الأنبوب الملفوف حديثًا، تتحرك معه منشار متحرك أو وحدة قطع دوارة، وتقوم بتقسيم الأسطوانة اللانهائية إلى أجزاء أقصر.
غالبًا ما يكون هذا مجرد نسخة أولية.
يمكن ترك هامش صغير للتشذيب النهائي بعد جفاف الأنبوب. هذه العملية الإضافية تستغرق وقتًا، لكنها تتيح الحصول على أطوال نهائية أكثر دقة وحواف أنظف.
حالة الشفرة مهمة. فالشفرة غير الحادة قد تسحق الجدار، أو تجر الغلاف، أو تتسبب في تكوين الغبار، أو تترك طرفًا مائلًا بشكل واضح. وإذا وضعت غطاءً على هذا القطع، فسيكون مائلًا.
عيب بسيط. النتيجة تبدو رخيصة.
6. تجف الأنابيب الجديدة — وأحيانًا تتصرف بشكل غير متوقع
الغراء الرطب يعني ورقًا رطبًا. ولذلك، تحتاج الأنابيب الملفوفة حديثًا إلى الوقت وتدفق الهواء ودرجة الحرارة المناسبة حتى تستقر أبعادها وتصبح ثابتة.
إذا تسرعت في هذه المرحلة، فقد يواجهك الأنبوب عواقب وخيمة لاحقًا.
قد يتقلص. وقد ينحني. وقد يصبح بيضاوي الشكل. وقد ترتفع الطبقات. وقد يتسع الغطاء الذي تم ارتداؤه بينما كان الجسم رطبًا بعد التجفيف، في حين أن الأكمام الضيقة قد تصبح أكثر ضيقًا إذا تغيرت ظروف الرطوبة مرة أخرى أثناء التخزين.
لا يوجد وقت تجفيف واحد صحيح.
يؤثر كل من سماكة الجدار، وقدرة الورق على الامتصاص، والمواد الصلبة في المادة اللاصقة، والرطوبة النسبية المحيطة، وتدفق الهواء، على النتيجة. فالأنبوب الخفيف الوزن المستخدم في مستحضرات التجميل لن يجف بنفس الطريقة التي يجف بها قلب لف صناعي سميك.
أي شخص يذكر رقمًا عامًا واحدًا دون الاطلاع على وصفة الأنبوب يكون مجرد تخمين.
7. يتم قص القطع ومعالجة الحواف غير المنجزة
بعد معالجته، يتم قطع الأنبوب بدقة إلى طوله النهائي. ووفقًا للتصميم، قد يقوم المصنع بصقل الأطراف أو لفها أو دحرجتها أو تغطيتها أو تقويتها.
قد يخفي الغطاء الحافة غير المقطوعة، لكن هذا لا يعني أنه يمكن تجاهلها. فالألياف الخشنة قد تخدش الكيس، أو تعلق في القماش، أو تتساقط جزيئاتها داخل العبوة.
يبدو جيدًا وهو مغلق.
لكن إذا فتحته خمس مرات، تبدأ نقاط الضعف في الظهور.
8. يتم تطبيق التصميمات الجرافيكية والملصقات والتشطيبات السطحية
يمكن طباعة التصميم الخارجي قبل التغليف، أو إضافته كملصق، أو طباعته مباشرةً على الأنبوب بعد تشكيله. توفر الأوراق المطبوعة مسبقًا مزيدًا من الحرية في التصميم، لكن الأسطح المنحنية تجعل عملية محاذاة الطباعة أقل تسامحًا.
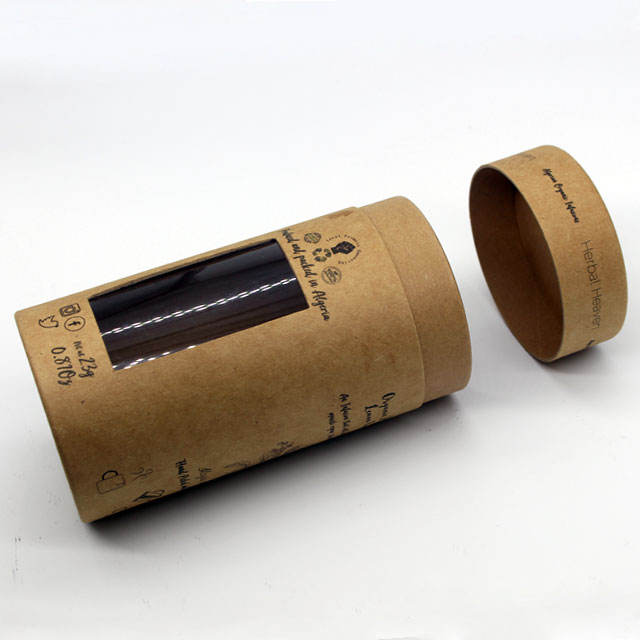
لنفترض أن أنبوب كرافت مطبوع بنافذة لتغليف الحناء العضوية. يجب أن تكون الغلاف المطبوع، ونافذة العرض، وغطاء الإغلاق، والمنتج المعبأ، كلها في محاذاة تامة. فإذا انحرف أحد المكونات بمقدار 3 ملم، فقد تظهر النافذة مساحة فارغة أو تكشف عن حافة ملصق داخلي.
كما أن ورق الكرافت يعقد عملية الموافقة على الألوان أيضًا. فاللون المحدد وفقًا لمقياس بانتون المطبوع على ورق تجريبي أبيض لن يبدو مطابقًا تمامًا على ورق بني مسامي. ويمكن أن تحسّن القاعدة البيضاء غير الشفافة دقة الألوان — لكنها تضيف مرحلة طباعة إضافية بالحبر، ومتغيرًا آخر في محاذاة الطباعة، وتكلفة إضافية.
تُعد الأنابيب السوداء ذات الملمس الناعم من الخيارات المفضلة الأخرى. فهي تبدو رائعة في الصور المُلتقطة في ظروف إضاءة مُتحكَّمة فيها.
ثم تلمسها أيدي حقيقية.
تصبح بصمات الأصابع وعلامات الاحتكاك والخدوش الباهتة أكثر وضوحًا بكثير على الأسطح غير اللامعة تمامًا. وقد يقلل التغليف بالمناديل الورقية أو الأكياس الفردية أو الفواصل من هذه الأضرار، على الرغم من أن كل خيار يؤثر على الجهد المبذول واستهلاك المواد وكثافة التعبئة.
إذا كان ضيقًا جدًّا، فسيواجه العميل صعوبة في ارتدائه.
إذا كان فضفاضًا جدًّا، فإنه يصدر صوت قعقعة.
تقدم هذه الملحقة حجة أخرى. فاللب المقولب يوفر دعماً مصبوباً قائماً على الألياف. أما الورق المقوى المطوي فهو قابل للطباعة ويسهل تسويته نسبياً. وتُثبِّت مادة EVA المنتجات بشكل أنيق، لكنها تضيف عنصراً رغويًّا. أما مادة PET المشكلة حرارياً فهي توفر تجاويف دقيقة وشفافية، على الرغم من أن المستهلكين قد يحتاجون إلى فصلها عن الهيكل الورقي.
ولكن هل ينبغي أن تحتوي كل أنبوب على نافذة بلاستيكية وحلقة معدنية وحامل من الرغوة لمجرد أن هيكلها يسمح بذلك؟
أعتقد بصراحة أن الإجابة هي «لا».
البرلمان الأوروبي اتفاقية قواعد التعبئة والتغليف لشهر أبريل 2024 تحديد أهداف لخفض حجم العبوات تبلغ 5% بحلول عام 2030، و10% بحلول عام 2035، و15% بحلول عام 2040. وينبغي على العلامات التجارية التي تبيع منتجاتها في أوروبا مراجعة المساحات الفارغة غير الضرورية والملحقات المصنوعة من مواد مختلطة قبل الموافقة على قوالب التصنيع.
ما بعد ذلك مكلف.
10. يتم فحص الأنابيب الجاهزة — أو السماح بمرورها دون فحص
“تبدو عبارة ”تمت الموافقة من قسم مراقبة الجودة» مطمئنة في ورقة الفحص. لكنها في حد ذاتها لا تعني شيئًا.
تمت المقارنة مع ماذا؟
يمكن أن تتضمن خطة الفحص الفعالة ما يلي:
القطر الداخلي والخارجي
طول الجسم
سماكة الجدار
الاستدارة
الشكل البيضاوي
الاستقامة
استقامة الحواف
موضع التماس الحلزوني
التصاق الألواح
الضغط المحوري
مقاومة الانضغاط الشعاعي
قوة إزالة الغطاء
تسجيل الطباعة
تفاوت الألوان
مقاومة التآكل
الاحتفاظ بالإدخال
حالة الرطوبة
الرائحة
أداء تسليم الطرود المعبأة
ولا تقتصر على فحص الأنابيب الفارغة فقط. فالمنتج يغير شكل العبوة تمامًا.
تنقل الزجاجة الزجاجية القوة إلى قاعدتها عند السقوط. وقد يؤدي برطمان ثقيل إلى تمدد الملحق الداخلي. وقد يتسبب المسحوق في تلويث الغطاء المُثبت بالاحتكاك. وقد يؤدي الزيت إلى تآكل البطانة غير المناسبة. وقد يصبح فتح الغطاء شبه المحكم إغلاقًا أكثر صعوبة عند الضغط عليه بسرعة.
قد تكون فئات الكتالوج غير محددة بدقة، أما مواصفات الإنتاج فلا يمكن أن تكون كذلك.
إعادة تدوير البيانات: أرقام مفيدة، وتحذيرات محرجة
تتمتع الأنابيب الورقية بميزة حقيقية منذ البداية، وهي: البنية التحتية الراسخة لاستعادة الورق.
ومع ذلك، فإن عبارة “القائمة على الورق” ليست تعويذة سحرية لإعادة التدوير.
الجمعية الأمريكية للغابات والورق تقرير إعادة تدوير الورق لعام 2024 يقول إن العدد يبلغ تقريبًا 46 مليون طن من الورق تم إعادة تدويرها في الولايات المتحدة خلال عام 2024 — أي ما يقارب 125,000 طن يوميًا. وبلغ معدل إعادة تدوير الورق المقدر 60%–64%, ، في حين بلغ سعر الورق المقوى 69%–74%.
استخدمت مصانع الورق الأمريكية في عام 2024 ما يزيد بمقدار 1.3 مليون طن من الورق المعاد تدويره مقارنة بعام 2023. وشكل الورق المقوى 1.2 مليون طن من هذه الزيادة، كما تم استخدام حوالي 20.8 مليون طن من الورق المسترجع في صناعة ورق التغليف.
نظام قوي. واقع فوضوي على مستوى المنتجات.
هذه الأرقام الوطنية لا تثبت أن أنبوبًا فاخرًا معينًا سيتم إعادة تدويره. فالهيكل المصنوع من الألياف النظيفة والمزود بغطاء ورقي قابل للإزالة يُعد أمرًا بسيطًا إلى حد ما. أما إذا أُضيفت إليه طبقة بلاستيكية ثابتة، وقاعدة معدنية، ونافذة من مادة PVC، وحشوة من الرغوة السوداء — فإن هذا الادعاء يحتاج إلى مزيد كبير من التوضيح.
ويؤكد التوجه التنظيمي للاتحاد الأوروبي هذه النقطة. النص الرسمي لـ اللائحة (الاتحاد الأوروبي) رقم 2025/40 يقول إن التغليف يستهلك 50% من الورق المستخدم في الاتحاد الأوروبي ويمثل 36% من النفايات الصلبة البلدية.
من الصعب تجاهل ذلك.
رأيي؟ تبرز المزايا البيئية للأنابيب الورقية بشكل أفضل عندما يتحلى فريق التصميم بضبط النفس. قد يبدو الكتف الورقي القابل لإعادة التدوير والبطانة المصنوعة من الورق المقوى المطوي أقل إثارة من الطوق المعدني والحامل المصنوع من الرغوة الكثيفة، لكن التصميم الأبسط أسهل في الشرح والفصل وإعادة التدوير.
الملل قد يكون أمراً ذكياً.
أين تفشل الأنابيب الكرتونية في الواقع العملي
تؤثر الرطوبة على المقاس
قد يتعطل غطاء ملائم تمامًا في غرفة العينات المكيفة بعد أن يمتص هيكل الورق الرطوبة أثناء النقل. أو قد يجف الأنبوب، فينكمش قليلاً، مما يتسبب في ارتخاء الغطاء.
تحركات الورق.
ولهذا السبب يجب ربط القياسات بظروف التكييف — لا اعتبارها أرقامًا عائمة في الفراغ.
يؤدي الضغط الجانبي إلى تشكيل أجسام بيضاوية الشكل
تتعامل الأسطوانات مع الأحمال الموزعة بكفاءة. أما الضغط الجانبي المركّز فهو أمر مختلف.
قد يؤدي التغليف بالبلاستيك المشدود بشدة، أو استخدام صناديق التصدير ذات الأحجام غير المناسبة، أو وجود فراغ زائد في الجزء العلوي، أو التكديس غير المتساوي على المنصات، إلى تشوه الأنابيب المخصصة للبيع بالتجزئة. بعضها يتعافى من ذلك، بينما يبقى البعض الآخر بيضاوي الشكل، خاصةً إذا كانت الرطوبة قد أضعفت جداره بالفعل.
تُعدّ العلبة الكرتونية الرئيسية جزءًا من التصميم، حتى لو لم تصل أبدًا إلى المستهلك.
تتآكل الأغلفة غير اللامعة قبل وصولها إلى الرفوف
قد تظهر علامات التآكل الناتج عن التلامس بسرعة على الألوان الداكنة والورق غير المطلي والأسطح الناعمة الملمس. فمجرد احتكاك أنبوب بآخر، أو اهتزاز الكرتون، أو القليل من غبار الورق — تظهر فجأة حلقات شاحبة حول الطلاء الأسود.
قد تضيف المصانع مناديل ورقية أو أكياسًا أو حواجزًا. لا بأس بذلك. لكن هذه التعديلات تؤثر على التكلفة، واستخدام البلاستيك، والعمالة، وكفاءة استخدام الكرتون.
اختر بعناية.
لا تفشل عمليات الإغلاق إلا بعد التعبئة
قد تفوت اختبارات ملاءمة العبوات الفارغة تحديد نمط الفشل الفعلي. فعند السقوط، يضغط المنتج المعبأ على القاعدة والملحق والغطاء. وقد تؤدي زجاجة ثقيلة إلى اختراق قرص ضعيف أو إزاحة كتف داخلي عن مكانه.
العينة الفارغة لا تزال موجودة.
أما المنتج القابل للبيع فلا.
ما الذي يجب على المشترين تضمينه في مواصفات الأنابيب
الصور تساعد. أما القياسات فهي التي تحدد.
يجب أن يتضمن طلب عرض الأسعار الجاد ما يلي:
القطر الداخلي والتفاوت المسموح به
القطر الخارجي أو سماكة الجدار النهائية
طول الجسم النهائي
شرط استقامة القطع
درجة الورق الهيكلي وكثافة الورق (GSM)
متطلبات المحتوى المعاد تدويره أو شهادات الألياف
القيود المتعلقة بالمواد اللاصقة
مادة البطانة الداخلية
مادة الغلاف الخارجي
الأعمال الفنية ومراجع بانتون
عملية الطباعة
تشطيب السطح
مادة صناعة القبعة وقصةها
القوة المستهدفة لإزالة الغطاء
بناء الإدراج
أبعاد المنتج ووزنه بعد التعبئة
درجة الحرارة والرطوبة أثناء التخزين
وجهة الشحن وطريقة النقل
اختبارات الحزم المطلوبة
مستوى الفحص وحدود القبول
أضف أيضًا عينة مادية معتمدة. فالـ“العينة المعيارية” توفر لفرق الإنتاج والتفتيش معيارًا ملموسًا للمقارنة.
لا تكشف الصور الرقمية عن الرائحة، أو قوة الفتح، أو احتكاك السطح، أو بقايا الغراء. ولا يمكن للشاشات أن تخبرك ما إذا كان الغطاء يصدر صريرًا. ولم يُظهر أي نموذج ثلاثي الأبعاد قط كيف يكون ملمس الأنبوب بعد بقائه في مستودع رطب لمدة أربعة أسابيع.
الورق لا يهتم بعملية العرض.
صندوق هدايا أبيض صلب على شكل أنبوب للمجوهرات مزود بمقبض من الحبل القطني
الأسئلة الشائعة
كيف تُصنع الأنابيب الكرتونية؟
تُصنع الأنابيب الكرتونية عن طريق طلاء شرائط ضيقة من الورق المقوى بمادة لاصقة ولف عدة طبقات بزوايا محددة حول مغزل فولاذي، وبعد ذلك يتم قطع الجسم المصفح المتواصل وتجفيفه وتشذيبه بدقة وتزيينه وتزويده بأغطية أو حشوات، ثم يتم فحصه للتأكد من صحة أبعاده واستدارته وقوة الترابط والأداء الميكانيكي.
تستخدم معظم أنابيب التعبئة ذات الحجم الكبير طريقة اللف الحلزوني. أما طريقة اللف الملتف فتناسب الأجسام المختارة التي تكون قصيرة أو سميكة أو التي تتطلب معايير جمالية عالية.
ما الفرق بين الأنبوب الكرتوني والأنبوب الورقي؟
يُقصد بكلمتي “أنبوب كرتوني” و«أنبوب ورقي» عادةً نفس الأسطوانة الملفوفة من الألياف، على الرغم من أن مصطلح «أنبوب ورقي» هو المصطلح التقني الأوسع نطاقًا؛ لأن هيكله يمكن أن يتألف من ورق الكرافت، والورق المقوى المعاد تدويره، والبطانات المتخصصة، والأغلفة الزخرفية، بدلاً من المادة المموجة المستخدمة في صناعة صناديق الشحن التقليدية.
“كما أن مصطلحات ”أنبوب ليفي“ و”لب ورقي“ و”علبة ورقية» شائعة الاستخدام أيضًا. وغالبًا ما يعتمد المصطلح المفضل على الاستخدام المحدد.
ما المقصود باللف الحلزوني في إنتاج الأنابيب الكرتونية؟
اللف الحلزوني هو طريقة تصنيع مستمرة يتم فيها إدخال عدة شرائط ورقية مغطاة بمادة لاصقة في مغزل فولاذي بزوايا محسوبة، حيث تتداخل في مسارات حلزونية ويتم ضغطها بواسطة حزام لف آلي، مما يؤدي إلى تشكيل أسطوانة مغلفة تتحرك إلى الأمام على طول المغزل قبل أن يتم قطعها إلى الأطوال المطلوبة.
يجب أن تكون وصلات الطبقات متداخلة. فمحاذاة هذه الوصلات قد تؤدي إلى ظهور نقطة ضعف في جدار الأنبوب.
ما هو المادة اللاصقة المستخدمة في تصنيع الأنابيب الورقية؟
يستخدم مصنعو الأنابيب الورقية عادةً مواد لاصقة مائية من نوع PVAc، أو الدكسترين، أو المواد اللاصقة الصناعية المشتقة من النشا، أو المواد اللاصقة الصناعية ذات التركيبات الخاصة، والتي يتم اختيارها وفقًا لمسامية الورق، وسرعة اللف، والفترة الزمنية المطلوبة قبل التصلب، وظروف التجفيف، ورطوبة التخزين، ومستويات قوة الالتصاق المستهدفة، وأي متطلبات تتعلق بالتلامس مع المواد الكيميائية أو الأغذية التي تنطبق على المنتج المعبأ وسوق الوجهة.
لا تفترض أن عبارة “ذو أساس مائي” تعني أنه آمن للاستخدام مع الأغذية. اطلب الوثائق الخاصة بالمادة اللاصقة المحددة وظروف التلامس المقصودة.
كم من الوقت يستغرق أنبوب الكرتون حتى يجف؟
وقت تجفيف الأنابيب الكرتونية هو الفترة اللازمة لتبخر الرطوبة الموجودة في المادة اللاصقة من الجدار المصفح ولوصول جسم الورق إلى أبعاد ثابتة، لكن المدة الفعلية تختلف باختلاف سماكة الجدار، وقدرة الورق على الامتصاص، والمواد الصلبة في المادة اللاصقة، وتدفق الهواء، ودرجة الحرارة، والرطوبة النسبية، وسرعة الإنتاج، ومعدات التجفيف المستخدمة في المصنع.
لا يمكن الاعتماد على وقت تجفيف موحد. يجب التأكد من ثبات المنتج النهائي عن طريق القياس بعد مرحلة التكييف.
هل الأنابيب الكرتونية قابلة لإعادة التدوير؟
تتوافق الأنابيب الكرتونية عمومًا مع أنظمة إعادة تدوير الورق عندما تكون فارغة ونظيفة ومصنوعة في الغالب من الألياف ومقبولة في إطار برنامج الجمع المحلي، على الرغم من أن الأغشية البلاستيكية الملصقة، والأطراف المعدنية، والحشوات الرغوية، والطبقات العازلة، والتلوث بالمنتجات، أو المكونات الأخرى التي لا يمكن فصلها قد تقلل من قابلية قبولها أو تتطلب فصلها قبل إعادة التدوير.
تحدد قواعد إعادة التدوير المحلية الحل النهائي. يجب على العلامات التجارية تحديد أي أغطية أو نوافذ أو ملحقات يجب إزالتها.
ما مدى متانة الأنبوب الورقي الملفوف حلزونيًّا؟
تعتمد متانة الأنبوب الورقي الملفوف حلزونيًا على القطر، وسماكة الجدار، ودرجة جودة الورق، وجودة الألياف، وتسلسل الطبقات، وإزاحة التماس، وقوة الالتصاق، ومحتوى الرطوبة، وضغط اللف، والطول غير المدعوم، واتجاه التحميل؛ مما يعني أن أنبوبين لهما أبعاد خارجية متطابقة يمكن أن يسفرا عن نتائج مختلفة جدًّا في اختبارات الضغط المحوري، والسحق الشعاعي، والانحناء.
اختبره في ظل حالة الحمل الفعلية. فالأنبوب المخصص للهدايا ليس قلب لف صناعي.
ما الذي يجعل الأنبوب الكرتوني يتخذ شكلاً بيضاويًّا؟
يُقصد بـ«البيضاوية» في الأنابيب الكرتونية فقدان الشكل الدائري، وهو ما ينتج عن تفاوت شد اللف، أو عدم استقرار ضغط الحزام، أو الرطوبة الزائدة في المادة اللاصقة، أو التجفيف غير الكامل، أو مشاكل في المغزل أو القطع، أو ضعف بنية الجدران، أو الحمل الجانبي المركّز، أو سوء التعبئة عند التصدير، أو التعرض لرطوبة نسبية عالية أثناء التخزين والنقل لمسافات طويلة.
قم بقياسه بعد التكييف. فقد تخفي القراءة المأخوذة مباشرة من الجهاز أي تغير يحدث لاحقًا.
هل يمكن الطباعة مباشرةً على الأنابيب الكرتونية؟
يمكن تزيين الأنابيب الكرتونية عن طريق الطباعة المباشرة أو الملصقات أو الأغلفة الخارجية المطبوعة مسبقًا، وتختلف الطريقة المناسبة وفقًا لحجم الطلب وتفاصيل التصميم ومعايير الألوان وقطر الأنبوب وملمس السطح ووضوح خطوط التماس ومتطلبات التشطيب، مثل الختم بالرقائق المعدنية أو النقش البارز أو التغليف غير اللامع أو الطلاء بالأشعة فوق البنفسجية الموضعي.
توفر الأغلفة المطبوعة مسبقًا مرونة أكبر في التصميم الجرافيكي. ومع ذلك، لا تزال الطباعة المباشرة تتطلب فحص مطابقة الأسطح المنحنية والتحقق من التصاق الحبر.
ما هي المعلومات التي يحتاجها المصنع لتقديم عرض أسعار للأنابيب الورقية؟
يحتاج المصنع إلى معرفة القطر الداخلي للأنبوب، أو القطر الخارجي أو سماكة الجدار، والطول، والكمية، والمواد الإنشائية، ونوع الغطاء، والتصميم الفني، والتشطيب السطحي، وتصميم الملحق، وأبعاد المنتج المعبأ ووزنه، والتفاوتات المسموح بها، والسوق المستهدفة، ومتطلبات الاختبار، وأي وثائق تتعلق بشهادات الألياف، أو المواد المحظورة، أو ملامسة الأغذية، وهي وثائق ضرورية لعملية الإنتاج.
يرجى إرسال عينة من المنتج ورسم تخطيطي للأبعاد كلما أمكن ذلك. فالصور الفوتوغرافية وحدها تترك مجالاً واسعاً للتخمينات.
تحويل مفهوم «التوب» إلى شيء يمكن للمصنع تكراره
ابدأ بالقياس.
ثم يجب التعامل مع بناء الجدران، ووزن المنتج، وطريقة الإغلاق، وثبات الملحق الداخلي، والتعرض للرطوبة، وعلبة التصدير. ويأتي التصميم الفني بعد اتخاذ تلك القرارات — ليس لأن التصميم الفني غير مهم، بل لأن الأنبوب الرائع الذي ينحشر أو يتشوه أو تنفصل قاعدته يظل عبوة فاشلة.
يرجى إرسال أبعاد المنتج، والوزن بعد التعبئة، وقطر الأنبوب المطلوب، ونوع الغطاء المفضل، والتصميم الجرافيكي، والكمية، والسوق المستهدفة، والتشطيب المطلوب إلى شركة «تشنغي للتغليف». ويمكن بعد ذلك مراجعة الهيكل للتأكد من قابليته للتصنيع قبل تصنيع القوالب والبدء في الإنتاج الضخم.