Discutez directement avec notre équipe de direction
Notre équipe de direction
Avant de partir, laissez notre équipe de direction examiner votre projet de boîte rigide. Indiquez-nous le type de produit, les quantités prévues pour votre marché cible et le calendrier de lancement, et nous vous aiderons à déterminer la structure, le matériau, la finition, la quantité minimale de commande (MOQ) et le plan de production les mieux adaptés à votre marque.
Bénéficiez d'une assistance technique en matière de vente et de conditionnement
Notre équipe commerciale
Vous avez besoin d'aide pour des boîtes à fermeture magnétique, des boîtes à couvercle amovible, des boîtes à tiroir, des boîtes pour produits cosmétiques, des boîtes pour bougies, des boîtes pour parfums, des boîtes pour thé, des boîtes pour vin ou des emballages promotionnels ? Envoyez-nous vos besoins et notre équipe commerciale ou technique vous aidera à définir les tarifs, la structure, les échantillons, l'impression et la faisabilité de la production.
Comment fabrique-t-on les tubes en carton ? Guide de fabrication étape par étape
Lorsque l'on se tient près d'une chaîne de bobinage, il ne se passe pas grand-chose au premier abord. Des rubans de papier brun disparaissent sous un tapis roulant. Un cylindre avance lentement le long d'un arbre en acier poli. Quelque part en aval, une scie se met en marche.
Table des matières
C'est fait. Apparemment.
Sauf que ce n'est pas le cas, car le processus de fabrication des tubes en carton est en réalité un combat acharné entre la tension du papier, la viscosité de la colle, la géométrie d'enroulement, la pression de la courroie, l'humidité, la précision de la découpe et le fait gênant que le papier puisse se déformer alors que tout le monde pense que la production est terminée.
Comment fabrique-t-on donc les tubes en carton ?
Le papier kraft ou le carton recyclé est découpé en fines bandes. De la colle est appliquée sur les couches. Les bandes sont enroulées autour d'un mandrin en acier, généralement en spirale, jusqu'à former un tube laminé continu. Ce tube est ensuite découpé, séché, rogné, emballé, muni de fermetures et contrôlé.
Voilà en bref.
La réponse pertinente — celle dont les équipes chargées des achats ont besoin avant de valider une commande de 20 000 pièces — est bien moins simple.
Non, les tubes en carton ne sont pas des cartons d'expédition enroulés
Cette idée fausse a la vie dure.
La plupart des tubes en carton ne sont pas fabriqués à partir de carton ondulé. Ils ne comportent généralement pas de couche ondulée prise en sandwich entre deux couches de revêtement, comme c'est le cas dans un carton d'expédition. La paroi du tube est constituée de plusieurs couches de papier ou de carton compact collées les unes aux autres autour d'un mandrin cylindrique.
Chaque couche a sa raison d'être :
La doublure intérieure permet d'obtenir un alésage plus propre et limite les frottements contre le mandrin.
Les couches structurelles contribuent à l'épaisseur de la paroi, à la rigidité et à la résistance à l'écrasement.
La pochette extérieure présente l'illustration et offre un toucher agréable.
Les matériaux barrières peuvent contribuer à limiter la graisse, les odeurs ou l'humidité.
L'emballage est fermé par un col, un disque d'extrémité, un capuchon ou un bouchon.
Le tube est donc en réalité une structure en papier stratifié. Ce n'est pas simplement du “ carton épais ”.”
Cette distinction est importante lorsqu’on le compare à d’autres types de emballages en papier sur mesure. Les boîtes pliantes tirent en grande partie leur forme des panneaux, des rainures et des coins. Un tube repose quant à lui sur des couches collées, sa géométrie cylindrique, le placement des joints et la consolidation de ses parois.
Voici la triste vérité : un enroulement de chambre à air mal réalisé reste mauvais, peu importe la quantité de film qui vient le recouvrir. Un revêtement « soft-touch » peut détourner l'attention pendant dix secondes, mais il ne réparera pas un décollement, un rebord écrasé ou un corps qui roule comme un œuf.
Boîtes à thé personnalisées
Que contient réellement un tube en papier ?
Papier kraft, carton recyclé… et allégations trompeuses concernant le grammage
Les couches structurelles sont généralement constituées de papier kraft, de carton recyclé ou d'un mélange des deux. Les qualités de papier kraft contiennent généralement des fibres plus longues et offrent une bonne résistance à la traction. Le carton recyclé peut également donner de bons résultats, même si ses propriétés peuvent varier davantage d'un lot à l'autre.
On cite souvent aux acheteurs une référence bien connue : le GSM.
Utile ? Oui.
Est-ce suffisant ? Loin de là.
Le GSM correspond aux grammes par mètre carré. Il indique la masse du papier par unité de surface. Il ne permet pas de savoir si un tube fini résistera à une pression latérale, supportera une charge empilée ou conservera son bouchon en place après six semaines de transport maritime dans des conditions humides.
Les performances des tubes dépendent également :
Composition des fibres
Nombre de brins
Ordre des couches
Épaisseur de paroi
Angle d'enroulement
Décalage de couture
Application de colle
Humidité résiduelle
Diamètre du tube
Longueur non prise en charge
Un tuyau épais peut tout de même être fragile. Si les couches ne sont pas correctement assemblées — ou si plusieurs spires se superposent directement les unes au-dessus des autres —, la paroi risque de se fendre bien avant qu’une construction plus fine et mieux conçue ne cède.
Ajouter des circuits imprimés, ce n'est pas de l'ingénierie.
La colle : invisible, humide et souvent mise en cause trop tard
Les adhésifs à base d'eau dérivés du PVAc, de la dextrine et de l'amidon sont couramment utilisés dans la transformation du papier. La formulation appropriée dépend de la porosité du papier, de la vitesse d'enroulement, du temps ouvert requis, de la température de l'usine, des conditions de séchage et du taux d'humidité prévu lors du stockage.
Il faut contrôler la quantité de colle.
Une quantité insuffisante entraîne l’apparition de lignes de collage sèches et le soulèvement des nappes. Une quantité excessive imbibe la paroi, allonge le temps de séchage, tache la feuille extérieure et peut faire déborder l’excès de colle par le joint en spirale. Les opérateurs appellent cela un « débordement ». Les acheteurs, quant à eux, y voient un défaut.
Les deux ont raison.
Mais la colle n'agit pas toute seule. Une bobine de papier froide peut se comporter différemment d'une bobine chaude. Le carton recyclé d'un lot peut absorber plus rapidement que celui du lot précédent. Si l'on augmente la vitesse d'enroulement sans ajuster le débit de colle, le poids d'application peut varier.
C'est pourquoi l'expression “ colle écologique ” m'agace. Elle donne l'impression d'être responsable tout en éludant toutes les questions pertinentes : de quelle composition chimique s'agit-il ? Quelle est sa teneur en solides ? Quelles sont les normes de conformité ? Quelles sont les conditions d'utilisation ? Quelle est sa résistance à la chaleur et à l'humidité ?
Procurez-vous les documents nécessaires.
Boîtes en tube de papier
Les doublures et les enrobages ne servent pas seulement à embellir
Le tube structurel marron peut disparaître complètement sous les matériaux de finition. Parmi les choix courants, on trouve :
Papier d'art couché
Papier kraft naturel
Papier teinté dans la masse
Papier spécial texturé
Livre blanc imprimé
Papier métallisé
Feuilles laminées avec un film
Feuilles de papier cristal
Papier résistant à la graisse
Barrières sélectionnées en papier et en feuille métallique
Vient ensuite la phase de finition : impression offset, flexographie, estampage à chaud, sérigraphie, gaufrage, estampage en creux, vernis UV sélectif, film mat ou pelliculage « soft-touch ».
Et chaque arrivée s'accompagne de son lot de difficultés.
L'encre noire dense fait ressortir les rayures. Le papier kraft naturel altère la couleur d'impression. Le film au toucher doux marque facilement. Un gaufrage profond peut nuire à la pression d'emballage. Une feuille métallisée placée près d'un bord roulé peut se fissurer.
Le sujet « beauté » devient vite technique.
Le processus de fabrication des tubes en carton, sans les fioritures commerciales
1. L'idée d'emballage se transforme en recette de fabrication
“ Identique à la photo, mais légèrement plus grand ” n’est pas une spécification. C’est une invitation à une discussion ultérieure.
Avant le lancement de la production, le fabricant doit déterminer :
Diamètre intérieur
Diamètre extérieur
Épaisseur de paroi
Longueur finale
Tolérances dimensionnelles
Structure de fermeture
Dimensions et poids du produit
Insérer un motif
Procédé d'impression
Finition de surface
Prévisions en matière de force
Conditions d'expédition et de stockage
C'est généralement le mandrin qui détermine le diamètre intérieur du tube. Les couches structurelles et les matériaux décoratifs sont superposés à partir de celui-ci.
C'est évident, non ?
Pourtant, les acheteurs fournissent systématiquement les dimensions extérieures, alors que le produit doit s'adapter à l'intérieur. Une fois l'épaisseur des parois et le revêtement intérieur pris en compte, l'ouverture utile s'avère plus petite que prévu.
Un tube télescopique est moins tolérant. Le couvercle et la partie inférieure doivent coulisser l'un dans l'autre sans frottement, sans se détacher et sans retenir autant d'air que l'ouverture de l'emballage donne l'impression de tirer un piston hors d'un cylindre.
Ici, les fractions ont leur importance.
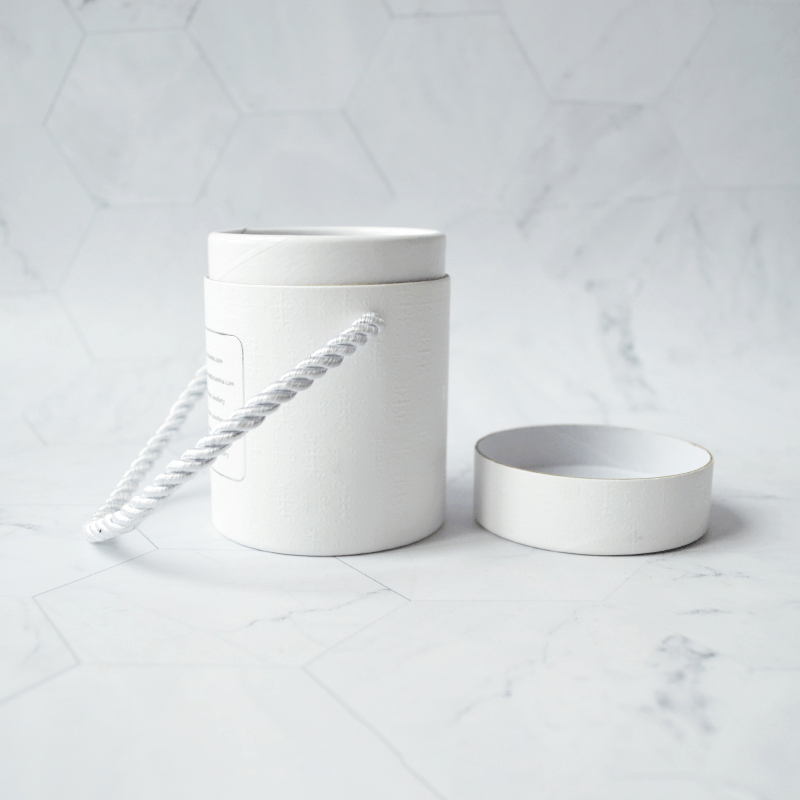
Boîte cylindrique rigide blanche pour l'emballage de bougies en pot
2. Les gros rouleaux de papier sont découpés en bandes étroites
Les bobines mères sont acheminées vers une machine à refendre, où des couteaux rotatifs divisent la bande en bandes plus étroites. Leur largeur est choisie en fonction du diamètre du tube, de l'angle d'enroulement souhaité et de la disposition des couches.
Le bord de coupe doit être net.
Un couteau émoussé laisse des résidus de fibres — parfois appelés « poils de papier » — ainsi que de la poussière et des bords irréguliers. Ces petites fibres peuvent nuire à l’adhérence ou créer une ligne en relief sous l’enveloppe extérieure.
La tension de la bande doit également être surveillée. Une tension trop forte provoque un étirement ou un enroulement de la bande. Une tension insuffisante entraîne un déport, des plis ou une alimentation irrégulière dans la tête d'enroulement.
Le défaut peut prendre naissance ici et apparaître trois stations plus loin.
C'est agaçant, mais ça arrive souvent.
3. La colle est appliquée sur les couches structurelles
Les bandes passent ensuite par un poste de collage. Des rouleaux, des systèmes en cascade ou des applicateurs dosés étalent la colle sur les surfaces correspondantes du papier.
Le but n'est pas d'avoir “ beaucoup de colle ”. Il s'agit plutôt d'obtenir une pellicule bien maîtrisée.
Les zones sèches peuvent entraîner un décollement des nappes. Les zones trop chargées introduisent de l'eau indésirable. Des rouleaux de transfert sales laissent des traces. Une mauvaise couverture des bords provoque l'ouverture du joint en spirale. Lorsque la vitesse de la machine varie, il peut également être nécessaire d'ajuster le débit de colle afin de maintenir un poids d'enduction constant.
Cependant, une simple inspection visuelle ne suffit pas à garantir la qualité de la liaison. Un tube humide peut paraître tout à fait correct alors que les couches sont encore en mouvement, en train de gonfler et de se tasser.
Essaie de le plier un peu plus tard. Tu verras bien.
4. Les rubans rejoignent le mandrin à enroulement en spirale
Et voilà le moment que tout le monde filme.
Plusieurs bandes de papier enduites de colle s'engagent sur un mandrin en acier fixe selon des angles prédéterminés. Une courroie d'enroulement entraînée s'enroule autour du tube de formage, comprime les couches et tire le nouveau cylindre vers l'avant selon un mouvement hélicoïdal continu.
Ça marche vite.
Mais comme l'angle du ruban, la pression de la courroie, la tension de la bande et l'adhérence de la colle doivent rester équilibrés pendant que le tube se déplace le long du mandrin, une petite erreur de réglage peut se répercuter sur des centaines de pièces avant qu'un opérateur ne remarque que le joint s'est décalé ou que le tube a perdu sa circularité.
Quels sont les problèmes qui peuvent survenir au niveau de la tête d'enroulement ?
Une faible pression de la bande entraîne un compactage insuffisant.
Une pression excessive fait sortir la colle de la zone de collage.
Une tension irrégulière de la bande provoque des plis.
Un mauvais suivi entraîne un décalage de la couture en spirale.
Un frottement excessif au niveau du mandrin interrompt le mouvement vers l'avant.
Une courroie usée provoque des vibrations.
Un chevauchement incorrect entraîne l'apparition de zones trop fines ou trop épaisses.
Les joints alignés des plis forment un point faible dans la paroi.
Ce dernier point mérite une attention particulière. Les coutures en spirale doivent être décalées les unes par rapport aux autres. Si vous les superposez les unes sur les autres, vous créez en fait une ligne de rupture à travers le stratifié.
L'enroulement en spirale est la méthode la plus répandue dans la production de tubes en carton en grande série, car il s'agit d'un procédé continu et efficace. L'enroulement convoluté est différent : la feuille s'enroule autour du mandrin en spires qui se chevauchent. Cette technique peut convenir aux tubes courts, aux parois épaisses ou à des exigences esthétiques particulières.
Lequel est le meilleur ?
Ce n'est pas la bonne question. Ce sont le diamètre, la longueur, l'aspect, le volume de production et les exigences en matière de charge qui déterminent cela, et non un classement générique sur le site web d'un fournisseur.
5. Une lame mobile découpe le corps continu
Au fur et à mesure que le tube fraîchement enroulé avance, une scie volante ou une unité de découpe rotative se déplace avec lui et découpe le cylindre continu en sections plus courtes.
Souvent, il ne s'agit que d'un premier montage.
Il est possible de laisser une petite marge pour la découpe finale une fois que le tube a séché. Cette opération supplémentaire prend du temps, mais elle permet d'obtenir des longueurs finies plus précises et des bords plus nets.
L'état de la lame est important. Une lame émoussée peut abîmer la paroi, faire traîner le film, générer de la poussière ou laisser une extrémité visiblement de travers. Si vous posez un couvercle sur cette découpe, celui-ci ne tiendra pas droit.
Petit défaut. Résultat d'aspect bon marché.
6. Les tubes neufs sèchent… et peuvent parfois présenter des dysfonctionnements
De la colle humide signifie du papier humide. Les tubes fraîchement enroulés ont donc besoin de temps, d'un courant d'air et d'une température adéquate pour atteindre des dimensions stables.
Si vous précipitez cette étape, le tube risque de vous le faire payer plus tard.
Il peut rétrécir. Il peut se déformer. Il peut prendre une forme ovale. Les couches peuvent se soulever. Une casquette ajustée alors que le tissu est encore humide peut se desserrer après séchage, tandis qu’une manche serrée peut devenir encore plus serrée si les conditions d’humidité changent à nouveau pendant le stockage.
Il n'y a pas de temps de séchage unique qui soit le bon.
L'épaisseur de la paroi, le pouvoir absorbant du papier, la teneur en solides de l'adhésif, l'humidité relative ambiante et le débit d'air ont tous une incidence sur le résultat. Un tube de cosmétique léger ne séchera pas de la même manière qu'un mandrin industriel épais.
Quiconque donne un chiffre unique sans avoir vu la recette du tube ne fait que deviner.
7. Les pièces sont découpées et les bords bruts sont traités
Une fois le tube traité, il est découpé avec précision à sa longueur définitive. En fonction du modèle, le fabricant peut poncer, recourber, rouler, recouvrir ou renforcer les extrémités.
Sur les emballages destinés à la vente au détail, le client voit tout :
Carton gris apparent
Traces de colle
Fibres effilochées
Coupes en biais
Bords roulés irréguliers
Coutures mal alignées
Jantes cabossées
Un capuchon peut certes masquer le bord brut, mais cela ne signifie pas pour autant qu’on puisse l’ignorer. Les fibres rugueuses peuvent rayer un sachet, s’accrocher au tissu ou libérer des particules à l’intérieur de l’emballage.
Ça a l'air bien quand c'est fermé.
Mais dès qu'on l'ouvre cinq fois, ses faiblesses commencent à apparaître.
8. Les graphismes, les habillages et les finitions de surface sont appliqués
Le graphisme extérieur peut être imprimé avant l'emballage, ajouté sous forme d'étiquette ou imprimé directement sur le tube après son formage. Les feuilles préimprimées offrent une plus grande liberté de décoration, mais les surfaces courbes rendent le repérage plus délicat.
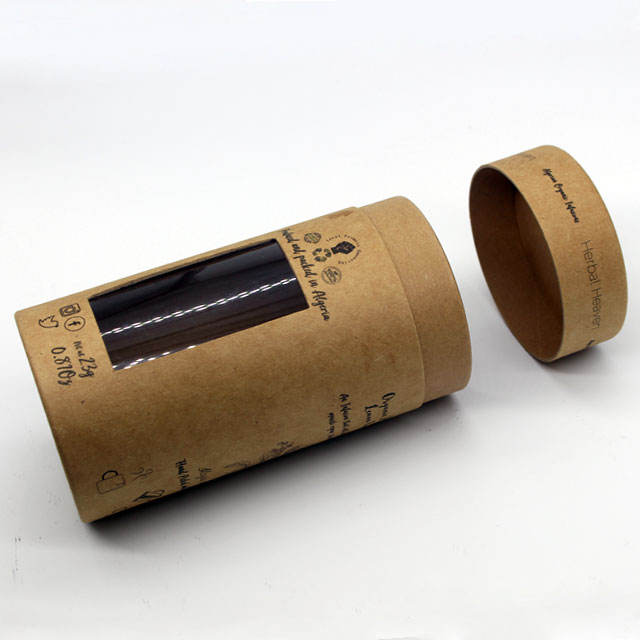
Considérons un tube en papier kraft imprimé avec fenêtre, destiné au conditionnement du henné bio. L'emballage imprimé, la fenêtre de visualisation, la fermeture et le produit contenu doivent tous être parfaitement alignés. Il suffit de décaler un élément de 3 mm pour que la fenêtre encadre un espace vide ou laisse apparaître le bord d'une étiquette interne.
Le papier kraft complique également la validation des couleurs. Une nuance Pantone imprimée sur un papier d’épreuvage blanc ne rendra pas exactement de la même manière sur un papier brun et poreux. Une base blanche opaque peut améliorer la précision des couleurs, mais elle nécessite un passage d’encre supplémentaire, ce qui ajoute une variable de repérage et augmente les coûts.
Les tubes noirs au toucher doux font également partie de nos préférés. Ils rendent superbement bien sous un éclairage contrôlé.
Puis de vraies mains les effleurent.
Les empreintes de doigts, les traces de frottement et les éraflures claires sont bien plus visibles sur les surfaces mates profondes. L'emballage dans du papier de soie, l'utilisation de sachets individuels ou de séparateurs peut limiter ces dommages, même si chaque option a une incidence sur la main-d'œuvre, la consommation de matériaux et la densité d'emballage.
9. Les capuchons, les épaules et les empiècements transforment le corps en emballage
Si c'est trop serré, le client aura du mal à s'en servir.
Si c'est trop lâche, ça claque.
Cet encart présente un autre argument. La pâte moulée offre un support en fibres de forme prédéfinie. Le carton plissé est imprimable et relativement facile à aplatir. L'EVA maintient les produits bien en place, mais introduit de la mousse. Le PET thermoformé offre des alvéoles précises et une bonne visibilité, même si les consommateurs peuvent être amenés à le séparer du corps en papier.
Mais faut-il pour autant que chaque tube soit muni d'une fenêtre en plastique, d'un anneau métallique et d'un support en mousse simplement parce que sa structure le permet ?
Je pense sincèrement que la réponse est non.
Le Parlement européen Accord d'avril 2024 sur les règles relatives aux emballages fixer des objectifs de réduction des emballages de 5% d’ici 2030, 10% d’ici 2035 et 15% d’ici 2040. Les marques commercialisant leurs produits en Europe doivent examiner les espaces vides superflus et les accessoires composés de matériaux mixtes avant de valider les outillages.
Après, ça coûte cher.
10. Les tubes finis sont contrôlés — ou validés sans contrôle
“La mention ” Contrôle qualité validé » est rassurante sur une fiche d'inspection. En soi, elle ne signifie rien.
Par rapport à quoi ?
Un plan d'inspection efficace peut inclure :
Diamètre intérieur et extérieur
Longueur du corps
Épaisseur de paroi
Rondeur
Ovalité
Rectitude
Perpendicularité des arêtes
Position de la soudure en spirale
Adhérence des couches
Compression axiale
Résistance à l'écrasement radial
Force nécessaire pour retirer le bouchon
Inscription à l'impression
Tolérance chromatique
Résistance aux éraflures
Rétention de l'insert
Conditions d'humidité
Odeur
Performances de dépôt des colis remplis
Et ne vous contentez pas d'inspecter les tubes vides. Le produit transforme complètement l'emballage.
Lorsqu'une bouteille en verre tombe, la force s'exerce sur sa base. Un bocal lourd peut déformer un insert. La poudre peut contaminer un bouchon à emboîtement par friction. L'huile peut endommager un revêtement inadapté. Un couvercle quasi hermétique peut devenir plus difficile à ouvrir lorsqu'on l'enfonce rapidement.
Testez le pack réel.
Ce n'est pas la jolie coquille.
Boîte tubulaire en papier kraft imprimé avec fenêtre pour le conditionnement de henné bio
Comparaison entre les tubes à spires, les tubes convolutés et les tubes composites
Construction tubulaire
Comment se forme-t-il ?
Principaux avantages
Principales limites
Applications typiques
Tube à spires
Des rubans de papier étroits sont enroulés en hélice autour d'un mandrin dans le cadre d'un processus en continu
Production rapide, utilisation efficace des matériaux, corps longs et continus, large gamme de diamètres
Coutures en spirale visibles ; la mise en place dépend fortement du contrôle de la tension et de l'angle
Emballages de vente au détail, tubes d'expédition, mandrins de film, étiquettes, textiles
Tube à enroulement spiralé
Une feuille est enroulée autour du mandrin en couches qui se chevauchent
Aspect lisse, placement des coutures maîtrisé, convient aux corps épais ou de petite taille
Plus lent, contraintes liées à la longueur des feuilles, coût de transformation potentiellement plus élevé
Boîtes haut de gamme, âmes spécialisées, tubes courts à paroi épaisse
Cylindre composite papier-plastique
Un corps en papier ou en plastique est associé à des bouchons, des fenêtres ou des doublures de nature différente
Visibilité, choix de barrières, présentation originale
Une séparation plus difficile des matériaux et des objectifs de recyclage plus complexes
Alimentation, cosmétiques, présentoirs, commerce de détail spécialisé
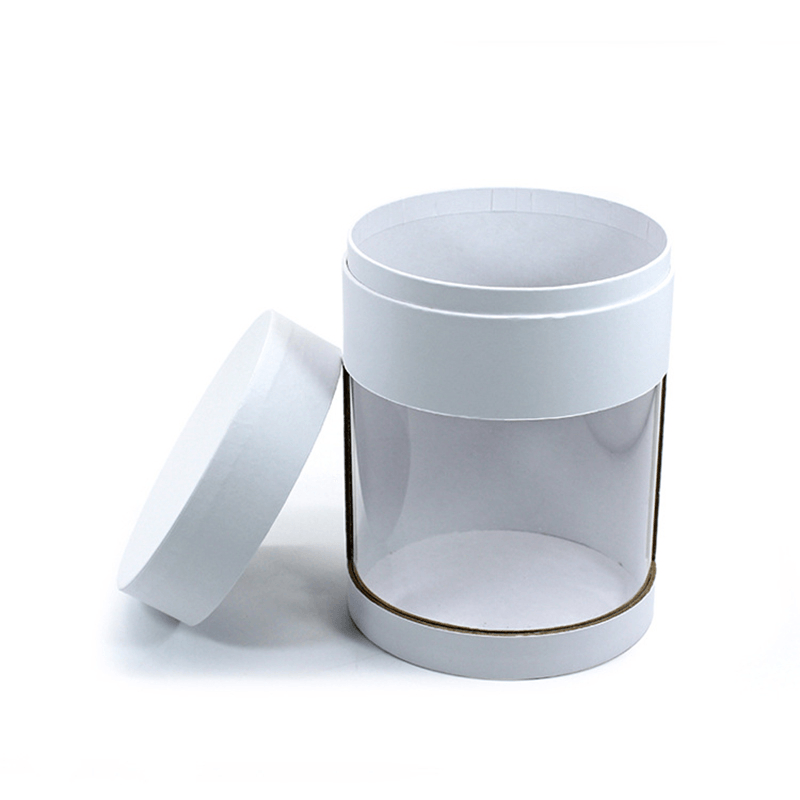
Cylindre en plastique transparent avec des extrémités en papier
La paroi cylindrique transparente est associée à des fermetures en carton
Une visibilité totale des produits et une mise en avant efficace en rayon
Ce n'est pas un tube en carton ; il faut tenir compte des risques de rayures et de séparation des matériaux
Les catégories d'un catalogue peuvent être floues. Les spécifications de production, elles, ne peuvent pas l'être.
Données sur le recyclage : chiffres utiles, mises en garde délicates
Les tubes en papier bénéficient d'un avantage certain : une infrastructure de recyclage du papier déjà bien établie.
Pour autant, l'expression “ à base de papier ” n'est pas une formule magique pour le recyclage.
L'Association américaine des industries forestières et papetières (AF&PA) Rapport 2024 sur le recyclage du papier indique environ 46 millions de tonnes de papier ont été recyclées aux États-Unis en 2024, soit environ 125 000 tonnes par jour. Le taux de recyclage du papier était estimé à 60%–64%, tandis que le carton a atteint 69%–74%.
En 2024, les papeteries américaines ont utilisé 1,3 million de tonnes de papier recyclé de plus qu'en 2023. Le carton représentait 1,2 million de tonnes de cette augmentation, et environ 20,8 millions de tonnes de papier récupéré ont été transformées en carton d'emballage.
Un système solide. Une réalité complexe au niveau des produits.
Ces chiffres nationaux ne prouvent pas qu’un tube de luxe particulier sera recyclé. Un tube en fibre propre muni d’un bouchon en papier amovible est un cas assez simple. Mais si l’on ajoute un film plastique indissoluble, un fond métallique, une fenêtre en PVC et un insert en mousse noire, cette affirmation doit être nuancée bien davantage.
L'orientation réglementaire de l'UE vient renforcer ce point. Le texte officiel de Règlement (UE) n° 2025/40 indique que les emballages consomment 50%, le papier utilisé dans l'Union européenne et représente 36% de déchets municipaux solides.
C'est difficile de ne pas en tenir compte.
Mon avis ? Les tubes en papier sont la solution la plus écologique lorsque l'équipe de conception fait preuve de modération. Un col en papier recyclable et un insert en carton plissé peuvent sembler moins spectaculaires qu'un col en métal et un support en mousse dense, mais cette structure plus simple est plus facile à comprendre, à démonter et à recycler.
L'ennui peut être synonyme d'intelligence.
Les limites des tubes en carton dans la vie quotidienne
L'humidité modifie la coupe
Un bouchon parfaitement ajusté dans une salle d'échantillonnage climatisée peut se coincer après que le corps en papier a absorbé de l'humidité pendant le transport. Il peut également arriver que le tube sèche, se contracte légèrement et que le couvercle se détache.
Le papier bouge.
C'est pourquoi les mesures doivent être replacées dans leur contexte, et non pas considérées comme des chiffres isolés de toute réalité.
La pression latérale donne naissance à des corps ovales
Les vérins gèrent efficacement les charges réparties. La pression latérale concentrée est un cas à part.
Un film étirable trop serré, des cartons d'exportation mal dimensionnés, un espace libre excessif ou un empilage irrégulier des palettes peuvent déformer les tubes destinés à la vente au détail. Certains reprennent leur forme initiale. D'autres restent ovales, surtout si l'humidité a déjà ramolli leur paroi.
Le carton d'emballage fait partie intégrante du design, même s'il n'est jamais vu par le consommateur.
Les emballages mats s'abîment avant même d'arriver en rayon
Les couleurs intenses, les papiers non couchés et les surfaces au toucher doux peuvent rapidement présenter des traces d’abrasion dues au frottement. Un tube contre un autre, les vibrations du carton, un peu de poussière de papier… et soudain, la finition noire se retrouve entourée d’anneaux pâles.
Les usines peuvent ajouter du papier de soie, des sachets ou des séparateurs. Très bien. Mais ces modifications ont une incidence sur le coût, la consommation de plastique, la main-d'œuvre et le rendement des cartons.
Faites un choix mûrement réfléchi.
Les bouchons ne se défectuent qu’après le remplissage
Les tests d'ajustement sur emballage vide peuvent passer à côté du véritable mode de défaillance. Lors d'une chute, le produit emballé exerce une pression sur le fond, l'insert et le couvercle. Une bouteille lourde peut percer un disque fragile ou déloger un épaulement interne.
L'échantillon vide subsiste.
Ce n'est pas le cas du produit commercialisable.
Ce que les acheteurs doivent indiquer dans le cahier des charges des tubes
Les photos, c'est bien. Mais ce sont les dimensions qui font la différence.
Une demande de devis sérieuse doit comporter les éléments suivants :
Diamètre intérieur et tolérance
Diamètre extérieur ou épaisseur de paroi finie
Longueur totale du corps
Exigence de perpendicularité des découpes
Qualité du papier structurel et grammage (g/m²)
Exigences relatives à la teneur en matériaux recyclés ou à la certification des fibres
Restrictions relatives aux adhésifs
Matériau de la doublure intérieure
Matériau de l'enveloppe extérieure
Illustrations et références Pantone
Procédé d'impression
Finition de surface
Matériau et coupe de la casquette
Force cible de retrait du capuchon
Construction d'un insert
Dimensions du produit et poids à pleine charge
Température et humidité de stockage
Lieu de livraison et mode de transport
Tests obligatoires des paquets
Niveau de contrôle et limites d'acceptation
Ajoutez également un échantillon physique homologué. Un “ échantillon de référence ” fournit aux équipes de production et de contrôle un élément concret à des fins de comparaison.
Les rendus numériques ne permettent pas de percevoir les odeurs, la force nécessaire pour ouvrir le produit, le frottement de la surface ou les résidus de colle. Les écrans ne peuvent pas vous dire si le bouchon grince. Et aucune maquette 3D n’a jamais montré quelle sensation procure un tube après avoir passé quatre semaines dans un entrepôt humide.
Le papier se moque bien du rendu.
Boîte-cadeau rigide blanche pour bijoux, avec poignée en corde de coton
Foire aux questions
Comment fabrique-t-on les tubes en carton ?
Les tubes en carton sont fabriqués en enduisant de colle d'étroites bandes de carton, puis en enroulant plusieurs couches selon des angles contrôlés autour d'un mandrin en acier. Le corps laminé ainsi obtenu est ensuite découpé, séché, rogné avec précision, décoré, muni de fermetures ou d'inserts, puis soumis à un contrôle portant sur ses dimensions, sa circularité, la qualité du collage et ses performances mécaniques.
La plupart des tubes d'emballage destinés à une production à grand volume sont fabriqués selon le procédé d'enroulement en spirale. L'enroulement convoluté convient à certains modèles courts, épais ou soumis à des exigences esthétiques particulières.
Quelle est la différence entre un tube en carton et un tube en papier ?
Les termes “ tube en carton ” et « tube en papier » désignent généralement le même cylindre constitué de fibres enroulées, bien que « tube en papier » soit le terme technique le plus général, car ce type de tube peut être composé de papier kraft, de carton recyclé, de revêtements spéciaux et d'enveloppes décoratives, au lieu du carton ondulé utilisé pour fabriquer les cartons d'expédition classiques.
“Les expressions ” tube en fibre “, ” mandrin en papier “ et ” tube en papier » sont également courantes. Le terme privilégié dépend souvent de l’application.
Qu'est-ce que l'enroulement en spirale dans la fabrication de tubes en carton ?
L'enroulement en spirale est un procédé de fabrication en continu dans lequel plusieurs rubans de papier enduits de colle sont introduits sur un mandrin en acier selon des angles précalculés ; ils se chevauchent en suivant des trajectoires hélicoïdales et sont comprimés par une courroie d'enroulement motorisée, formant ainsi un cylindre stratifié qui avance le long du mandrin avant d'être découpé aux longueurs requises.
Les joints des couches doivent être décalés. Les aligner risquerait de créer un point de faiblesse dans la paroi du tube.
Quel adhésif utilise-t-on pour fabriquer des tubes en papier ?
Les fabricants de tubes en papier utilisent généralement des adhésifs industriels à base d'eau, tels que le PVAc, la dextrine ou des adhésifs dérivés de l'amidon, ou encore des adhésifs spécialement formulés, sélectionnés en fonction de la porosité du papier, de la vitesse d'enroulement, du temps ouvert requis, des conditions de séchage, du taux d'humidité de stockage, des objectifs de résistance d'adhérence, ainsi que des exigences chimiques ou relatives au contact alimentaire applicables au produit emballé et au marché de destination.
Ne partez pas du principe que “ à base d'eau ” signifie « adapté au contact alimentaire ». Demandez des documents précisant les caractéristiques exactes de la colle et les conditions de contact prévues.
Combien de temps faut-il pour qu'un tube en carton sèche ?
Le temps de séchage des tubes en carton correspond à la durée nécessaire pour que l'humidité contenue dans la colle s'évapore de la paroi laminée et que le corps en papier atteigne des dimensions stables ; toutefois, la durée réelle varie en fonction de l'épaisseur de la paroi, du pouvoir absorbant du papier, de la teneur en matières sèches de la colle, du débit d'air, de la température, de l'humidité relative, de la vitesse de production et de l'équipement de séchage utilisé par l'usine.
Il n'est pas plausible de parler d'un temps de séchage universel. La stabilité du produit fini doit être vérifiée par des mesures après mise en condition.
Les tubes en carton sont-ils recyclables ?
Les tubes en carton sont généralement compatibles avec les systèmes de recyclage du papier lorsqu'ils sont vides, propres, composés principalement de fibres et acceptés par le programme local de collecte ; toutefois, la présence de films plastiques collés, d'embouts métalliques, d'inserts en mousse, de laminés barrières, de résidus de produit ou d'autres composants indissociables peut réduire leur acceptabilité ou nécessiter un tri préalable au recyclage.
Les règles locales en matière de recyclage déterminent la réponse finale. Les marques doivent identifier les bouchons, les fenêtres ou les inserts qui doivent être retirés.
Quelle est la résistance d'un tube en papier enroulé en spirale ?
La résistance d'un tube en papier enroulé en spirale dépend de son diamètre, de l'épaisseur de sa paroi, de la qualité du papier, de la qualité des fibres, de l'ordre des couches, du décalage des joints, de la liaison adhésive, de la teneur en humidité, de la pression d'enroulement, de la longueur libre et du sens de la charge ; cela signifie que deux tubes présentant des dimensions extérieures identiques peuvent présenter des résultats très différents en matière de compression axiale, d'écrasement radial et de flexion.
Effectuez l'essai en tenant compte du cas de charge réel. Un tube offert en cadeau n'est pas un noyau de bobinage industriel.
Qu'est-ce qui fait qu'un tube en carton prend une forme ovale ?
L'ovalisation des tubes en carton est une perte de circularité due à une tension d'enroulement inégale, une pression de la bande instable, une humidité excessive de la colle, un séchage incomplet, des problèmes liés au mandrin ou à la découpe, une structure de paroi fragile, une charge latérale concentrée, un conditionnement à l'exportation inadéquat ou une exposition à une humidité relative élevée pendant le stockage et le transport sur de longues distances.
Mesurez-le après le conditionnement. Une mesure effectuée directement sur la machine peut masquer les variations ultérieures.
Peut-on imprimer directement sur des tubes en carton ?
Les tubes en carton peuvent être décorés par impression directe, à l'aide d'étiquettes ou d'enveloppes extérieures pré-imprimées ; le choix de la méthode appropriée dépend du volume de la commande, du niveau de détail du visuel, des normes de couleur, du diamètre du tube, de la texture de la surface, de la visibilité des joints et des exigences de finition telles que le marquage à chaud, le gaufrage, le pelliculage mat ou le vernis UV sélectif.
Les habillages pré-imprimés offrent une plus grande souplesse graphique. L'impression directe nécessite toutefois de vérifier le repérage sur les surfaces courbes ainsi que l'adhérence de l'encre.
De quelles informations un fabricant a-t-il besoin pour établir un devis concernant des tubes en papier ?
Un fabricant a besoin de connaître le diamètre intérieur et extérieur du tube ou l’épaisseur de sa paroi, sa longueur, la quantité, les matériaux de fabrication, le type de bouchon, le visuel, la finition de surface, la conception de l’insert, les dimensions et le poids du produit emballé, les tolérances, le marché de destination, les exigences en matière d’essais, ainsi que toute documentation relative à la certification des fibres, aux substances soumises à restriction ou au contact alimentaire nécessaire à la production.
Envoyez un échantillon du produit et un plan coté dans la mesure du possible. Les photos seules laissent trop de place aux interprétations.
Transformer le concept « Tube » en un produit que l'usine peut fabriquer en série
Commencez par la coupe.
Il faut ensuite se pencher sur la structure des parois, le poids du produit, le fonctionnement du système de fermeture, la tenue des inserts, l'exposition à l'humidité et le carton d'exportation. La conception graphique intervient après ces décisions — non pas parce qu'elle n'a pas d'importance, mais parce qu'un tube magnifique qui se coince, se déforme ou perd son socle reste un emballage défaillant.
Veuillez communiquer à Chengyi Packaging les dimensions du produit, le poids net, le diamètre de tube requis, le type de fermeture souhaité, les maquettes graphiques, la quantité, le marché de destination et la finition souhaitée. La conception pourra alors être évaluée du point de vue de la faisabilité avant la fabrication des outils et la production en série.