経営陣と直接お話しください
当社の経営陣
ご出発の前に、当社の経営陣に貴社のリジッドボックスプロジェクトを一度ご確認させてください。製品の種類、ターゲット市場での販売数量、発売スケジュールをお知らせいただければ、貴社のブランドに最適な構造、素材、仕上げ、最小注文数量(MOQ)、および生産計画の選定をお手伝いいたします。
チューブ巻き取りラインのそばに立ってみると、最初は特に目立った動きはない。茶色の紙のリボンが動くベルトの下へと消えていく。円筒が磨き上げられた鋼鉄のシャフトに沿ってゆっくりと進んでいく。その先の方で、ノコギリが動き出す。.
完了。どうやら。.
しかし、実際にはそうではありません。というのも、段ボール管の製造工程は、紙の張力、接着剤の粘度、巻き取りの形状、ベルトの圧力、湿度、切断精度、そして「製造が終わったと思われた後に紙が変形してしまう」という厄介な事実との、長きにわたる格闘そのものだからです。.
では、段ボールの筒はどのように作られるのでしょうか?
クラフト紙または再生板紙を細い帯状にスリットします。各層に接着剤を塗布します。これらの帯状の素材を、通常はらせん状にスチール製のマンドレルに巻き付け、連続した積層チューブを形成します。そのチューブは、切断、乾燥、トリミング、包装を経て、閉鎖部を取り付け、検査されます。.
それが簡単な答えです。.
調達チームが2万個の注文を確定する前に必要とする、有用な答えは、それほど単純明快なものではありません。.
この誤解はなかなか消えない。.
ほとんどの段ボール管は、段ボール紙で作られているわけではありません。通常、輸送用段ボール箱に見られるような、ライナーの間に波形の中間層が挟まれていることはありません。管の壁は、円筒形のマンドレルを芯にして、複数の厚紙や板紙の層を貼り合わせて作られています。.
それぞれの層には、それなりの役割があります:
つまり、このチューブは実際には紙を積層した構造になっているのです。単なる「厚い段ボール」というわけではないのです。“
この違いは、他の種類のものと比較する際に重要になります。 特注の紙製パッケージ. 折り畳み式段ボール箱の形状は、主にパネル、折り目、および角によって決まります。一方、筒状の製品は、貼り合わせられた層、円筒形の形状、継ぎ目の位置、および壁面の強度によって決まります。.
ここに醜い真実があります。チューブ巻きが不十分であれば、その上にどれほど多くの箔をプレスしても、状態は改善されません。ソフトタッチのラッピングは10秒ほどは目を欺くかもしれませんが、層間剥離やリムの潰れ、あるいは卵のように転がる本体を修復することはできません。.
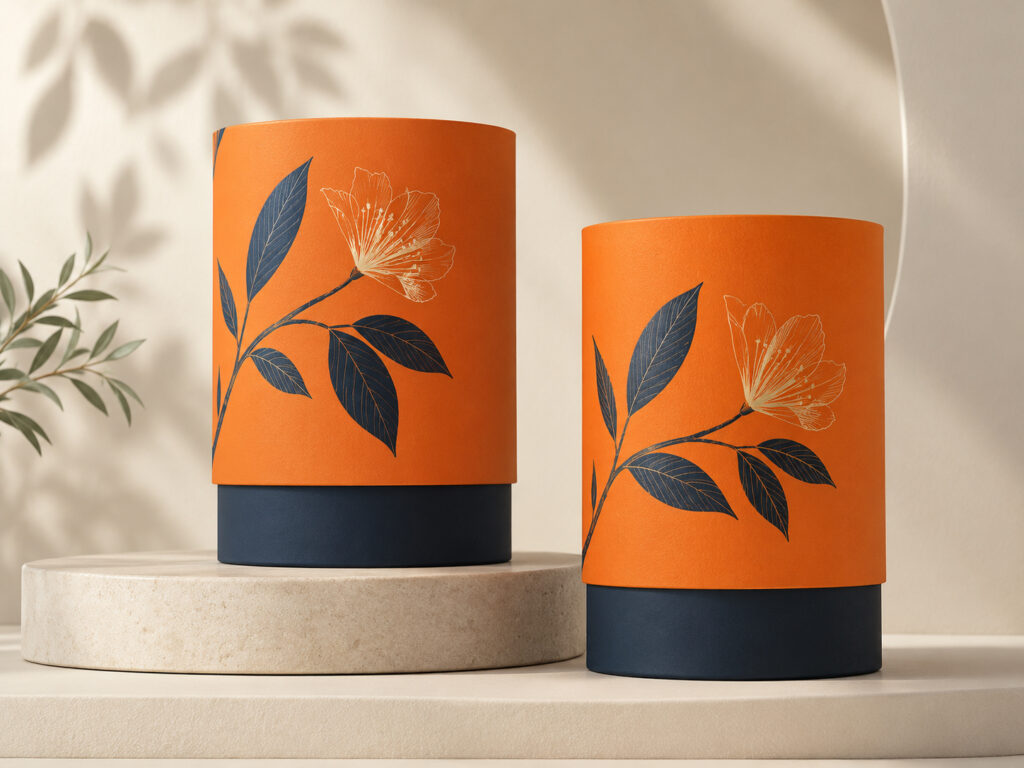
構造用プライには、一般的にクラフト紙、再生板紙、あるいはその混合材が使用されます。クラフト紙は通常、繊維が長く、高い引張強度を発揮します。再生板紙も良好な性能を発揮しますが、製造ロットによって特性のばらつきが大きくなる場合があります。.
購入者には、よく「GSM」というおなじみの数字が提示されます。.
役に立つ? はい。.
これで十分? とんでもない。.
GSMとは「グラム毎平方メートル」を意味します。これは、単位面積あたりの紙の質量を表すものです。しかし、完成したチューブが側圧に耐えられるか、積み重ねられた荷重を支えられるか、あるいは湿度の高い海上輸送で6週間経ってもキャップが外れないかといったことは、この数値からはわかりません。.
チューブの性能は、以下の要因にも左右されます:
太いチューブであっても、強度が低い場合があります。層が適切に接着されていない場合、あるいは複数のらせん状の継ぎ目が互いに真上に重なっている場合、壁面が裂けてしまうのは、より細く、設計の優れた構造のものよりもはるかに早い時期になる可能性があります。.
基板の面積を増やすだけでは、エンジニアリングとは言えない。.
PVAc、デキストリン、およびデンプン由来の水性接着剤は、紙加工において一般的に使用されています。適切な配合は、紙の多孔性、巻き取り速度、必要な開放時間、工場内の温度、乾燥条件、および予想される保管時の湿度によって異なります。.
接着剤の重量は管理する必要があります。.
塗布量が少なすぎると、接着ラインが乾燥したままになり、プライが浮き上がります。塗布量が多すぎると、壁面が湿ってしまい、乾燥時間が長引くほか、外側のシートにシミができ、余分な接着剤がスパイラル継ぎ目から押し出される可能性があります。作業員はこれを「スクイーズアウト」と呼びますが、買い手はこれを「欠陥」と見なします。.
どちらも正しい。.
しかし、接着剤だけではうまくいきません。冷えた紙のロールは、温かいロールとは異なる挙動を示すことがあります。あるロットの再生ボードは、前のロットよりも吸収が早くなる場合があります。接着剤の供給量を調整せずに巻き取り速度を上げると、塗布量がずれてしまう可能性があります。.
だからこそ、「環境に優しい接着剤」という言葉には苛立ちを覚える。責任ある姿勢を装いながら、肝心な質問をすべて回避しているように聞こえるからだ。具体的には、どのような化学組成なのか? 固形分含有率は? どの規制基準に準拠しているのか? 接触条件は? 耐熱性や耐湿性はどの程度なのか?
書類を用意してください。.
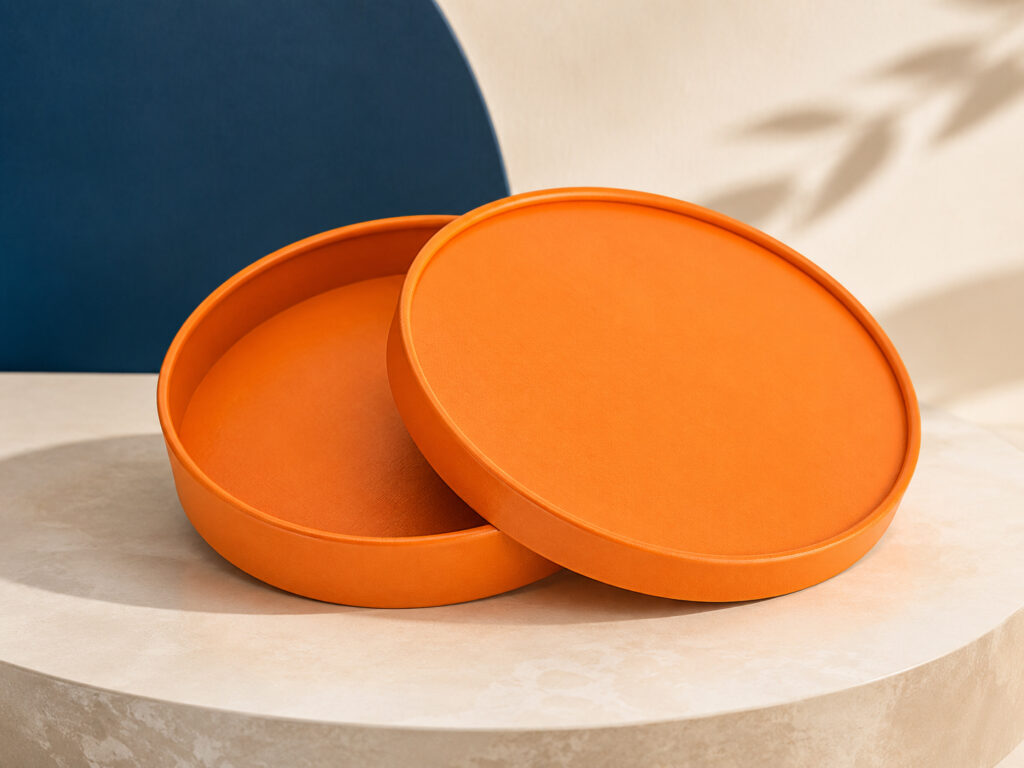
茶色の構造用パイプは、仕上げ材の下に完全に隠れてしまうことがあります。一般的に選ばれるものには、次のようなものがあります:
そして、装飾工程が始まります。オフセット印刷、フレキソ印刷、ホットフォイル、スクリーン印刷、エンボス加工、デボス加工、スポットUV、マットフィルムまたはソフトタッチラミネートなどです。.
そして、どんな結末にも、何かしらの重荷がつきものです。.
濃い黒インクには擦れが目立ちます。天然クラフト紙は印刷色の色合いを変化させます。ソフトタッチフィルムには取り扱いによる跡がつきやすくなります。深いエンボス加工は包装時の圧力を妨げる可能性があります。巻き端の近くに箔を配置すると、ひび割れが生じる場合があります。.
「プリティ」はあっという間に技術的な話になってしまう。.
“「写真と同じですが、少し大きめ」というのは仕様ではありません。それは、後で議論を招くきっかけになるだけです。.
生産に先立ち、製造業者は以下を確定する必要があります:
マンドレルは、一般的にチューブの内径を決定します。構造用プライや装飾材は、そこから外側に向かって積層されていきます。.
当たり前だよね?
しかし、購入者は外寸を提示するのが常ですが、製品自体は内側に収まらなければなりません。壁の厚みや内張りなどを考慮すると、実際に使える開口部は予想よりも小さくなってしまいます。.
伸縮式チューブは、少しのミスも許されません。蓋と本体下部は、引っかかったり、外れたり、あるいは空気が入りすぎてパッケージを開ける際にシリンダーからピストンを引き抜くような感覚になることなく、スムーズにスライドして組み合わさる必要があります。.
ここでは小数の桁数が重要です。.
マスターリールはスリッティング機に送り込まれ、そこで回転ナイフによってウェブがより細いストリップに分割されます。その幅は、チューブの直径、希望する巻き取り角度、および層の配置に応じて決定されます。.
切断面はきれいに仕上げる必要があります。.
切れ味の悪いナイフを使うと、繊維のほこり(「紙の毛」と呼ばれることもある)や粉塵が発生し、切り口がギザギザになってしまいます。こうした小さな繊維は、接着を妨げたり、外側のラッピングの下に盛り上がった線ができたりする原因となります。.
ウェブの張力も注意して見守る必要があります。張力が強すぎると、ストリップが伸びたりカールしたりします。張力が弱すぎると、ストリップがずれたり、しわになったり、巻き取りヘッドへの送り方が不安定になったりします。.
不具合はここから始まり、3駅先で現れる可能性があります。.
面倒だけど、よくあることだ。.
次に、リボンは接着ステーションを通過します。ローラー、カスケードシステム、または定量塗布装置によって、所定の紙の表面に接着剤が塗布されます。.
目指しているのは「大量の接着剤」ではなく、均一な膜です。.
乾燥した箇所があると、層が剥がれる原因となります。塗布量が多い箇所では、不要な水分が混入します。転写ローラーが汚れていると、縞模様が残ります。端部のコーティングが不十分だと、らせん状の継ぎ目が開いてしまいます。機械の速度が変わった場合、均一な塗布重量を維持するために、接着剤の供給量を調整する必要がある場合もあります。.
しかし、目視検査だけでは、接着が良好であるかどうかは確認できません。湿ったチューブは、層がまだ動いたり、膨張したり、沈下したりしている段階でも、一見問題ないように見えることがあります。.
後でちょっと曲げてみて。そうすればわかるよ。.
ここからが、みんなが動画に撮る場面です。.
接着剤を塗布した複数の紙ストリップが、所定の角度で静止した鋼製マンドレルに送り込まれる。駆動された巻き取りベルトが成形チューブに巻き付き、各層を圧縮しながら、新しいシリンダーを連続的ならせん状の動きで前方へと引き出す。.
動作が速い。.
しかし、チューブがマンドレル上を移動する間、リボンの角度、ベルトの圧力、ウェブの張力、および接着剤の粘着力がバランスを保たなければならないため、わずかなセットアップの誤差が数百本のチューブに波及してからでないと、オペレーターは継ぎ目がずれたり、チューブの真円度が崩れたりしたことに気づかないことがある。.
巻取りヘッドでは何が問題になるのでしょうか?
この最後の点は注目に値します。個々のらせん状の継ぎ目は、互いにずらして配置する必要があります。それらを積み重ねてしまうと、実質的に積層材に破断線を引いてしまうことになります。.
スパイラル巻きは、連続的かつ効率的であるため、大量生産される段ボールチューブの製造において主流となっています。これに対し、コンヴォルート巻きは、シートがマンドレルに重なり合うように巻き付けられる点が異なります。この方法は、短いチューブや肉厚のチューブ、あるいは特定の外観上の要件に適しています。.
どちらが良いでしょうか?
その質問は的を外れています。直径、長さ、外観、生産数量、および荷重要件によって決まるものであり、サプライヤーのウェブサイトに掲載されているような一般的なランキングで決まるものではありません。.
新しく巻き上げられたチューブが前進するにつれて、フライイングソーまたは回転式切断ユニットがそれに合わせて移動し、この無限の円筒を短い断片に切り分けます。.
多くの場合、これはあくまで大まかな編集に過ぎません。.
チューブが乾燥した後、最終的なトリミング用にわずかな余裕を残しておくこともできます。この追加作業には時間がかかりますが、それによってより正確な仕上がり長さと、よりきれいなエッジを実現できます。.
刃の状態は重要です。刃が鈍っていると、壁を潰したり、ラップを引きずったり、粉塵が発生したり、端が明らかに斜めになってしまったりする恐れがあります。その切り口に蓋をしても、蓋が斜めにのってしまいます。.
小さな欠陥がある。安っぽい仕上がりだ。.
糊が湿っていると、紙も湿った状態になります。そのため、巻き上げたばかりのチューブは、安定した寸法に落ち着くまで、時間、空気の流れ、そして適切な温度が必要です。.
このステージを急いでクリアしようとすると、後でそのツールのせいで痛い目を見るかもしれない。.
縮んだり、反ったり、楕円形になったりすることがあります。糸の層が浮き上がることがあります。生地が湿っている状態で被せたキャップは、乾燥後に緩むことがあり、また、ぴったりとした袖は、保管中に湿度の状態が再び変化すると、さらにきつくなる可能性があります。.
「これ」という決まった乾燥時間は存在しません。.
壁の厚さ、紙の吸水性、接着剤の固形分、周囲の相対湿度、および気流は、いずれも結果に影響を与えます。軽量の化粧品用チューブは、分厚い工業用巻取りコアのように乾くことはありません。.
チューブのレシピを見もせずに、一つの万能な数値を挙げる人は、すべて当てずっぽうです。.
前処理の後、チューブは最終的な長さに精密に切断されます。設計に応じて、メーカーは端部を研磨、カール加工、丸め加工、被覆、または補強を行う場合があります。.
工業用コアは、より粗い仕上がりになる場合があります。プレミアム 特注の紙管箱 そんな余裕はない。.
小売用のパッケージでは、顧客にはすべてが見えます:
キャップで切り口が隠れるとはいえ、その切り口を無視してよいというわけではありません。粗い繊維はサシェに傷をつけたり、生地に引っかかったり、パッケージ内に繊維の欠片が散らばったりする恐れがあります。.
閉じた状態では問題なさそうです。.
しかし、5回開けてみると、その弱点が露呈し始める。.
外側のデザインは、包装前に印刷したり、ラベルとして貼り付けたり、成形後にチューブに直接印刷したりすることができます。あらかじめ印刷されたシートを使用すれば装飾の自由度が高まりますが、曲面であるため、位置合わせの精度が求められます。.
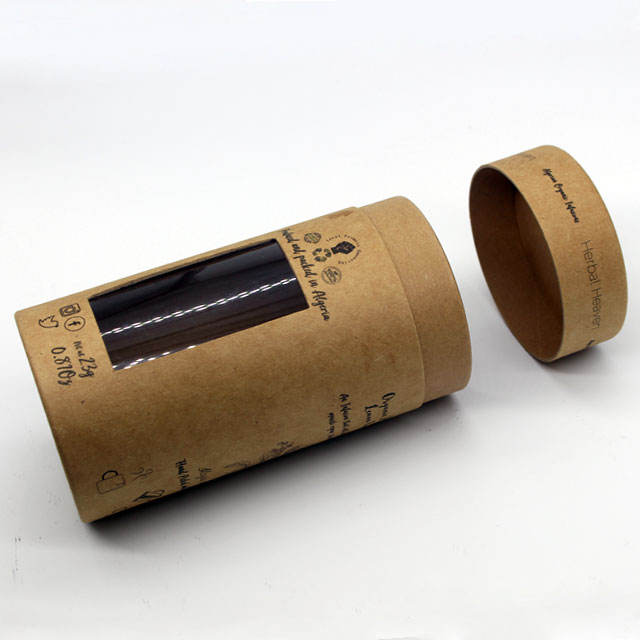
ある オーガニックヘナのパッケージ用、印刷済みクラフト紙製ウィンドウチューブ. 印刷された包装紙、覗き窓、封口部、そして中身の製品は、すべて位置が一致している必要があります。いずれかの部品が3mmでもずれると、覗き窓から空いたスペースが見えたり、内部のラベルの端が透けて見えたりする可能性があります。.
クラフト紙は、色合わせの承認プロセスも複雑にします。白い校正用紙に印刷されたパントーンの色は、茶色の多孔質の紙では同じようには見えません。不透明な白い下地を使用すれば色の精度は向上しますが、その分、インクの刷り工程が1回増え、見当合わせの調整要素が増え、コストもかさみます。.
黒のソフトタッチチューブも人気のあるアイテムの一つです。スタジオ撮影では、その見た目が抜群に映えます。.
すると、本物の手がそれらに触れる。.
深いマット仕上げの表面では、指紋やこすれ跡、薄い擦り傷がはるかに目立ちやすくなります。ティッシュで包む、個別の袋に入れる、あるいは仕切り板を使用することで、こうした損傷を軽減できる可能性がありますが、それぞれの方法によって、作業量、材料の使用量、および充填密度が異なります。.
裸のチューブは、ほんの始まりに過ぎない。.
考えられる構成要素には、次のようなものがあります:
A 親指用の窓が付いた2ピース構造の硬質紙管 これは公差の問題をよく表しています。本体径、スリーブ径、紙の厚さ、そして切り込みの位置はすべて、蓋がスムーズに開くかどうかに影響します。.
きつすぎると、お客様はそれを着るのに苦労してしまいます。.
緩すぎるとガタつく。.
このインサートには、別の利点もあります。成形パルプは、成形された繊維ベースの土台を提供します。折り畳み式板紙は印刷が可能で、比較的簡単に平らにすることができます。EVAは製品をきれいに固定できますが、発泡材が使用されます。熱成形PETは、精密な凹部と視認性を提供しますが、消費者は紙製の本体からそれを取り外す必要があるかもしれません。.
しかし、構造上可能だという理由だけで、すべてのチューブにプラスチック製の窓、金属製のリング、発泡材製の受け皿を付けるべきなのでしょうか?
率直に言って、その答えは「いいえ」だと私は考えています。.
欧州議会の 2024年4月の包装規則に関する合意 2030年までに5%、2035年までに10%、2040年までに15%という包装削減目標を設定しました。欧州向けに製品を販売するブランドは、金型を承認する前に、不要な空きスペースや複数の素材が混在する付属品について見直しを行う必要があります。.
その後、費用がかさむ。.
“検査シートに「QC合格」と記載されていれば、安心感を与える。しかし、それだけでは何の意味もない。.
何と照合したのですか?
有用な点検計画には、次のような項目を含めることができます:
また、空のチューブだけを検査してはいけません。製品によってパッケージはまったく異なるものになります。.
ガラス瓶は落下時に底部に衝撃を与えます。重い瓶はインサートを広げてしまうことがあります。粉末が摩擦嵌合式の蓋を汚染する可能性があります。油は不適切なライナーを腐食させる恐れがあります。ほぼ気密性の高い蓋は、勢いよく押し下げると開けにくくなることがあります。.
実際のパックをテストしてください。.
きれいな貝殻じゃない。.
| チューブの構造 | その形成過程 | 主な利点 | 主な制限事項 | 代表的な用途 |
|---|---|---|---|---|
| スパイラル巻き管 | 細い紙のリボンは、連続工程でマンドレルにらせん状に巻き付けられます | 迅速な生産、材料の効率的な活用、長い連続成形体、幅広い直径範囲 | らせん状の継ぎ目が目立つ。セットアップは、テンションと角度の制御に大きく左右される | 小売用包装材、郵送用チューブ、フィルムコア、ラベル、繊維製品 |
| コイル状に巻かれたチューブ | シートは、マンドレルに重なり合うように何層にも巻き付けられます | 滑らかな外観、縫い目の位置を正確に調整可能、厚手や短めのボディにも適しています | 処理速度が遅い、シート長に制約がある、加工コストが高くなる可能性がある | 高級ボックス、特殊コア、短尺厚肉チューブ |
| 紙・プラスチック複合シリンダー | 紙製またはプラスチック製の本体に、異なる素材のキャップ、窓、またはライナーが組み合わされています | 視認性、バリアの選択肢、際立った演出 | より困難な材料の分離と、より複雑なリサイクルに関する主張 | 食品、化粧品、ディスプレイ、専門小売 |
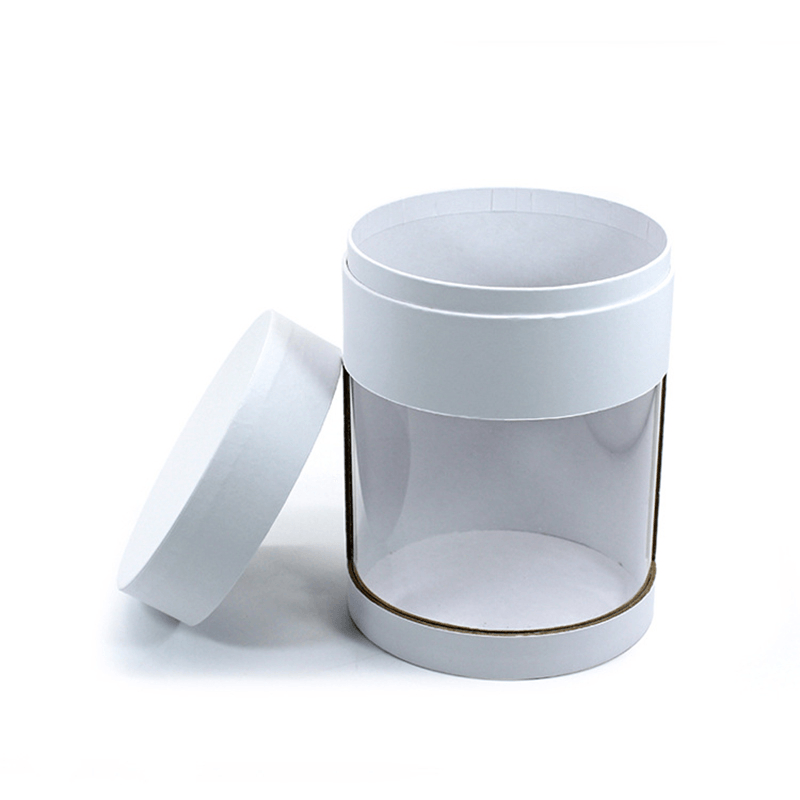
| 両端が紙で覆われた透明なプラスチック製の筒 | 透明な円筒形の容器には、板紙製の蓋が組み合わされています | 商品の完全な可視性と、魅力的な陳列 | 段ボールの筒ではありません。傷や素材の分離に関する問題には注意を払う必要があります | ギフト、お菓子、おもちゃ、プロモーション用セット |
この最終的な構造は、販売上の理由で「チューブ包装」として分類されることがよくあります。技術的には、それとは異なります。.
A プルタブ式の段ボール製蓋が付いた透明な円筒形ディスプレイボックス らせん状に巻かれた紙の積層体ではなく、透明なポリマー製の壁を備えている。その成形プロセス、表面特性、および廃棄方法は異なる。.
カタログの分類は曖昧な場合もありますが、製造仕様には曖昧さが許されません。.
紙管には、確立された紙のリサイクルインフラという、生まれながらの利点があります。.
とはいえ、「紙製」というだけでは、リサイクルの魔法の呪文にはなりません。.
米国森林・製紙協会の 2024年紙リサイクル報告書 によると、およそ 4,600万トンの紙 2024年に米国でリサイクルされた量は、1日あたり約12万5000トンでした。その紙のリサイクル率は推定で 60%–64%, 一方、段ボールは 69%–74%.
2024年、米国の製紙工場では、2023年と比較して130万トン多くの再生紙が使用された。その増加分のうち、段ボールが120万トンを占め、約2,080万トンの回収紙がコンテナボードの製造に用いられた。.
堅牢なシステム。しかし、製品レベルの実態は混沌としている。.
こうした全国的な統計データだけでは、特定のブランドの高級チューブがリサイクルされることを証明するものではありません。取り外し可能な紙製のキャップが付いた、繊維製の清潔な本体であれば、リサイクルは比較的簡単です。しかし、取り外し不可能なプラスチックフィルム、金属製の底、PVC製の窓、そして黒い発泡材のインサートが加わると、その主張にははるかに多くの条件が必要となります。.
EUの規制方針は、この点を裏付けている。の公式文書によると、 規則(EU)第2025/40号 によると、包装には 欧州連合で使用されている紙の50% そして、これは 36%の都市固形廃棄物.
それを簡単に片付けるのは難しい。.
私の意見ですか? 紙製のチューブが環境面でのメリットを最大限に発揮するのは、デザインチームが節度を保った場合です。リサイクル可能な紙製のショルダー部分や折り畳み式の段ボール製インサートは、金属製のカラーや高密度の発泡スチロール製クレードルほど派手さには欠けるかもしれませんが、そのシンプルな構造だからこそ、説明しやすく、分別や回収も容易なのです。.
退屈なことも、賢いことになり得る。.
温度・湿度が管理されたサンプル室ではぴったりとフィットしていたキャップでも、輸送中に紙製の本体が湿気を吸収すると、きつくなってしまうことがあります。あるいは、チューブが乾燥してわずかに収縮し、蓋が緩んでしまうこともあります。.
紙が動く。.
だからこそ、測定値は測定条件と結びつけて考えるべきであり、空間に浮遊する単なる数字として扱うべきではないのです。.
シリンダーは分散荷重を効率的に処理します。一方、集中した側圧の場合は事情が異なります。.
ストレッチフィルムがきつく巻きつけられたり、輸出用ダンボール箱のサイズが不適切だったり、頭上スペースが過剰だったり、パレットへの積載が不均一だったりすると、小売用チューブが変形することがあります。変形しても元に戻るものもありますが、特に湿気によって壁面がすでに柔らかくなっている場合は、楕円形のままで残ってしまうこともあります。.
マスターカートンは、たとえ消費者の手元に届くことがなかったとしても、デザインの一部なのです。.
濃い色、コーティングされていない紙、そして柔らかな手触りの表面は、接触による摩耗の跡がすぐに目立ちやすくなります。チューブ同士がこすれ合ったり、段ボールの振動、わずかな紙粉さえも――あっという間に、黒い仕上げの周りに淡い輪状の跡が現れてしまいます。.
工場側でティッシュや袋、仕切りを追加することもあるでしょう。それは結構です。しかし、そうした対応は、コスト、プラスチックの使用量、人件費、そして段ボールの効率性に影響を及ぼします。.
よく考えて選びましょう。.
空パッケージの適合性検査では、実際の故障モードを見逃してしまう可能性があります。落下試験の際、梱包された製品が底面、中材、蓋に荷重をかけます。重いボトルが、強度の低いディスクを突き破ったり、内部の肩部を緩ませたりする恐れがあります。.
空のサンプルは残っている。.
販売可能な製品には、その特徴がありません。.
写真は参考程度。決め手は寸法です。.
本格的な見積依頼書には、以下の内容を含める必要があります:
承認済みの実物サンプルも添付してください。「ゴールデンサンプル」があれば、生産チームや検査チームは具体的な比較対象を得ることができます。.
デジタルレンダリングでは、臭い、開ける際の力、表面の摩擦、接着剤の残留物はわかりません。画面からは、キャップがきしむかどうかもわかりません。また、湿気の多い倉庫に4週間保管された後のチューブの感触を、3Dモックアップで再現できた例はこれまで一度もありません。.
Paperはレンダリングを気にしない。.
段ボール管は、細い板紙のリボンに接着剤を塗布し、鋼製のマンドレルに所定の角度で数層巻き付けて製造されます。その後、この連続した積層体を切断、乾燥、精密トリミング、装飾を施し、閉鎖部やインサートを取り付けた上で、寸法、真円度、接着状態、および機械的性能について検査を行います。.
大量生産される包装用チューブの多くは、スパイラル巻きが採用されています。コンヴォリュート巻きは、特定の短くて太い形状や、外観に高い要求が求められる本体に適しています。.
「段ボール管」と「紙管」は通常、同じ巻き繊維の円筒を指しますが、「紙管」の方がより広義の技術用語となります。これは、その本体に、従来の輸送用段ボールの製造に使用される波形段ボール素材の代わりに、クラフト紙、再生板紙、特殊ライナー、装飾用ラッピング材などを組み合わせることができるためです。.
“「ファイバーチューブ」、「ペーパーコア」、「ペーパー缶」といった呼び方も一般的です。どの用語が好まれるかは、用途によって異なることがよくあります。.
スパイラル巻きは、接着剤が塗布された複数の紙リボンを、計算された角度で鋼製のマンドレルに送り込み、らせん状の軌道で重なり合わせながら、駆動された巻き取りベルトによって圧縮し、積層された円筒を形成する連続製造法である。この円筒はマンドレルに沿って前進した後、所定の長さに切断される。.
積層の継ぎ目は互い違いにする必要があります。継ぎ目を揃えてしまうと、管壁に弱点が生じる恐れがあります。.
紙管メーカーでは一般的に、紙の多孔性、巻き取り速度、必要な開放時間、乾燥条件、保管時の湿度、目標とする接着強度、および包装される製品や販売先市場に適用される化学物質や食品接触に関する要件に応じて、水性PVAc、デキストリン、澱粉由来の接着剤、あるいは特別に配合された工業用接着剤が使用されています。.
「水性」だからといって、食品に安全であると決めつけないでください。使用する接着剤の詳細および想定される接触条件に関する資料を請求してください。.
段ボール管の乾燥時間は、ラミネートされた壁面から接着剤の水分が抜け、紙本体が安定した寸法に達するまでに必要な期間ですが、実際の所要時間は、壁の厚さ、紙の吸水性、接着剤の固形分、気流、温度、相対湿度、生産速度、および工場で使用されている乾燥設備によって異なります。.
乾燥時間を一律に定めることは現実的ではありません。コンディショニング後の測定により、完成品の安定性を確認する必要があります。.
段ボールの筒は、空で、清潔で、主に繊維でできており、地域の回収プログラムで受け入れ対象となっている場合、一般的に紙リサイクルシステムに対応しています。ただし、接着されたプラスチックフィルム、金属製の端部、発泡材のインサート、バリアラミネート、製品による汚染、その他の分離不可能な構成要素がある場合は、受け入れが制限されたり、リサイクル前に分別が必要になったりする可能性があります。.
最終的な判断は、地域のリサイクル規則によって決まります。各ブランドは、取り外す必要のあるキャップ、窓部分、インサートなどを特定する必要があります。.
スパイラル巻き紙管の強度は、直径、肉厚、紙のグレード、繊維の品質、積層順序、継ぎ目のオフセット、接着強度、含水率、巻き付け圧力、支持されていない長さ、および荷重の方向によって決まります。つまり、外形寸法が同一の2本の紙管であっても、軸方向の圧縮強度、半径方向の耐圧強度、および曲げ強度の測定結果には大きな違いが生じることがあります。.
実際の荷重条件で試験を行ってください。ギフト用のチューブは、工業用の巻線コアとは異なります。.
段ボール管の楕円化とは、巻き取り張力の不均一、ベルト圧力の不安定、接着剤の水分過多、乾燥不足、マンドレルや切断上の問題、壁構造の脆弱さ、側方荷重の集中、輸出梱包の不備、あるいは保管や長距離輸送中の高湿度環境への曝露によって引き起こされる円形からの変形を指します。.
コンディショニング後に測定してください。機器から直接読み取った数値では、その後の変動が反映されない場合があります。.
段ボール管の装飾には、直接印刷、ラベル貼り、またはあらかじめ印刷された外装フィルムなどの方法があります。適切な方法は、注文数量、デザインの細かさ、色基準、管の直径、表面の質感、継ぎ目の目立ち具合、および箔押し、エンボス加工、マットラミネート、スポットUVコーティングなどの仕上げ要件によって異なります。.
あらかじめ印刷されたラップは、グラフィックの自由度が高くなります。直接印刷の場合でも、曲面での位置合わせやインクの密着性の確認は依然として必要です。.
製造業者には、チューブの内径、外径または肉厚、長さ、数量、構造用材料、キャップの種類、アートワーク、表面仕上げ、インサートの設計、梱包済み製品の寸法と重量、公差、販売先市場、試験要件、および生産に必要な繊維認証、規制物質、食品接触に関する書類などが求められます。.
可能であれば、製品のサンプルと寸法図をお送りください。写真だけでは、推測の余地が大きすぎます。.
まずはフィット感から始めましょう。.
次に、壁の構造、製品の重量、開閉の挙動、インサートの固定性、湿気への耐性、そして輸出用カートンについて検討します。アートワークの決定は、これらの検討が終わってから行われます。これはアートワークが重要ではないからではなく、たとえ見栄えのよいチューブであっても、詰まったり、変形したり、底が外れてしまったりするようでは、やはり失敗作のパッケージになってしまうからです。.
Chengyi Packaging社に、製品の寸法、充填重量、必要なチューブ径、希望するキャップ、アートワーク、数量、販売先市場、および希望する仕上げを連絡してください。そうすれば、金型製作や量産に入る前に、構造の製造可能性について検討することができます。.
カスタム紙管の見積もりをご依頼ください そして、そのデザインを、単なるショールームでの写真撮影にとどまらず、実用にも耐えうる製造仕様へと仕上げる。.
コメント