Bevor Sie gehen, lassen Sie Ihr Projekt für starre Schachteln von unserem Managementteam prüfen. Teilen Sie uns Ihre Produktart, die für Ihren Zielmarkt vorgesehene Stückzahl und den Zeitplan für die Markteinführung mit – wir helfen Ihnen gerne dabei, die für Ihre Marke am besten geeignete Struktur, das Material, die Oberflächenveredelung, die Mindestbestellmenge und den Produktionsplan zu ermitteln.
Unterstützung in den Bereichen Vertrieb und Verpackungstechnik erhalten
Unser Vertriebsteam
Benötigen Sie Hilfe bei Schachteln mit Magnetverschluss, Schachteln mit abnehmbarem Deckel, Schubladenschachteln, Kosmetikschachteln, Kerzenschachteln, Parfümverpackungen, Teeschachteln, Weinschachteln oder Werbeverpackungen? Senden Sie uns Ihre Anforderungen, und unser Vertriebs- oder Entwicklungsteam hilft Ihnen gerne bei der Preisgestaltung, der Konstruktion, der Mustererstellung, dem Druck und der Produktionsdurchführbarkeit.
Wie werden Papphülsen hergestellt? Eine Schritt-für-Schritt-Anleitung zur Herstellung
Wenn man neben einer Rohrwickelanlage steht, ist zunächst nicht viel los. Braune Papierstreifen verschwinden unter einem laufenden Förderband. Ein Zylinder schiebt sich langsam an einer polierten Stahlwelle entlang. Irgendwo weiter hinten springt eine Säge an.
Inhaltsverzeichnis
Erledigt. Anscheinend.
Nur ist das nicht der Fall, denn der Herstellungsprozess von Papphülsen ist in Wirklichkeit ein langwieriger Kampf zwischen Papierspannung, Klebstoffviskosität, Wickelgeometrie, Banddruck, Feuchtigkeit, Schnittgenauigkeit und der lästigen Tatsache, dass sich Papier noch verformen kann, nachdem alle glauben, die Produktion sei bereits abgeschlossen.
Wie werden Papprollen denn hergestellt?
Kraftpapier oder Recyclingkarton wird in schmale Streifen geschnitten. Die Lagen werden mit Klebstoff beschichtet. Die Streifen werden um einen Stahldorn gewickelt – in der Regel spiralförmig –, bis sie einen durchgehenden, laminierten Schlauch bilden. Dieser Schlauch wird zugeschnitten, getrocknet, beschnitten, verpackt, mit Verschlüssen versehen und geprüft.
Das ist die kurze Antwort.
Die aussagekräftige Antwort – die, die Beschaffungsteams benötigen, bevor sie einen Auftrag über 20.000 Stück freigeben – ist bei weitem nicht so eindeutig.
Nein, Papprollen sind keine aufgerollten Versandkartons
Dieses Missverständnis will einfach nicht verschwinden.
Die meisten Papphülsen werden nicht aus Wellpappe hergestellt. In der Regel befindet sich zwischen den Deckschichten kein Wellkern, wie man ihn beispielsweise bei Versandkartons findet. Die Wand der Hülse besteht aus mehreren Lagen festem Papier oder Karton, die um einen zylindrischen Dorn herum miteinander verbunden sind.
Jede Lage hat ihren Platz:
Die Innenauskleidung sorgt für eine sauberere Bohrung und mindert die Reibung am Dorn.
Strukturschichten sorgen für Wandstärke, Steifigkeit und Druckfestigkeit.
Die äußere Hülle ziert das Kunstwerk und sorgt für eine angenehme Haptik.
Barrierewerkstoffe können dabei helfen, Fett, Gerüche oder Feuchtigkeit in Schach zu halten.
Eine Schulter, eine Endscheibe, eine Kappe oder ein Stopfen verschließt die Verpackung.
Die Röhre besteht also tatsächlich aus einer laminierten Papierstruktur. Nicht einfach nur aus “dickem Karton”.”
Diese Unterscheidung ist wichtig, wenn man es mit anderen Arten von … vergleicht. Individuell gestaltete Papierverpackungen. Faltschachteln verdanken ihre Form zum großen Teil den Kartonzuschnitten, Rillungen und Ecken. Bei einer Röhre kommt es auf die miteinander verklebten Lagen, die zylindrische Form, die Anordnung der Nähte und die Festigkeit der Wandung an.
Hier ist die bittere Wahrheit: Eine schlechte Felgenverwicklung bleibt schlecht, egal wie viel Folie man darüber prägt. Eine Soft-Touch-Beschichtung mag das Auge vielleicht für zehn Sekunden ablenken, aber sie behebt weder eine Delaminierung noch einen eingedrückten Felgenrand oder einen Felgenkörper, der sich wie ein Ei rollt.
Individuell gestaltete Teeverpackungen
Was steckt eigentlich in einer Papierrolle?
Kraftpapier, Recyclingkarton – und irreführende Angaben zum Flächengewicht (GSM)
Für Strukturlagen werden üblicherweise Kraftpapier, Recyclingkarton oder eine Mischung aus beidem verwendet. Kraftpapiere enthalten in der Regel längere Fasern und weisen eine hohe Zugfestigkeit auf. Auch Recyclingkarton kann gute Eigenschaften aufweisen, allerdings können diese je nach Produktionscharge stärker schwanken.
Käufern wird oft eine bekannte Nummer genannt: GSM.
Nützlich? Ja.
Reicht das? Nicht im Entferntesten.
GSM steht für Gramm pro Quadratmeter. Diese Angabe gibt die Masse des Papiers pro Flächeneinheit an. Sie sagt jedoch nichts darüber aus, ob eine fertige Rolle seitlichem Druck standhält, einer Stapelbelastung standhält oder ob ihr Deckel nach sechs Wochen in einer feuchten Seefracht noch fest sitzt.
Die Leistung der Röhre hängt außerdem von folgenden Faktoren ab:
Faserzusammensetzung
Anzahl der Lagen
Schichtfolge
Wandstärke
Wickelwinkel
Nahtversatz
Klebstoffauftrag
Restfeuchte
Rohrdurchmesser
Nicht unterstützte Länge
Auch ein dickes Rohr kann schwach sein. Wenn die Lagen nicht richtig miteinander verbunden sind – oder wenn mehrere Spiralnähte direkt übereinander liegen –, kann die Wand reißen, lange bevor dies bei einer dünneren, besser konstruierten Bauweise der Fall wäre.
Mehr Platinen sind noch keine Technik.
Kleber: unsichtbar, feucht und oft erst zu spät als Ursache erkannt
In der Papierverarbeitung kommen häufig wasserbasierte Klebstoffe auf PVAc-, Dextrin- und Stärkebasis zum Einsatz. Die richtige Rezeptur hängt von der Porosität des Papiers, der Wickelgeschwindigkeit, der erforderlichen Offene Zeit, der Temperatur in der Produktionsstätte, den Trocknungsbedingungen und der zu erwartenden Luftfeuchtigkeit bei der Lagerung ab.
Die Klebstoffmenge muss kontrolliert werden.
Zu wenig Klebstoff führt zu trockenen Klebefugen und sich ablösenden Lagen. Zu viel Klebstoff durchtränkt die Wand, verlängert die Trocknungszeit, hinterlässt Flecken auf der Außenbahn und kann überschüssigen Klebstoff aus der Spiralnaht herausdrücken. Die Bediener bezeichnen dies als „Squeeze-out“. Die Käufer bezeichnen es als Mangel.
Beide haben recht.
Der Klebstoff wirkt jedoch nicht isoliert. Eine kalte Papierrolle kann sich anders verhalten als eine warme. Recyclingkarton aus einer Charge kann schneller Feuchtigkeit aufnehmen als der aus der vorherigen Charge. Erhöht man die Wickelgeschwindigkeit, ohne die Klebstoffzufuhr anzupassen, kann es zu Abweichungen beim Auftragsgewicht kommen.
Deshalb ärgert mich der Ausdruck “umweltfreundlicher Klebstoff”. Er klingt verantwortungsbewusst, weicht aber gleichzeitig allen wichtigen Fragen aus: Welche chemische Zusammensetzung? Welcher Feststoffgehalt? Welche Konformitätsnachweise? Welche Kontaktbedingungen? Wie hoch ist die Hitze- und Feuchtigkeitsbeständigkeit?
Besorgen Sie sich die Unterlagen.
Kartons aus Papierhülsen
Einlagen und Wickeltücher sind mehr als nur hübsch anzusehen
Das braune Konstruktionsrohr kann unter den Verkleidungsmaterialien vollständig verschwinden. Zu den gängigen Optionen gehören:
Beschichtetes Kunstdruckpapier
Naturfarbenes Kraftpapier
Durchgefärbtes Papier
Strukturiertes Spezialpapier
Gedrucktes Whitepaper
Metallisiertes Papier
Folienkaschierte Platten
Glassine-Einlagen
Fettbeständiges Papier
Ausgewählte Barrierefolien und -papiere
Dann beginnt die Veredelung – Offsetdruck, Flexodruck, Heißfolienprägung, Siebdruck, Prägung, Tiefprägung, Spot-UV-Lackierung, Mattfolie oder Soft-Touch-Laminierung.
Und jedes Ziel bringt Altlasten mit sich.
Dichte schwarze Tinte weist Kratzer auf. Naturkraftpapier verändert die Druckfarbe. Soft-Touch-Folie nimmt Gebrauchsspuren auf. Tiefe Prägungen können den Wickeldruck beeinträchtigen. Folie, die nahe an einer gerollten Kante angebracht ist, kann reißen.
Was schön aussieht, wird schnell technisch.
Der Herstellungsprozess von Papphülsen – ganz ohne Werbesprache
1. Aus der Verpackungsidee wird eine Produktionsanleitung
“Genau wie auf dem Foto, nur etwas größer” ist keine Spezifikation. Das ist eine Einladung zu späteren Diskussionen.
Vor Produktionsbeginn muss der Hersteller Folgendes festlegen:
Innendurchmesser
Außendurchmesser
Wandstärke
Fertiglänge
Maßtoleranzen
Verschlusskonstruktion
Produktabmessungen und Gewicht
Design einfügen
Druckverfahren
Oberflächenbeschaffenheit
Erwartungen hinsichtlich der Stärke
Versand- und Lagerbedingungen
Der Dorn bestimmt im Allgemeinen den Innendurchmesser des Rohrs. Die Strukturlagen und die Dekormaterialien werden von dort aus nach außen aufgebaut.
Das ist doch klar, oder?
Dennoch geben Käufer regelmäßig Außenmaße an, obwohl das Produkt selbst in die Öffnung passen muss. Wenn man die Wandstärke und eine Innenauskleidung hinzurechnet, fällt die nutzbare Öffnung kleiner aus als erwartet.
Ein Teleskoprohr ist weniger nachsichtig. Der Deckel und der untere Teil müssen reibungslos ineinander gleiten, ohne zu klemmen, abzurutschen oder so viel Luft einzuschließen, dass sich das Öffnen der Verpackung anfühlt, als würde man einen Kolben aus einem Zylinder ziehen.
Hier kommt es auf die Brüche an.
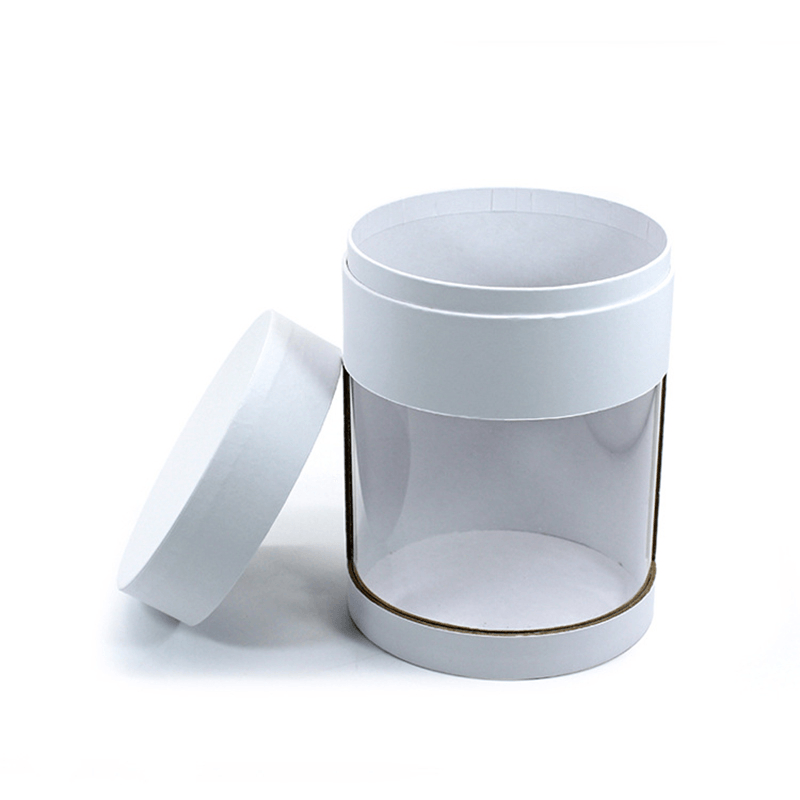
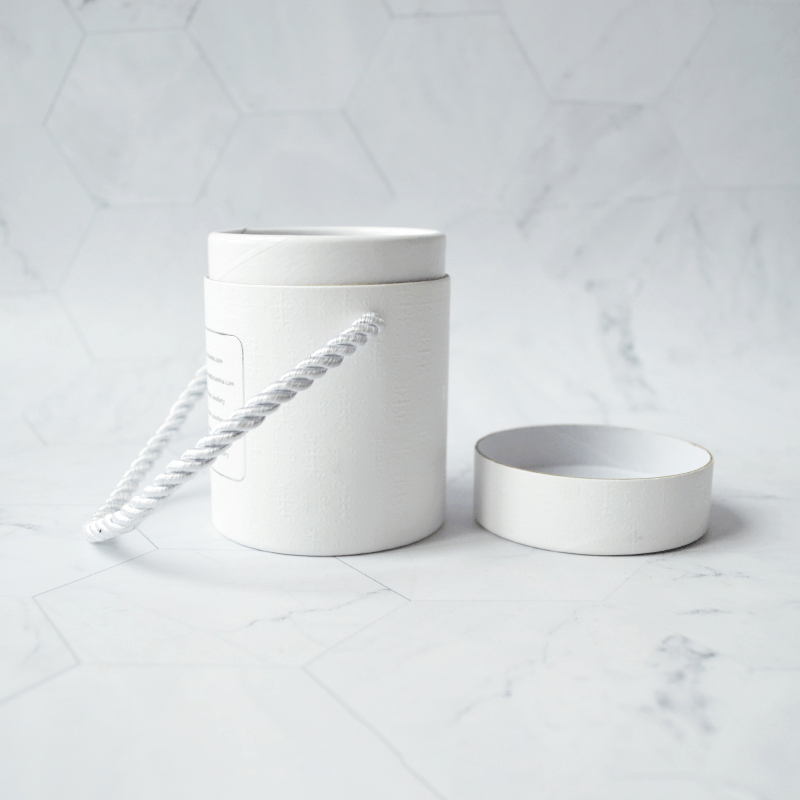
Weiße, stabile Fensterzylinderverpackung für Kerzengläser
2. Große Papierrollen werden in schmale Streifen geschnitten
Die Mutterrollen werden in eine Schneidemaschine eingeführt, wo rotierende Messer die Bahn in schmalere Streifen zerteilen. Deren Breite richtet sich nach dem Rohrdurchmesser, dem gewünschten Wickelwinkel und der Lagenanordnung.
Die Schnittkante muss sauber sein.
Ein stumpfes Messer verursacht Faserreste – manchmal auch als „Papierhaare“ bezeichnet – sowie Staub und ausgefranste Kanten. Diese kleinen Fasern können die Verklebung beeinträchtigen oder eine erhabene Linie unter der Außenumhüllung verursachen.
Auch die Bahnspannung muss überwacht werden. Bei zu hoher Spannung wird die Bahn gedehnt oder wellt sich. Bei zu geringer Spannung verläuft sie unregelmäßig, bildet Falten oder wird ungleichmäßig in den Wickelkopf eingezogen.
Der Fehler kann hier beginnen und drei Stationen später auftreten.
Ärgerlich, aber häufig.
3. Der Klebstoff wird auf die Tragschichten aufgetragen
Anschließend durchlaufen die Bahnen eine Klebestation. Walzen, Kaskadensysteme oder dosierte Auftragsvorrichtungen tragen Klebstoff auf die entsprechenden Papieroberflächen auf.
Das Ziel ist nicht “viel Kleber”, sondern ein kontrollierter Film.
Trockene Stellen können zu losen Lagen führen. Stellen mit hoher Klebstoffmenge führen zu unerwünschtem Wasser. Verschmutzte Übertragungswalzen hinterlassen Streifen. Eine unzureichende Randabdeckung führt zum Aufbrechen der Spiralnaht. Bei Änderungen der Maschinengeschwindigkeit muss unter Umständen auch die Klebstoffzufuhr angepasst werden, um ein gleichmäßiges Beschichtungsgewicht zu gewährleisten.
Eine Sichtprüfung allein reicht jedoch nicht aus, um zu belegen, dass die Verklebung einwandfrei ist. Ein nasses Rohr kann vollkommen in Ordnung aussehen, während sich die Lagen noch bewegen, aufquellen und setzen.
Probier es später mal aus. Dann wirst du es sehen.
4. Die Bänder treffen auf den spiralförmig gewickelten Dorn
Jetzt kommt die Stelle, die die Leute filmen.
Mehrere mit Klebstoff beschichtete Papierstreifen werden in vorgegebenen Winkeln auf einen feststehenden Stahldorn aufgeführt. Ein angetriebenes Wickelband umschlingt das Formrohr, presst die Lagen zusammen und zieht den neuen Zylinder in einer kontinuierlichen spiralförmigen Bewegung nach vorne.
Es funktioniert schnell.
Da jedoch der Bandwinkel, der Banddruck, die Bahnspannung und die Klebkraft im Gleichgewicht bleiben müssen, während sich der Schlauch entlang des Dorns bewegt, kann sich ein kleiner Einstellungsfehler über Hunderte von Schläuchen hinweg auswirken, bevor ein Bediener bemerkt, dass die Naht verrutscht ist oder der Schlauch unrund geworden ist.
Was läuft am Wickelkopf schief?
Ein geringer Banddruck führt zu einer unzureichenden Verdichtung.
Durch den übermäßigen Druck wird der Klebstoff aus der Klebeverbindung herausgedrückt.
Eine ungleichmäßige Bahnspannung führt zu Falten.
Eine schlechte Spurführung führt zu einer Verschiebung der Spiralnaht.
Eine zu hohe Reibung am Dorn unterbricht die Vorwärtsbewegung.
Ein abgenutzter Riemen verursacht Vibrationen.
Eine falsche Überlappung führt zu dünnen oder zu dicken Stellen.
Ausgerichtete Lagenfugen bilden eine Schwachstelle in der Wand.
Dieser letzte Punkt verdient besondere Beachtung. Die einzelnen spiralförmigen Nähte sollten versetzt angeordnet sein. Wenn man sie übereinanderlegt, hat man praktisch eine Bruchlinie durch das Laminat gezogen.
Das Spiralwickeln ist bei der Massenproduktion von Papphülsen vorherrschend, da es kontinuierlich und effizient ist. Das Convolute-Wickeln funktioniert anders: Ein Bogen wird in überlappenden Windungen um den Dorn gewickelt. Dieses Verfahren eignet sich für kurze Hülsen, dicke Wände oder besondere ästhetische Anforderungen.
Was ist besser?
Das ist die falsche Frage. Durchmesser, Länge, Aussehen, Produktionsmenge und Belastungsanforderungen sind dafür ausschlaggebend – nicht eine allgemeine Rangliste auf der Website eines Lieferanten.
5. Ein sich bewegender Schneidkopf zerschneidet den durchgehenden Körper
Während das frisch gewickelte Rohr vorläuft, bewegt sich eine Flugsäge oder eine rotierende Schneideeinheit mit und zerteilt den endlosen Zylinder in kürzere Abschnitte.
Oft handelt es sich dabei nur um einen Rohschnitt.
Nach dem Trocknen des Rohrs kann ein kleiner Spielraum für den abschließenden Beschnitt verbleiben. Dieser zusätzliche Arbeitsschritt kostet zwar Zeit, ermöglicht jedoch präzisere Endlängen und sauberere Kanten.
Der Zustand der Klinge ist entscheidend. Eine stumpfe Klinge kann die Wand zerdrücken, die Umhüllung mitziehen, Staub verursachen oder ein sichtbar schräges Ende hinterlassen. Wenn man einen Deckel auf diesen Schnitt legt, sitzt er schief.
Kleiner Fehler. Das Ergebnis wirkt billig.
6. Die neuen Röhrchen trocknen – und machen manchmal Probleme
Nasser Klebstoff bedeutet nasses Papier. Frisch gewickelte Röhren benötigen daher Zeit, Luftzirkulation und die richtige Temperatur, um ihre endgültigen Maße anzunehmen.
Wenn du diese Etappe überstürzt, könnte dich die Röhre später dafür bestrafen.
Es kann schrumpfen. Es kann sich verziehen. Es kann oval werden. Die Lagen können sich abheben. Eine Kappe, die bei feuchtem Stoff aufgesetzt wurde, kann sich nach dem Trocknen lockern, während ein enger Ärmel noch enger werden kann, wenn sich die Feuchtigkeitsbedingungen während der Lagerung erneut ändern.
Es gibt keine allgemeingültige Trocknungszeit.
Wandstärke, Saugfähigkeit des Papiers, Feststoffgehalt des Klebstoffs, relative Luftfeuchtigkeit der Umgebung und Luftstrom – all diese Faktoren beeinflussen das Ergebnis. Eine leichte Kosmetiktube trocknet nicht genauso wie ein dicker industrieller Wickelkern.
Wer eine allgemeingültige Zahl nennt, ohne die Rezeptur für die Röhre gesehen zu haben, rät nur.
7. Die Teile werden zugeschnitten und die Schnittkanten bearbeitet
Nach der Vorbehandlung wird das Rohr präzise auf seine Endlänge zugeschnitten. Je nach Ausführung kann der Hersteller die Enden schleifen, biegen, walzen, beschichten oder verstärken.
Eine Kappe mag zwar die Schnittkante verdecken, doch das bedeutet nicht, dass man diese Kante ignorieren kann. Raue Fasern können ein Säckchen zerkratzen, sich im Stoff verfangen oder Partikel im Inneren der Verpackung freisetzen.
Im geschlossenen Zustand sieht es gut aus.
Wenn man es jedoch fünfmal aufschlägt, zeigen sich allmählich seine Schwächen.
8. Grafiken, Folien und Oberflächenveredelungen werden aufgebracht
Das äußere Design kann vor dem Umwickeln gedruckt, als Etikett angebracht oder nach dem Formen direkt auf die Hülse gedruckt werden. Vorgedruckte Bögen bieten mehr Gestaltungsfreiheit, doch aufgrund der gewölbten Oberflächen ist die Passgenauigkeit hier weniger tolerant.
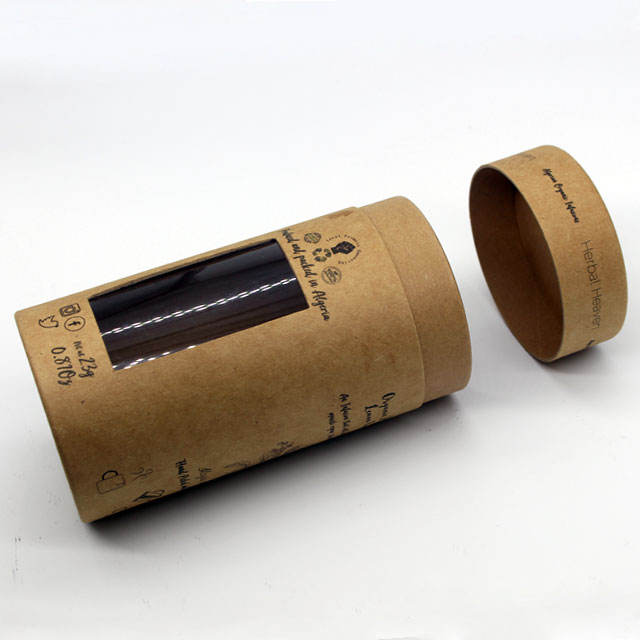
Betrachten wir ein Bedruckte Kraftpapier-Fensterrolle zur Verpackung von Bio-Henna. Die bedruckte Verpackung, das Sichtfenster, der Verschluss und das eingefüllte Produkt müssen alle genau aufeinander ausgerichtet sein. Verschiebt sich nur eine Komponente um 3 mm, kann es passieren, dass das Sichtfenster einen leeren Raum einrahmt oder die Kante eines Innenetiketts sichtbar wird.
Auch Kraftpapier erschwert die Farbfreigabe. Ein Pantone-Farbton, der auf weißem Proofpapier gedruckt wird, sieht auf braunem, porösem Papier nicht identisch aus. Ein deckendes Weiß kann die Farbgenauigkeit verbessern – erfordert jedoch einen zusätzlichen Farbdruckdurchgang, eine weitere Passgenauigkeitsvariable und höhere Kosten.
Schwarze Soft-Touch-Schläuche sind ein weiterer Favorit. Bei kontrollierten Aufnahmen sehen sie großartig aus.
Dann berühren sie echte Hände.
Fingerabdrücke, Reibspuren und blasse Abriebspuren fallen auf tiefmatten Oberflächen deutlich stärker ins Auge. Das Einwickeln in Seidenpapier, einzelne Beutel oder Trennwände können den Schaden verringern, wobei jede dieser Optionen Auswirkungen auf den Arbeitsaufwand, den Materialverbrauch und die Packdichte hat.
9. Kappen, Schultern und Einsätze verwandeln den Körper in eine Verpackung
Eine nackte Röhre ist erst der Anfang.
Mögliche Komponenten sind unter anderem:
Endscheiben aus Pappe
Papierkappen mit Reibungssitz
Teleskopdeckel
Innere Schultern
Verschlüsse mit umgeschlagenem Rand
Metallstopfen
Kunststoffstopfen
Aufreißlaschen
Windows
Karton-Einsätze
Schalen aus Formzellstoff
EVA-Schaumstoff
Thermogeformtes PET
A zweiteilige, starre Papierhülse mit Daumenausschnitt veranschaulicht das Toleranzproblem sehr gut. Der Durchmesser des Gehäuses, der Durchmesser der Hülse, die Papierstärke und die Position der Kerbe – all diese Faktoren beeinflussen, ob sich der Deckel reibungslos öffnen lässt.
Ist es zu eng, hat der Kunde Schwierigkeiten damit.
Ist es zu locker, klappert es.
Der Einsatz liefert ein weiteres Argument. Formzellstoff bietet eine geformte Stützstruktur auf Faserbasis. Gefalteter Karton ist bedruckbar und lässt sich relativ leicht glätten. EVA hält die Produkte sicher fest, enthält jedoch Schaumstoff. Thermogeformtes PET bietet präzise Aussparungen und Sichtbarkeit, allerdings müssen Verbraucher es möglicherweise vom Papierkörper trennen.
Aber sollte jede Röhre ein Kunststofffenster, einen Metallring und eine Schaumstoffhalterung haben, nur weil die Konstruktion dies zulässt?
Ich bin ehrlich gesagt der Meinung, dass die Antwort „Nein“ lautet.
Das Europäische Parlament Vereinbarung über Verpackungsvorschriften vom April 2024 Verpackungsreduktionsziele von 5% bis 2030, 10% bis 2035 und 15% bis 2040 festlegen. Marken, die ihre Produkte in Europa vertreiben, sollten vor der Freigabe der Werkzeuge unnötigen Leerraum und Zubehörteile aus verschiedenen Materialien überprüfen.
Danach wird es teuer.
10. Die fertigen Rohre werden geprüft – oder einfach durchgewunken
“QC bestanden” sieht auf einem Prüfprotokoll beruhigend aus. Für sich genommen bedeutet es jedoch nichts.
Mit was wurde das abgeglichen?
Ein sinnvoller Inspektionsplan kann Folgendes umfassen:
Innen- und Außendurchmesser
Körperlänge
Wandstärke
Rundheit
Ovalität
Geradheit
Rechtwinkligkeit der Kanten
Position der Spiralnaht
Haftung der Schichten
Axiale Kompression
Radiale Druckfestigkeit
Kraft zum Abnehmen der Kappe
Druckregistrierung
Farbtoleranz
Abriebfestigkeit
Haftung des Einsatzes
Feuchtigkeitszustand
Geruch
Leistung beim Einwerfen gefüllter Verpackungen
Und überprüfen Sie nicht nur leere Tuben. Das Produkt verändert die Verpackung komplett.
Eine Glasflasche übt beim Herunterfallen eine Kraft auf den Boden aus. Ein schweres Glas kann einen Einsatz verformen. Pulver kann einen Reibverschluss verunreinigen. Öl kann eine ungeeignete Einlage angreifen. Ein nahezu luftdichter Deckel lässt sich möglicherweise schwerer öffnen, wenn er schnell nach unten gedrückt wird.
Teste das echte Paket.
Nicht die hübsche Schale.
Bedruckte Kraftpapier-Röhrenverpackung mit Sichtfenster für Bio-Henna
Vergleich von spiralförmig gewickelten, gewundenen und Verbundrohren
Rohrkonstruktion
Wie es entsteht
Wichtigste Vorteile
Wichtigste Einschränkungen
Typische Anwendungsbereiche
Spiralgewickeltes Rohr
Schmale Papierbänder werden in einem kontinuierlichen Prozess spiralförmig um einen Dorn gewickelt
Katalogkategorien können unscharf sein. Produktionsspezifikationen dürfen es nicht sein.
Daten zum Recycling: Nützliche Zahlen, heikle Vorbehalte
Papierhülsen haben von vornherein einen echten Vorteil: eine gut etablierte Infrastruktur zur Papierrecycling.
Dennoch ist “auf Papierbasis” kein Zaubermittel für das Recycling.
Die American Forest & Paper Association Bericht zum Papierrecycling 2024 lautet ungefähr 46 Millionen Tonnen Papier wurden im Jahr 2024 in den Vereinigten Staaten recycelt – etwa 125.000 Tonnen pro Tag. Die geschätzte Papierrecyclingquote betrug 60%–64%, während Pappe 69%–74%.
Die US-Papierfabriken verarbeiteten im Jahr 2024 1,3 Millionen Tonnen mehr Recyclingpapier als im Jahr 2023. Davon entfielen 1,2 Millionen Tonnen auf Wellpappe, und etwa 20,8 Millionen Tonnen Altpapier wurden zu Wellpappenrohpapier verarbeitet.
Ein starkes System. Eine chaotische Realität auf Produktebene.
Diese landesweiten Zahlen beweisen nicht, dass eine bestimmte Luxus-Tube tatsächlich recycelt wird. Eine saubere Hülle aus Faserstoff mit abnehmbarer Papierkappe ist relativ unkompliziert. Fügt man jedoch eine fest verklebte Kunststofffolie, einen Metallboden, ein PVC-Fenster und eine schwarze Schaumstoffeinlage hinzu, muss die Behauptung deutlich differenzierter betrachtet werden.
Die regulatorische Ausrichtung der EU untermauert diesen Punkt. Der offizielle Wortlaut von Verordnung (EU) 2025/40 besagt, dass Verpackungen verbrauchen 50% des in der Europäischen Union verwendeten Papiers und steht für 36% Siedlungsabfälle.
Das lässt sich kaum einfach so abtun.
Meine Meinung? Papierhülsen sind ökologisch am sinnvollsten, wenn das Designteam Zurückhaltung übt. Ein recycelbarer Papierkragen und eine Einlage aus Falzpappe wirken vielleicht weniger spektakulär als ein Metallkragen und eine Halterung aus dichtem Schaumstoff, doch die einfachere Konstruktion lässt sich leichter erklären, zerlegen und wiederverwerten.
Langweilig kann auch clever sein.
Wo Papprollen in der Praxis versagen
Feuchtigkeit beeinflusst die Passform
Eine perfekt sitzende Kappe in einem klimatisierten Musterraum kann sich festsetzen, wenn der Papierkörper während des Transports Feuchtigkeit aufnimmt. Oder das Röhrchen trocknet aus, zieht sich leicht zusammen und lässt den Deckel locker sitzen.
Papier bewegt sich.
Deshalb sollten Messwerte an die jeweiligen Bedingungen geknüpft werden – und nicht als Zahlen betrachtet werden, die im luftleeren Raum schweben.
Seitendruck führt zu ovalen Körpern
Zylinder bewältigen verteilte Lasten effizient. Bei konzentriertem Seitendruck verhält es sich anders.
Zu festes Stretchwickeln, falsch dimensionierte Exportkartons, übermäßiger Luftraum oder ungleichmäßiges Stapeln auf der Palette können zu Verformungen der Verkaufsröhren führen. Manche erholen sich wieder. Andere bleiben oval, insbesondere wenn die Wand durch Feuchtigkeit bereits aufgeweicht ist.
Der Umkarton ist Teil des Designs, auch wenn er den Verbraucher nie erreicht.
Matte Folien weisen bereits vor dem Verkauf Kratzer auf
Intensive Farben, unbeschichtetes Papier und Soft-Touch-Oberflächen können schnell Abnutzungsspuren durch Berührung aufweisen. Wenn Röhren aneinanderstoßen, Kartons vibrieren oder etwas Papierstaub auftritt – schon sind um die schwarze Oberfläche blasse Ringe zu sehen.
Fabriken können Einlagen, Beutel oder Trennwände hinzufügen. Gut. Aber diese Maßnahmen wirken sich auf die Kosten, den Kunststoffverbrauch, den Arbeitsaufwand und die Kartoneffizienz aus.
Entscheide dich bewusst.
Verschlüsse versagen erst nach dem Befüllen
Bei der Prüfung der Passgenauigkeit von leeren Verpackungen kann der eigentliche Fehlermodus übersehen werden. Bei einem Fall belasten das verpackte Produkt den Boden, den Einsatz und den Deckel. Eine schwere Flasche kann eine schwache Scheibe durchstoßen oder eine innere Verstärkung lösen.
Die leere Probe bleibt erhalten.
Das verkaufsfähige Produkt tut dies nicht.
Was Käufer in die Röhrenspezifikation aufnehmen sollten
Fotos helfen. Maße entscheiden.
Eine seriöse Angebotsanfrage sollte Folgendes enthalten:
Innendurchmesser und Toleranz
Außendurchmesser oder Wandstärke im fertigen Zustand
Länge des fertigen Korpus
Anforderung an die Rechtwinkligkeit der Schnitte
Sortierklasse für Strukturpapier und Flächengewicht (GSM)
Anforderungen hinsichtlich des Recyclinganteils oder der Faszerzertifizierung
Einschränkungen bei der Verklebung
Material des Innenfutters
Material der Außenverpackung
Grafiken und Pantone-Referenzen
Druckverfahren
Oberflächenbeschaffenheit
Material und Passform der Mütze
Zielkraft für die Entnahme der Kappe
Einfügekonstruktion
Produktabmessungen und Gewicht im gefüllten Zustand
Lagertemperatur und Luftfeuchtigkeit
Lieferort und Versandart
Erforderliche Pakettests
Prüfstufe und Abnahmegrenzen
Fügen Sie außerdem ein zugelassenes physisches Muster hinzu. Ein “Referenzmuster” bietet den Produktions- und Prüfteams einen konkreten Vergleichsmaßstab.
Digitale Renderings geben keinen Aufschluss über Geruch, Öffnungskraft, Oberflächenreibung oder Kleberrückstände. Anhand von Bildschirmdarstellungen lässt sich nicht erkennen, ob der Verschluss quietscht. Und kein 3D-Modell hat jemals gezeigt, wie sich eine Tube anfühlt, nachdem sie vier Wochen lang in einem feuchten Lager gestanden hat.
Papier ist es egal, wie es dargestellt wird.
Weiße, stabile Schmuck-Geschenkbox aus Hartkarton mit Baumwollkordelgriff
Häufig gestellte Fragen
Wie werden Papphülsen hergestellt?
Papphülsen werden hergestellt, indem schmale Kartonbänder mit Klebstoff beschichtet und in kontrollierten Winkeln in mehreren Lagen um einen Stahldorn gewickelt werden. Anschließend wird der durchgehende, laminierte Körper zugeschnitten, getrocknet, präzise beschnitten, verziert, mit Verschlüssen oder Einsätzen versehen und auf Maße, Rundheit, Verklebung und mechanische Eigenschaften geprüft.
Bei den meisten Verpackungshülsen mit hohem Produktionsvolumen kommt die Spiralwicklung zum Einsatz. Die Konvolutwicklung eignet sich für bestimmte kurze, dicke oder optisch anspruchsvolle Körper.
Was ist der Unterschied zwischen einer Papprolle und einer Papierrolle?
Mit den Begriffen “Papprolle” und „Papierrolle“ wird in der Regel derselbe, aus Fasern gewickelte Zylinder bezeichnet, wobei „Papierrolle“ der umfassendere Fachbegriff ist, da ihr Kern aus Kraftpapier, Recyclingkarton, Spezialauskleidungen und dekorativen Umhüllungen bestehen kann, anstatt aus dem gewellten Wellpappenmaterial, das zur Herstellung herkömmlicher Versandkartons verwendet wird.
“Faserhülse”, “Papierkern” und “Papierhülse” sind ebenfalls gebräuchliche Bezeichnungen. Die bevorzugte Bezeichnung hängt oft von der jeweiligen Anwendung ab.
Was versteht man unter Spiralwicklung bei der Herstellung von Papphülsen?
Das Spiralwickeln ist ein kontinuierliches Herstellungsverfahren, bei dem mehrere mit Klebstoff beschichtete Papierbänder unter genau berechneten Winkeln auf einen Stahldorn aufgebracht werden, sich in spiralförmigen Bahnen überlappen und durch ein angetriebenes Wickelband zusammengedrückt werden, wodurch ein laminierter Zylinder entsteht, der sich entlang des Dorns vorwärtsbewegt, bevor er auf die gewünschten Längen zugeschnitten wird.
Die Lagenfugen sollten versetzt angeordnet sein. Eine fluchtende Anordnung kann zu einer Schwachstelle in der Rohrwand führen.
Welcher Klebstoff wird zur Herstellung von Papierhülsen verwendet?
Hersteller von Papierhülsen verwenden üblicherweise wasserbasierte PVAc-, Dextrin-, stärkehaltige oder speziell formulierte Industrieklebstoffe, die entsprechend der Papierporosität, der Wickelgeschwindigkeit, der erforderlichen Offene Zeit, den Trocknungsbedingungen, der Lagerfeuchtigkeit, den angestrebten Haftfestigkeitswerten sowie etwaigen chemischen oder lebensmittelrechtlichen Anforderungen ausgewählt werden, die für das verpackte Produkt und den Zielmarkt gelten.
Gehen Sie nicht davon aus, dass “auf Wasserbasis” gleichbedeutend mit Lebensmittelechtheit ist. Fordern Sie Unterlagen zum genauen Klebstoff und den vorgesehenen Kontaktbedingungen an.
Wie lange dauert es, bis eine Papprolle getrocknet ist?
Die Trocknungszeit von Papphülsen ist der Zeitraum, der erforderlich ist, bis die Feuchtigkeit aus dem Klebstoff aus der laminierten Wand entwichen ist und der Papierkörper stabile Abmessungen erreicht hat; die tatsächliche Dauer hängt jedoch von der Wandstärke, der Saugfähigkeit des Papiers, dem Feststoffgehalt des Klebstoffs, der Luftströmung, der Temperatur, der relativen Luftfeuchtigkeit, der Produktionsgeschwindigkeit und den im Werk eingesetzten Trocknungsanlagen ab.
Eine einheitliche Trocknungszeit ist nicht realistisch. Die endgültige Stabilität sollte nach der Konditionierung durch Messungen bestätigt werden.
Sind Papphülsen recycelbar?
Papphülsen sind in der Regel mit Papierverwertungssystemen kompatibel, sofern sie leer und sauber sind, überwiegend aus Fasern bestehen und vom örtlichen Sammelsystem angenommen werden. Allerdings können verbundene Kunststofffolien, Metallkappen, Schaumstoffeinsätze, Barrierebeschichtungen, Produktverunreinigungen oder andere nicht trennbare Bestandteile die Annehmbarkeit beeinträchtigen oder eine Trennung vor dem Recycling erforderlich machen.
Die endgültige Entscheidung hängt von den örtlichen Recyclingvorschriften ab. Marken sollten alle Verschlüsse, Sichtfenster oder Einlagen identifizieren, die entfernt werden müssen.
Wie stabil ist ein spiralförmig gewickeltes Papierrohr?
Die Festigkeit eines spiralförmig gewickelten Papierrohrs hängt vom Durchmesser, der Wandstärke, der Papierqualität, der Faserqualität, der Lagenfolge, dem Nahtversatz, der Klebeverbindung, dem Feuchtigkeitsgehalt, dem Wickeldruck, der freien Länge und der Belastungsrichtung ab, was bedeutet, dass zwei Rohre mit identischen Außenabmessungen sehr unterschiedliche Ergebnisse hinsichtlich axialer Druckfestigkeit, radialer Druckfestigkeit und Biegefestigkeit aufweisen können.
Prüfen Sie anhand des tatsächlichen Lastfalls. Eine Geschenkrolle ist kein industrieller Wickelkern.
Was führt dazu, dass sich eine Papprolle oval verformt?
Die Ovalität von Papphülsen ist eine Abweichung von der Kreisform, die durch ungleichmäßige Wickelspannung, instabilen Banddruck, übermäßige Feuchtigkeit des Klebstoffs, unvollständige Trocknung, Probleme mit dem Dorn oder beim Schneiden, eine schwache Wandkonstruktion, konzentrierte seitliche Belastung, unsachgemäße Verpackung beim Versand oder den Einfluss hoher relativer Luftfeuchtigkeit während der Lagerung und des Ferntransports verursacht wird.
Messen Sie den Wert nach der Konditionierung. Ein direkt am Gerät abgelesener Messwert kann spätere Schwankungen verschleiern.
Können Pappröhren direkt bedruckt werden?
Papphülsen können durch Direktdruck, Etiketten oder vorgedruckte Außenhüllen gestaltet werden. Die geeignete Methode hängt vom Auftragsvolumen, der Detailgenauigkeit der Druckvorlage, den Farbstandards, dem Hülsendurchmesser, der Oberflächenstruktur, der Sichtbarkeit der Naht sowie den Anforderungen an die Weiterverarbeitung ab, wie beispielsweise Heißfolienprägung, Prägung, Mattlaminierung oder Spot-UV-Lackierung.
Vorgedruckte Folien bieten eine größere grafische Flexibilität. Beim Direktdruck sind nach wie vor die Passgenauigkeit auf gekrümmten Oberflächen sowie die Überprüfung der Tintenhaftung erforderlich.
Welche Informationen benötigt ein Hersteller, um ein Angebot für Papierhülsen zu erstellen?
Ein Hersteller benötigt den Innendurchmesser, den Außendurchmesser oder die Wandstärke der Tube, die Länge, die Stückzahl, die Werkstoffe, die Art der Verschlusskappen, die Druckvorlagen, die Oberflächenbeschaffenheit, die Gestaltung der Einlage, die Abmessungen und das Gewicht des verpackten Produkts, die Toleranzen, den Zielmarkt, die Prüfanforderungen sowie alle für die Produktion erforderlichen Unterlagen zu Faserzertifizierungen, verbotenen Stoffen oder dem Kontakt mit Lebensmitteln.
Senden Sie nach Möglichkeit ein Produktmuster und eine Maßzeichnung. Fotos allein lassen zu viel Raum für Vermutungen.
Das „Tube“-Konzept so umsetzen, dass es in der Produktion reproduzierbar ist
Fang mit der Passform an.
Anschließend müssen die Wandkonstruktion, das Produktgewicht, das Verschlussverhalten, der Halt der Einlage, die Feuchtigkeitsbelastung und der Exportkarton berücksichtigt werden. Das Design kommt erst nach diesen Entscheidungen – nicht, weil das Design unwichtig ist, sondern weil eine wunderschöne Tube, die sich verklemmt, verformt oder ihren Boden verliert, immer noch eine misslungene Verpackung ist.
Teilen Sie Chengyi Packaging die Produktabmessungen, das Füllgewicht, den gewünschten Rohrdurchmesser, den bevorzugten Verschluss, die Druckvorlage, die Stückzahl, den Zielmarkt und die gewünschte Oberflächenausführung mit. Die Konstruktion kann dann vor dem Werkzeugbau und der Serienfertigung auf ihre Herstellbarkeit geprüft werden.