Antes de irte, deja que nuestro equipo directivo revise tu proyecto de caja rígida. Indícanos el tipo de producto, la cantidad destinada al mercado objetivo y el calendario de lanzamiento, y te ayudaremos a evaluar la mejor estructura, el material, el acabado, la cantidad mínima de pedido (MOQ) y el plan de producción para tu marca.
Obtén asistencia técnica en ventas e ingeniería de embalaje
Nuestro equipo de ventas
¿Necesitas ayuda con cajas con cierre magnético, cajas con tapa extraíble, cajas con cajones, cajas para cosméticos, cajas para velas, cajas para perfumes, cajas para té, cajas para vino o envases promocionales? Envíanos tus requisitos y nuestro equipo de ventas o de ingeniería te ayudará con los precios, la estructura, las muestras, la impresión y la viabilidad de la producción.
¿Cómo se fabrican los tubos de cartón? Una guía paso a paso de su fabricación
Si te colocas junto a una línea de bobinado de tubos, al principio no parece haber gran cosa. Unas cintas de papel marrón desaparecen bajo una cinta transportadora en movimiento. Un cilindro avanza lentamente por un eje de acero pulido. En algún punto más adelante, una sierra se pone en marcha.
Índice
Hecho. Al parecer.
Pero no es así, porque el proceso de fabricación de los tubos de cartón es, en realidad, una prolongada lucha entre la tensión del papel, la viscosidad del pegamento, la geometría del bobinado, la presión de la cinta transportadora, la humedad, la precisión del corte y el inconveniente de que el papel puede deformarse cuando todo el mundo cree que la producción ya ha terminado.
Entonces, ¿cómo se fabrican los tubos de cartón?
El papel Kraft o el cartón reciclado se cortan en tiras estrechas. Se aplica adhesivo a las capas. Las tiras se enrollan alrededor de un mandril de acero, normalmente en espiral, hasta formar un tubo laminado continuo. A continuación, dicho tubo se corta, se seca, se recorta, se envuelve, se le colocan los cierres y se inspecciona.
Esa es la respuesta breve.
La respuesta útil —la que necesitan los equipos de compras antes de dar el visto bueno a un pedido de 20 000 unidades— es bastante menos clara.
No, los tubos de cartón no son cajas de envío enrolladas
Este error de concepto se resiste a desaparecer.
La mayoría de los tubos de cartón no están fabricados con cartón ondulado. Normalmente no hay una capa ondulada entre las capas exteriores, como ocurre en las cajas de envío. La pared del tubo está formada por varias capas de papel o cartón compacto unidas entre sí alrededor de un mandril cilíndrico.
Cada capa se gana su lugar:
El revestimiento interior garantiza un interior más limpio y controla la fricción con el mandril.
Las capas estructurales aportan grosor a la pared, rigidez y resistencia al aplastamiento.
La envoltura exterior presenta el diseño y el acabado táctil.
Los materiales de barrera pueden ayudar a controlar la grasa, los olores o la humedad.
El envase se cierra con un reborde, un disco terminal, una tapa o un tapón.
Así que el tubo es, en realidad, una estructura de papel laminado. No es simplemente “cartón grueso”.”
Esa distinción es importante a la hora de compararlo con otros tipos de embalajes de papel personalizados. Las cajas plegables deben gran parte de su forma a los paneles, las ranuras y las esquinas. Un tubo se basa en capas unidas, su geometría cilíndrica, la ubicación de las uniones y la consolidación de las paredes.
Esta es la cruda realidad: un bobinado defectuoso sigue siendo defectuoso, por mucha lámina que se le estampe encima. Una envoltura de tacto suave puede distraer la vista durante diez segundos, pero no arreglará la delaminación, un aro abollado ni un cuerpo que rueda como un huevo.
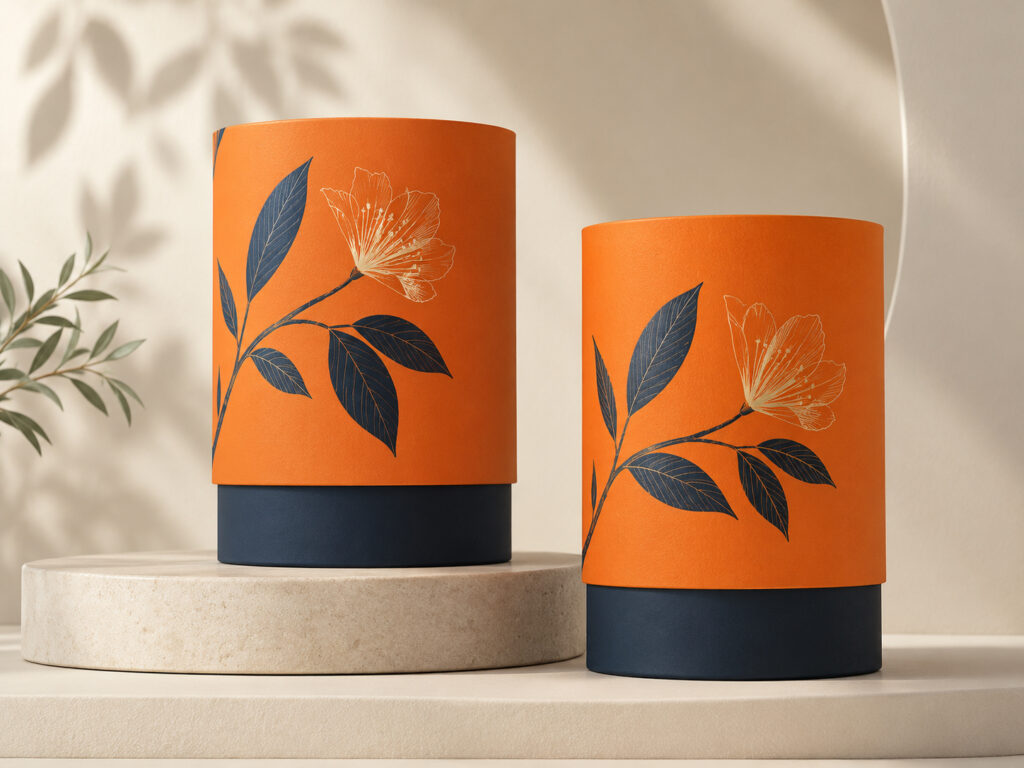
Cajas de té personalizadas
¿Qué hay realmente dentro de un tubo de papel?
Papel Kraft, cartón reciclado… y afirmaciones engañosas sobre el gramaje
Las capas estructurales suelen estar fabricadas con papel kraft, cartón reciclado o una mezcla de ambos. Los tipos de papel kraft suelen contener fibras más largas y pueden ofrecer un gran rendimiento a la tracción. El cartón reciclado también puede ofrecer un buen rendimiento, aunque sus propiedades pueden variar más de un lote a otro.
A los compradores se les suele dar un número que les resulta familiar: GSM.
¿Es útil? Sí.
¿Es suficiente? Ni por asomo.
GSM significa gramos por metro cuadrado. Indica la masa del papel por unidad de superficie. No indica si un tubo acabado resistirá la presión lateral, soportará una carga apilada o mantendrá la tapa bien ajustada tras seis semanas de transporte marítimo en condiciones de humedad.
El rendimiento de los tubos también depende de:
Composición de la fibra
Número de capas
Orden de capas
Espesor de la pared
Ángulo de enrollado
Desplazamiento de la costura
Aplicación de adhesivo
Humedad residual
Diámetro del tubo
Longitud no admitida
Un tubo grueso puede seguir siendo frágil. Si las capas no están bien unidas —o si varias costuras en espiral se superponen directamente unas sobre otras—, la pared puede romperse mucho antes de que lo haga una estructura más delgada y mejor diseñada.
Añadir más placas no es ingeniería.
Pegamento: invisible, húmedo y del que, a menudo, solo se culpa cuando ya es demasiado tarde
Los adhesivos a base de agua derivados del PVAc, la dextrina y el almidón son habituales en la transformación del papel. La formulación correcta depende de la porosidad del papel, la velocidad de bobinado, el tiempo de apertura requerido, la temperatura de la fábrica, las condiciones de secado y la humedad prevista durante el almacenamiento.
Es necesario controlar el peso del pegamento.
Una cantidad insuficiente deja líneas de unión secas y hace que las capas se levanten. Una cantidad excesiva empapa la pared, alarga el tiempo de secado, mancha la lámina exterior y puede hacer que el exceso de adhesivo salga por la junta en espiral. Los operarios lo llaman «sobreextrusión». Los compradores lo consideran un defecto.
Los dos tienen razón.
Pero el adhesivo no actúa por sí solo. Un rollo de papel frío puede comportarse de forma diferente a uno caliente. El cartón reciclado de un lote puede absorber más rápido que el del lote anterior. Si se aumenta la velocidad de bobinado sin ajustar el suministro de cola, el peso de aplicación puede variar.
Por eso me molesta la expresión “pegamento ecológico”. Suena responsable, pero elude todas las preguntas importantes: ¿Qué composición química tiene? ¿Cuál es su contenido en sólidos? ¿Qué certificados de conformidad tiene? ¿En qué condiciones de contacto se utiliza? ¿Qué resistencia tiene al calor y a la humedad?
Consigue la documentación.
Cajas de tubo de papel
Los forros y las fundas no solo sirven para que todo quede bonito
El tubo estructural marrón puede quedar completamente oculto bajo los materiales de acabado. Entre las opciones más habituales se encuentran:
Papel artístico estucado
Papel kraft natural
Papel teñido en masa
Papel especial con textura
Libro blanco impreso
Papel metalizado
Láminas laminadas con película
Forros de papel glassine
Papel resistente a la grasa
Barreras seleccionadas de papel y lámina
A continuación, comienza el proceso de decoración: impresión offset, flexografía, estampado en caliente, serigrafía, relieve, grabado en hueco, barniz UV selectivo, lámina mate o laminado «soft-touch».
Y cada final conlleva su propia carga.
La tinta negra densa deja ver los arañazos. El papel kraft natural altera el color de la impresión. La película de tacto suave acumula marcas de manipulación. El relieve profundo puede afectar a la presión de envoltura. El papel metalizado situado cerca de un borde enrollado puede agrietarse.
Lo bonito se vuelve técnico en un santiamén.
El proceso de fabricación de tubos de cartón, sin el barniz comercial
1. La idea de envase se convierte en una receta de producción
“Igual que en la foto, pero un poco más grande” no es una especificación. Es una invitación a discutir más adelante.
Antes de iniciar la producción, el fabricante debe determinar:
Diámetro interior
Diámetro exterior
Espesor de la pared
Longitud final
Tolerancias dimensionales
Estructura del cierre
Dimensiones y peso del producto
Insertar diseño
Método de impresión
Acabado superficial
Expectativas de fuerza
Condiciones de envío y almacenamiento
El mandril suele determinar el diámetro interior del tubo. Las capas estructurales y los materiales decorativos se van añadiendo hacia fuera a partir de él.
Es obvio, ¿no?
Sin embargo, los compradores suelen facilitar las medidas exteriores, cuando lo que realmente importa es que el producto quepa en el interior. Una vez que se suman el grosor de la pared y el revestimiento interior, la abertura útil resulta ser más pequeña de lo esperado.
Un tubo telescópico es menos tolerante. La tapa y la parte inferior deben deslizarse juntas sin atascarse, sin separarse ni quedar atrapado tanto aire que abrir el envase resulte como sacar un pistón de un cilindro.
Aquí las fracciones son importantes.
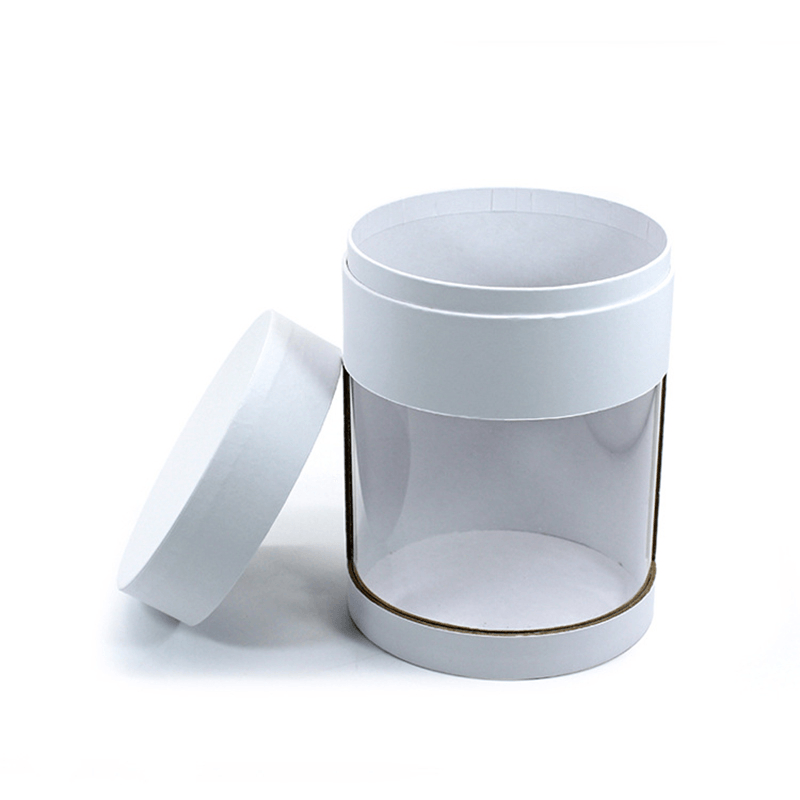
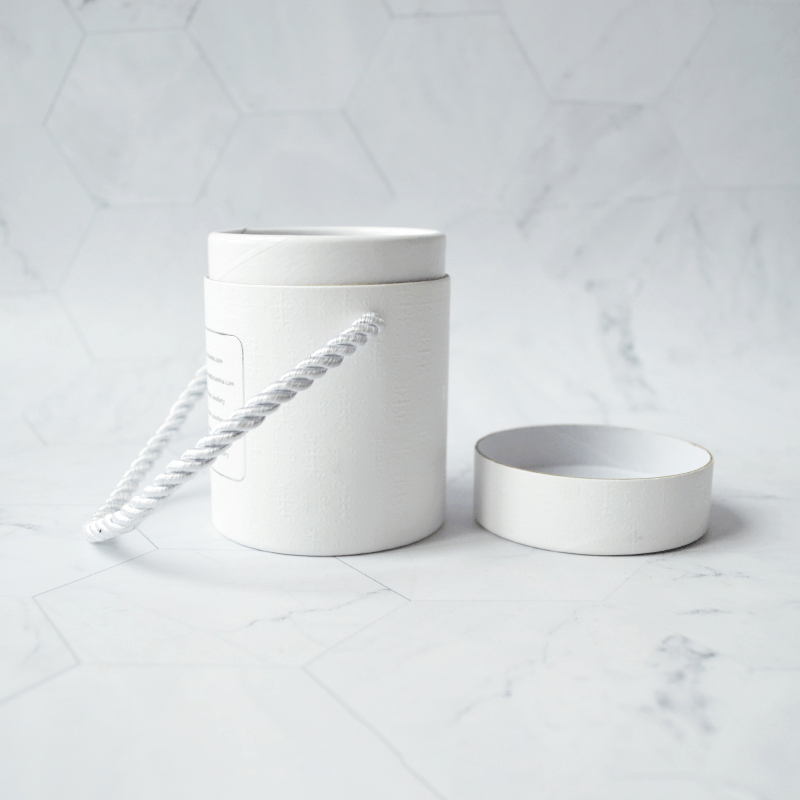
Caja cilíndrica rígida blanca para el embalaje de tarros de velas
2. Los rollos grandes de papel se cortan en tiras estrechas
Las bobinas maestras se introducen en una máquina cortadora, donde unas cuchillas giratorias dividen la banda en tiras más estrechas. Su anchura se elige en función del diámetro del tubo, el ángulo de bobinado deseado y la disposición de las capas.
El borde del corte debe quedar limpio.
Un cuchillo sin filo deja pelusas de fibra —a veces llamadas «pelo de papel»—, además de polvo y bordes irregulares. Esas pequeñas fibras pueden interferir en la adhesión o crear una línea en relieve debajo de la envoltura exterior.
También hay que vigilar la tensión de la banda. Una tensión excesiva estira o riza la banda. Una tensión insuficiente hace que se desvíe, se arrugue o se alimente de forma irregular en el cabezal de bobinado.
El defecto puede originarse aquí y manifestarse tres estaciones más adelante.
Es molesto, pero habitual.
3. Se aplica adhesivo a las capas estructurales
A continuación, las cintas pasan por una estación de encolado. Unos rodillos, sistemas en cascada o aplicadores dosificadores extienden el adhesivo por las superficies correspondientes del papel.
El objetivo no es “mucho pegamento”, sino una capa controlada.
Las zonas secas pueden provocar que las capas se suelten. Las zonas con exceso de pegamento introducen agua no deseada. Los rodillos de transferencia sucios dejan rayas. Una cobertura deficiente en los bordes hace que se abra la junta en espiral. Cuando cambia la velocidad de la máquina, puede que también sea necesario ajustar el suministro de pegamento para mantener un peso de recubrimiento constante.
Sin embargo, la inspección visual por sí sola no basta para demostrar que la unión sea buena. Un tubo mojado puede parecer perfectamente en buen estado, aunque las capas sigan moviéndose, hinchándose y asentándose.
Inténtalo más tarde. Ya verás qué pasa.
4. Las cintas se unen al mandril de bobinado en espiral
Aquí viene la parte que la gente graba.
Varias tiras de papel recubiertas de cola se introducen en un mandril de acero fijo formando ángulos predeterminados. Una cinta de bobinado motorizada se enrolla alrededor del tubo de conformado, comprime las capas y empuja el nuevo cilindro hacia delante con un movimiento helicoidal continuo.
Funciona rápidamente.
Sin embargo, dado que el ángulo de la cinta, la presión de la correa, la tensión de la banda y la adherencia del adhesivo deben mantenerse equilibrados mientras el tubo se desplaza a lo largo del mandril, un pequeño error de ajuste puede propagarse a lo largo de cientos de piezas antes de que un operario se dé cuenta de que la junta se ha desviado o de que el tubo ha perdido su forma redonda.
¿Qué falla en el cabezal de bobinado?
Una presión baja de la cinta provoca una consolidación deficiente.
El exceso de presión hace que el adhesivo se salga de la unión.
Una tensión irregular de la banda provoca arrugas.
Un mal seguimiento provoca que la costura en espiral se desplace.
El exceso de fricción del mandril interrumpe el movimiento hacia delante.
Una correa desgastada provoca vibraciones.
Un solapamiento incorrecto da lugar a zonas demasiado finas o demasiado gruesas.
Las juntas alineadas de las capas forman un punto débil a lo largo de la pared.
Este último punto merece especial atención. Las costuras en espiral deben estar escalonadas. Si las apilas unas encima de otras, habrás trazado, en la práctica, una línea de rotura a través del laminado.
El bobinado en espiral es el método predominante en la producción a gran escala de tubos de cartón, ya que es un proceso continuo y eficiente. El bobinado convoluto es diferente: la lámina se enrolla alrededor del mandril en vueltas superpuestas. Puede ser adecuado para tubos cortos, de paredes gruesas o que requieran requisitos estéticos específicos.
¿Cuál es mejor?
Esa pregunta no viene al caso. El diámetro, la longitud, el aspecto, la cantidad de producción y los requisitos de carga son los factores que lo determinan, no una clasificación genérica en la página web de un proveedor.
5. Una cuchilla móvil corta el cuerpo continuo
A medida que avanza el tubo recién bobinado, una sierra voladora o una unidad de corte rotativa se desplaza junto con él y divide el cilindro continuo en secciones más cortas.
A menudo, se trata solo de un primer montaje.
Se puede dejar un pequeño margen para el recorte final una vez que el tubo se haya secado. Esa operación adicional lleva tiempo, pero permite obtener longitudes finales más precisas y bordes más limpios.
El estado de la cuchilla es importante. Una cuchilla roma puede aplastar la pared, arrastrar el envoltorio, generar polvo o dejar un extremo visiblemente inclinado. Si colocas una tapa sobre ese corte, quedará torcida.
Pequeño defecto. El resultado da una impresión de baja calidad.
6. Los tubos nuevos se secan… y a veces dan problemas
El pegamento húmedo hace que el papel esté húmedo. Por lo tanto, los tubos recién enrollados necesitan tiempo, ventilación y una temperatura adecuada para alcanzar unas dimensiones estables.
Si te precipitas en esta etapa, el tubo puede que te lo haga pagar más adelante.
Puede encogerse. Puede deformarse. Puede adquirir una forma ovalada. Las capas pueden levantarse. Una gorra que se ajuste mientras la prenda está húmeda puede aflojarse tras secarse, mientras que una manga ajustada puede quedar aún más ceñida si las condiciones de humedad vuelven a cambiar durante el almacenamiento.
No hay un tiempo de secado único que sea el correcto.
El grosor de la pared, la absorbencia del papel, el contenido en sólidos del adhesivo, la humedad relativa ambiental y el flujo de aire influyen en el resultado. Un tubo de cosméticos ligero no se va a secar igual que un núcleo de bobinado industrial grueso.
Cualquiera que dé una cifra universal sin haber visto la receta del tubo está haciendo conjeturas.
7. Se recortan las piezas y se rematan los bordes sin rematar.
Tras el acondicionamiento, el tubo se corta con precisión a su longitud definitiva. Dependiendo del diseño, el fabricante puede lijar, rizar, enrollar, recubrir o reforzar los extremos.
En el embalaje de venta al por menor, el cliente lo ve todo:
Cartón gris a la vista
Marcas de pegamento
Fibras deshilachadas
Cortes en bisel
Bordes laminados irregulares
Costuras desalineadas
Llantas abolladas
Una tapa puede ocultar el borde sin rematar, pero eso no significa que se pueda pasar por alto. Las fibras ásperas pueden rayar una bolsita, engancharse en la tela o desprenderse en el interior del envase.
Cerrado, tiene buen aspecto.
Sin embargo, si lo abres cinco veces, empieza a notarse su debilidad.
8. Se aplican los gráficos, los revestimientos y los acabados superficiales
El diseño exterior puede imprimirse antes del envoltorio, añadirse como etiqueta o imprimirse directamente sobre el tubo tras su conformado. Las láminas preimpresas ofrecen mayor libertad decorativa, pero las superficies curvas hacen que el registro sea menos tolerante.
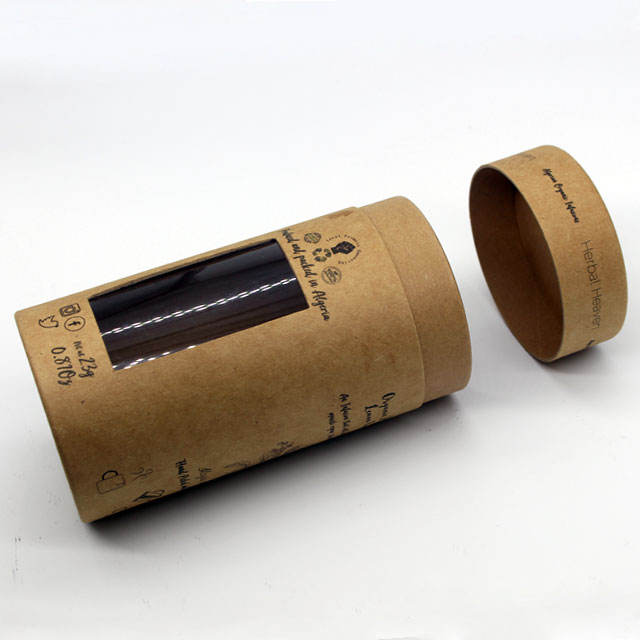
Pensemos en un Tubo de papel kraft con ventana impreso para el envasado de henna orgánica. El envoltorio impreso, la ventana de visualización, el cierre y el producto envasado deben quedar perfectamente alineados. Si se desplaza un componente tan solo 3 mm, la ventana podría enmarcar un espacio vacío o dejar al descubierto el borde de una etiqueta interna.
El papel Kraft también complica la aprobación del color. Un tono Pantone impreso en papel de prueba blanco no se verá igual en un papel marrón y poroso. Una base blanca opaca puede mejorar la precisión del color, pero añade otra pasada de tinta, otra variable de registro y un mayor coste.
Los tubos negros de tacto suave son otra de mis opciones favoritas. Quedan fantásticos en fotografías con iluminación controlada.
Entonces, unas manos de verdad los tocan.
Las huellas dactilares, las marcas de roce y las pequeñas rayaduras se aprecian mucho más en las superficies mate de gran profundidad. El envoltorio en papel de seda, las bolsas individuales o los separadores pueden reducir estos daños, aunque cada opción implica cambios en la mano de obra, el uso de material y la densidad de embalaje.
9. Las tapas, los hombros y los insertos convierten el cuerpo en un envase
Si está demasiado ajustado, el cliente tendrá dificultades para ponérselo.
Si está demasiado flojo, hace ruido.
El inserto aporta otro argumento. La pulpa moldeada proporciona un soporte con forma a base de fibra. El cartón plegado es imprimible y relativamente fácil de alisar. El EVA sujeta los productos de forma ordenada, pero introduce espuma. El PET termoformado ofrece cavidades precisas y visibilidad, aunque es posible que los consumidores tengan que separarlo del cuerpo de papel.
Pero, ¿debería cada tubo tener una ventana de plástico, un anillo metálico y una base de espuma simplemente porque la estructura lo permite?
Sinceramente, creo que la respuesta es no.
El Parlamento Europeo Acuerdo sobre las normas de envasado de abril de 2024 Establecer objetivos de reducción de envases de 5% para 2030, 10% para 2035 y 15% para 2040. Las marcas que comercializan sus productos en Europa deben revisar el espacio vacío innecesario y los accesorios de materiales mixtos antes de aprobar los moldes.
Después sale caro.
10. Los tubos terminados se revisan… o se dejan pasar sin más.
“La frase ”Aprobado por control de calidad» da tranquilidad al verla en una hoja de inspección. Por sí sola, no significa nada.
¿Con qué se ha comparado?
Un plan de inspección útil puede incluir:
Diámetro interior y exterior
Longitud del cuerpo
Espesor de la pared
Redondez
Ovalidad
Rectitud
Perfil recto de los bordes
Posición de la costura en espiral
Adhesión de las capas
Compresión axial
Resistencia a la compresión radial
Fuerza necesaria para retirar el tapón
Registro de impresión
Tolerancia al color
Resistencia a las rozaduras
Retención de la inserción
Condiciones de humedad
Olor
Rendimiento de entrega de paquetes llenos
Y no revises solo los tubos vacíos. El producto cambia por completo el envase.
Una botella de cristal ejerce una fuerza sobre la base al caer. Un frasco pesado puede deformar un inserto. El polvo puede contaminar un cierre por fricción. El aceite puede dañar un revestimiento inadecuado. Una tapa casi hermética puede resultar más difícil de abrir si se presiona hacia abajo rápidamente.
Prueba la mochila de verdad.
No es la concha bonita.
Caja tubular de papel kraft con ventana impresa para el envasado de henna ecológica
Comparación entre tubos enrollados en espiral, tubos convolutos y tubos compuestos
Construcción tubular
Cómo se forma
Principales ventajas
Principales limitaciones
Aplicaciones típicas
Tubo enrollado en espiral
Las estrechas cintas de papel se enrollan en espiral alrededor de un mandril mediante un proceso continuo.
Producción rápida, uso eficiente de los materiales, cuerpos largos y continuos, amplia gama de diámetros
Costuras en espiral visibles; la configuración depende en gran medida del control de la tensión y del ángulo
Embalajes para el comercio minorista, tubos de envío, carretes de film, etiquetas, textiles
Tubo de bobinado en espiral
Se envuelve una lámina alrededor del mandril en capas superpuestas
Aspecto liso, colocación controlada de las costuras, adecuado para prendas gruesas o cortas
Mayor lentitud, limitaciones en la longitud de las hojas y un coste de transformación potencialmente más elevado
Cajas de alta calidad, núcleos especiales, tubos cortos de pared gruesa
Cilindro compuesto de papel y plástico
El cuerpo, ya sea de papel o de plástico, se combina con tapas, ventanas o revestimientos de diferentes materiales.
Visibilidad, opciones de barreras, presentación distintiva
Separación de materiales más difícil y afirmaciones sobre el reciclaje más complejas
Las categorías de los catálogos pueden ser imprecisas. Las especificaciones de producción, en cambio, no.
Datos sobre el reciclaje: cifras útiles, matizaciones complicadas
Los tubos de papel parten de una ventaja real: una infraestructura consolidada de recuperación de papel.
Aun así, “a base de papel” no es una fórmula mágica para el reciclaje.
La Asociación Americana de la Madera y el Papel (AF&PA) Informe sobre el reciclaje de papel de 2024 dice que aproximadamente 46 millones de toneladas de papel se reciclaron en Estados Unidos durante 2024 —unas 125 000 toneladas al día—. La tasa estimada de reciclaje de papel fue de 60%–64%, mientras que el cartón alcanzó 69%–74%.
Las fábricas estadounidenses utilizaron 1,3 millones de toneladas más de papel reciclado en 2024 que en 2023. El cartón representó 1,2 millones de toneladas de ese aumento, y unas 20,8 millones de toneladas de papel recuperado se destinaron a la fabricación de cartón para embalajes.
Un sistema sólido. Una realidad desordenada a nivel de producto.
Esas cifras nacionales no demuestran que un tubo de lujo concreto vaya a ser reciclado. Un cuerpo de fibra limpio con una tapa de papel desmontable es bastante sencillo. Si a eso le añadimos una película de plástico permanente, un fondo metálico, una ventana de PVC y un relleno de espuma negra, la afirmación requiere muchas más matizaciones.
La orientación normativa de la UE refuerza esta idea. El texto oficial de Reglamento (UE) 2025/40 afirma que los envases consumen 50% del papel utilizado en la Unión Europea y representa 36% de residuos sólidos urbanos.
Es difícil pasar eso por alto.
¿Mi opinión? Los tubos de papel resultan más respetuosos con el medio ambiente cuando el equipo de diseño actúa con moderación. Un collarín de papel reciclable y un inserto de cartón plegado pueden parecer menos llamativos que un collarín metálico y una base de espuma densa, pero esta estructura más sencilla es más fácil de explicar, separar y reciclar.
Lo aburrido puede ser inteligente.
Dónde fallan los tubos de cartón en la vida real
La humedad afecta al ajuste
Una tapa que encaja perfectamente en una sala de muestras climatizada puede atascarse después de que el cuerpo de papel absorba humedad durante el transporte. O bien, el tubo se seca, se contrae ligeramente y deja la tapa suelta.
El papel se mueve.
Por eso las mediciones deben estar vinculadas a las condiciones de acondicionamiento, y no considerarse como cifras que flotan en el aire.
La presión lateral da lugar a cuerpos ovalados
Los cilindros gestionan las cargas distribuidas de manera eficiente. La presión lateral concentrada es diferente.
El envoltorio con film estirable demasiado apretado, las cajas de exportación de dimensiones inadecuadas, el exceso de espacio libre o el apilamiento irregular de los palés pueden deformar los tubos destinados al comercio minorista. Algunos recuperan su forma. Otros permanecen ovalados, sobre todo si la humedad ya ha ablandado la pared.
La caja principal forma parte del diseño, aunque nunca llegue al consumidor.
Las fundas mates se rayan antes de llegar a las estanterías
Los colores intensos, los papeles sin recubrimiento y las superficies de tacto suave pueden mostrar rápidamente signos de abrasión por contacto. El roce entre tubos, la vibración de las cajas de cartón, un poco de polvo de papel… y, de repente, el acabado negro presenta unos anillos pálidos a su alrededor.
Las fábricas pueden añadir papel de seda, bolsas o separadores. De acuerdo. Pero esas modificaciones afectan al coste, al uso de plástico, a la mano de obra y a la eficiencia del cartón.
Elige con cuidado.
Los cierres solo fallan tras el llenado
Las pruebas de ajuste con envases vacíos pueden pasar por alto el verdadero modo de fallo. Durante una caída, el producto embalado ejerce presión sobre la base, el inserto y la tapa. Una botella pesada puede perforar un disco débil o hacer que se suelte un reborde interno.
La muestra vacía se conserva.
El producto comercializable no lo hace.
Qué deben incluir los compradores en las especificaciones del tubo
Las fotos ayudan. Las medidas son decisivas.
Una solicitud de presupuesto seria debe incluir:
Diámetro interior y tolerancia
Diámetro exterior o espesor de la pared acabada
Longitud del cuerpo acabado
Requisito de perpendicularidad de los cortes
Calidad del papel estructural y gramaje (GSM)
Requisitos relativos al contenido reciclado o a la certificación de las fibras
Restricciones relativas a los adhesivos
Material del forro interior
Material del revestimiento exterior
Ilustraciones y referencias Pantone
Proceso de impresión
Acabado superficial
Material y ajuste de la gorra
Fuerza objetivo para la extracción de la tapa
Construcción de inserciones
Dimensiones del producto y peso con el contenido
Temperatura y humedad de almacenamiento
Lugar de destino y forma de transporte
Pruebas de paquetes obligatorias
Nivel de inspección y límites de aceptación
Añade también una muestra física homologada. Una “muestra de referencia” ofrece a los equipos de producción y de inspección un elemento concreto con el que comparar.
Las representaciones digitales no revelan el olor, la fuerza necesaria para abrirlo, la fricción de la superficie ni los residuos de pegamento. Las pantallas no pueden indicarte si la tapa chirría. Y ninguna maqueta en 3D ha mostrado jamás cómo se nota un tubo al tacto después de haber estado cuatro semanas en un almacén húmedo.
Al papel no le importa el renderizado.
Caja de regalo rígida blanca para joyas con asa de cuerda de algodón
Preguntas frecuentes
¿Cómo se fabrican los tubos de cartón?
Los tubos de cartón se fabrican recubriendo con adhesivo unas estrechas cintas de cartón y enrollando varias capas en ángulos controlados alrededor de un mandril de acero; a continuación, el cuerpo laminado continuo se corta, se seca, se recorta con precisión, se decora, se le colocan cierres o inserciones y se inspecciona para comprobar sus dimensiones, redondez, adherencia y rendimiento mecánico.
La mayoría de los tubos de envase de gran volumen se fabrican mediante bobinado en espiral. El bobinado convoluto resulta adecuado para determinados cuerpos cortos, gruesos o con requisitos estéticos exigentes.
¿Cuál es la diferencia entre un tubo de cartón y un tubo de papel?
Los términos “tubo de cartón” y «tubo de papel» suelen referirse al mismo cilindro de fibra enrollada, aunque «tubo de papel» es el término técnico más amplio, ya que su estructura puede combinar papel kraft, cartón reciclado, revestimientos especiales y envoltorios decorativos, en lugar del material ondulado que se utiliza para fabricar las cajas de envío convencionales.
“También son habituales los términos ”tubo de fibra“, ”núcleo de papel“ y ”bobina de papel». El término preferido suele depender de la aplicación.
¿En qué consiste el bobinado en espiral en la fabricación de tubos de cartón?
El bobinado en espiral es un método de fabricación continuo en el que varias cintas de papel recubiertas de adhesivo se introducen en un mandril de acero formando ángulos calculados, se superponen siguiendo trayectorias helicoidales y son comprimidas por una cinta de bobinado accionada, formando así un cilindro laminado que avanza a lo largo del mandril antes de ser cortado en las longitudes requeridas.
Las juntas de las capas deben estar escalonadas. Si se alinean, pueden crear un punto débil en la pared del tubo.
¿Qué adhesivo se utiliza para fabricar tubos de papel?
Los fabricantes de tubos de papel suelen utilizar adhesivos industriales a base de agua, como el PVAc, la dextrina o derivados del almidón, o bien adhesivos de fórmula especial, seleccionados en función de la porosidad del papel, la velocidad de bobinado, el tiempo de apertura requerido, las condiciones de secado, la humedad de almacenamiento, los objetivos de resistencia de la unión y cualquier requisito químico o de contacto con alimentos aplicable al producto envasado y al mercado de destino.
No des por sentado que “a base de agua” significa que es apto para uso alimentario. Solicita documentación sobre el adhesivo concreto y las condiciones de contacto previstas.
¿Cuánto tiempo tarda en secarse un tubo de cartón?
El tiempo de secado de los tubos de cartón es el periodo necesario para que la humedad del adhesivo se evapore de la pared laminada y para que el cuerpo de papel alcance unas dimensiones estables; sin embargo, la duración real varía en función del grosor de la pared, la absorbencia del papel, el contenido en sólidos del adhesivo, el flujo de aire, la temperatura, la humedad relativa, la velocidad de producción y el equipo de secado utilizado por la fábrica.
No es creíble que exista un tiempo de secado universal. La estabilidad del producto acabado debe confirmarse mediante mediciones tras el acondicionamiento.
¿Se pueden reciclar los tubos de cartón?
Los tubos de cartón suelen ser compatibles con los sistemas de recuperación de papel cuando están vacíos, limpios, compuestos principalmente por fibra y son aceptados por el programa de recogida local; sin embargo, las películas plásticas adheridas, los extremos metálicos, los rellenos de espuma, los laminados de barrera, la contaminación por productos u otros componentes inseparables pueden reducir su aceptación o requerir su separación antes del reciclaje.
Las normas locales de reciclaje determinan la respuesta definitiva. Las marcas deben indicar qué tapones, ventanas o insertos hay que retirar.
¿Qué resistencia tiene un tubo de papel enrollado en espiral?
La resistencia de un tubo de papel enrollado en espiral depende del diámetro, el espesor de la pared, el tipo de papel, la calidad de la fibra, la secuencia de capas, el desplazamiento de la costura, la unión adhesiva, el contenido de humedad, la presión de enrollado, la longitud sin soporte y la dirección de la carga, lo que significa que dos tubos con dimensiones exteriores idénticas pueden presentar resultados muy diferentes en cuanto a compresión axial, aplastamiento radial y flexión.
Realiza la prueba con el caso de carga real. Un tubo de regalo no es un núcleo de bobinado industrial.
¿Qué hace que un tubo de cartón se vuelva ovalado?
La ovalidad de los tubos de cartón es una pérdida de la forma circular provocada por una tensión de bobinado desigual, una presión inestable de la cinta transportadora, una humedad excesiva del adhesivo, un secado incompleto, problemas con el mandril o el corte, una estructura de pared débil, una carga lateral concentrada, un embalaje de exportación deficiente o la exposición a una humedad relativa elevada durante el almacenamiento y el transporte a larga distancia.
Mídelo después del acondicionamiento. Una lectura tomada directamente de la máquina puede ocultar el movimiento posterior.
¿Se pueden imprimir directamente los tubos de cartón?
Los tubos de cartón se pueden decorar mediante impresión directa, etiquetas o envoltorios exteriores preimpresos; el método adecuado dependerá del volumen del pedido, el nivel de detalle del diseño, los estándares de color, el diámetro del tubo, la textura de la superficie, la visibilidad de las juntas y los requisitos de acabado, como el estampado en caliente, el relieve, el laminado mate o el barniz UV selectivo.
Las envolturas preimpresas ofrecen una mayor flexibilidad gráfica. La impresión directa sigue requiriendo comprobaciones de registro en superficies curvas y de adherencia de la tinta.
¿Qué datos necesita un fabricante para elaborar un presupuesto de tubos de papel?
Un fabricante necesita conocer el diámetro interior y exterior del tubo o el espesor de la pared, la longitud, la cantidad, los materiales de fabricación, el tipo de tapón, el diseño gráfico, el acabado superficial, el diseño del inserto, las dimensiones y el peso del producto envasado, las tolerancias, el mercado de destino, los requisitos de ensayo y cualquier documentación relativa a la certificación de fibras, sustancias restringidas o contacto con alimentos que sea necesaria para la producción.
Envía una muestra del producto y un plano con las dimensiones siempre que sea posible. Las fotografías por sí solas dan pie a demasiadas suposiciones.
Convertir el concepto del tubo en algo que una fábrica pueda reproducir
Empieza por el ajuste.
A continuación, hay que tener en cuenta la estructura de las paredes, el peso del producto, el comportamiento del cierre, la sujeción de los insertos, la exposición a la humedad y la caja de cartón para la exportación. El diseño gráfico viene después de esas decisiones, no porque no sea importante, sino porque un tubo precioso que se atasca, se deforma o se le desprende la base sigue siendo un envase fallido.
Envíe a Chengyi Packaging las dimensiones del producto, el peso de llenado, el diámetro del tubo requerido, el cierre preferido, el material gráfico, la cantidad, el mercado de destino y el acabado deseado. De este modo, se podrá evaluar la viabilidad de fabricación de la estructura antes de proceder a la fabricación de los moldes y a la producción en serie.